
Переработка плёнки, тканых мешков и рафии: почему насыпная плотность ломает обычные шредеры
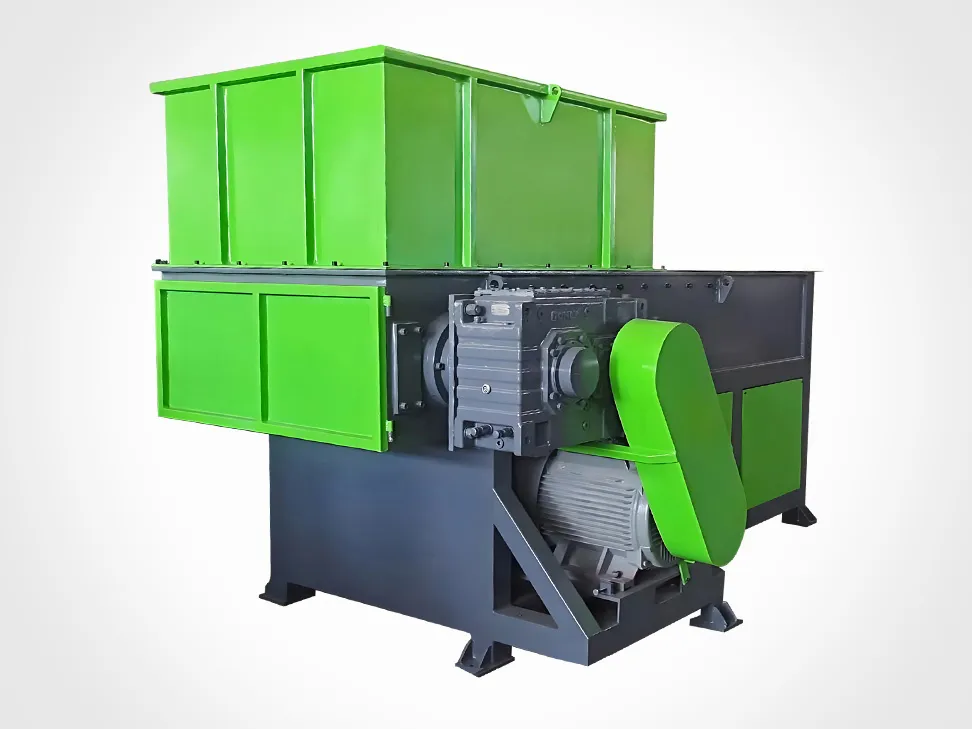
Плёнка, тканые мешки и рафия — это те материалы, что отделяют спецификацию машины от машины, которая реально работает. Шредер, который целыми днями глотает ящики и поддоны, может раз за разом глохнуть на кипе сельскохозяйственной плёнки, и причина здесь почти не связана с мощностью двигателя.
Всё сводится к насыпной плотности, упругому восстановлению и тому, что у плёнки нет устойчивой формы, за которую можно ухватиться.
Плёнка — это не мелкий жёсткий лом
Жёсткий лом ведёт себя предсказуемо. У ящика есть кромки, вес и форма, за которые ротор может зацепиться. У плёнки нет ничего из этого. Она складывается, обматывается, пружинит обратно в камеру и с каждым оборотом предъявляет новую геометрию.
Отсюда напрямую следуют три последствия:
- Машина ограничена по объёму, а не по мощности. Лёгкий материал заполняет камеру резания задолго до того, как двигатель начнёт работать с нагрузкой. Добавление киловатт проблему не решает.
- Трудная часть — это подача. Плёнка не падает в ротор, она лежит поверх него. Всё в работоспособной машине для плёнки спроектировано вокруг того, чтобы материал попадал к ножам и оставался там.
- Длинные пряди наматываются. Тонкая прочная плёнка и рафия образуют пряди, которые наматываются на роторы, валы и подшипники. Геометрия резания существует именно для того, чтобы этого не допускать.
Цифра, которая решает всё: насыпная плотность
Прежде чем что-либо подбирать, измерьте насыпную плотность материала в том виде, в каком он реально придёт — в кипе, а не в мешочке с образцом. Питание из плёнки и тканых мешков настолько лёгкое, что практическую производительность первой ступени задаёт то, сколько объёма можно протолкнуть в камеру за час, а не тоннаж в паспортной таблице.
Один этот факт перестраивает всю линию. Для жёсткого лома расчёт идёт вперёд от тоннажа. Для плёнки — назад от объёма: плотность кипы, объём камеры, способ подачи, затем дробилка, затем моечная линия.
Это также означает, что паспортную производительность нужно серьёзно дисконтировать. Тому, правильно ли применён этот дисконт, посвящена статья какой производительности ожидать от промышленного шредера для пластика.
Однороторная машина с гидравлическим толкателем — рабочая лошадка для плёнки
Для плёнки, тканых мешков и рафии стандартная первая ступень — однороторный шредер с гидравлическим толкателем и автоматическим уплотнением. Толкатель делает две работы: уплотняет материал, чтобы ротору было за что зацепиться, и держит камеру загруженной, чтобы машина не работала вхолостую половину цикла.
Наша серия ZSS устроена именно так: гидравлический толкатель с автоуплотнением, скорость ротора 70–80 RPM, сито 40–100 mm и накладные ножи из SKD-11. Низкая скорость ротора важна на плёнке больше, чем где-либо ещё: на высокой скорости плёнка нагревается, растягивается и наматывается вместо того, чтобы резаться. По той же причине низкоскоростной ротор — верное решение и для смешанного и объёмного питания в целом.
Там, где питание сильно загрязнено или смешано с жёстким материалом — обвязочная плёнка с лентой, тканые мешки с обломками поддонов — комбинированная одно/двухроторная машина или двухроторная серия ZDS-HD более толерантны. Скорость вала 16–24 RPM и выход, задаваемый шагом ножей, 40–150 mm на двухроторной серии, дают грубый, предсказуемый первый рез, с которым стоящая ниже дробилка реально справится.
Геометрия резания для плёнки
Доминируют две геометрии, и неверная даёт наматывание вместо резания.
- Плоские (лопастные) ножи на высокоскоростном роторе — стандарт для серии ZPC: 580–650 RPM при сите 6–20 mm. Эффективны на плёнке, которая уже измельчена и раскрыта из кип, и обычно это вторая ступень, а не первая.
- Когтевые (зубчатые) ножи на более медленном роторе — серия ZPC-HD: 500–580 RPM при 15–30 роторных ножах и камерах резания до 1600×1000 mm. Когтевая геометрия захватывает и разрывает, а не режет, и справляется с комковатым, неоднородным питанием, которое выходит из шредера на линии плёнки.
Число ножей и скорость ротора взаимодействуют с плёнкой не так, как с жёстким ломом: больше ножей на высокой скорости увеличивает темп образования прядей, поэтому практический предел часто задаёт именно прядеобразование, а не мощность. Сравнение ножей в статье когтевые против плоских ножей разбирает геометрию подробнее.
Подача: сводообразование, наматывание и аргументы за принудительную подачу
Большинство проблем линии плёнки — это проблемы подачи. Плёнка образует свод поперёк обычного бункера: получается арка, которая выглядит как полный бункер, но ничего не подаёт. Шредер может стоять и потреблять ток, когда материал вообще не доходит до ножей.
Что реально работает:
- Сжатие перед ротором. Толкатель и цикл уплотнения на плёнке не опция.
- Объём бункера, согласованный с питанием, а не с грузовиком. Слишком большой бункер в основном даёт плёнке больше места для образования свода.
- Ровная, дозированная подача. Конвейер или подача толкателем контролируемыми порциями лучше, чем свал. Особенно на тканых мешках: непрерывная лента материала подаётся куда лучше, чем куча.
- Цикл реверса или очистки. Стоит заложить в спецификацию, потому что альтернатива — человек, вскрывающий камеру несколько раз за смену.
Ниже по потоку: почему мокрая плёнка гранулируется иначе
На линиях плёнки дробилка или гранулятор часто стоят после стадии мойки, и это меняет их задачу. Мокрая плёнка ведёт себя иначе, чем сухая: она тяжелее, иначе дренируется и иначе наматывается на ротор. Сита забиваются быстрее, а материал может уносить тепло из зоны реза — иногда это помогает, но чаще нет.
Два вывода для проектирования линии. Первый: если мойка запланирована, решите уже сейчас, стоит гранулятор до неё или после, потому что выбор сита меняется. Второй: планируйте водоотведение вокруг гранулятора — машина, рассчитанная на тоннаж, но не на дренаж, ограничит линию в мокрые дни. Для тонкого конца переработки плёнки, где материал должен стать порошком, а не фрагментом, действует та же логика в отношении серии вертикальных дисковых пульверайзеров, которая берёт питание ≤10 mm и выдаёт 60–150 mesh.
Пыль, наматывание и устранение заклиниваний
Плёнка даёт на удивление много лёгкой летучей пыли, и ведёт себя эта пыль иначе, чем тяжёлая крошка от жёсткого лома: она остаётся в воздухе, переносится и оседает на поверхностях далеко от машины. Правильно подобранная точка аспирации на плёнке важнее, чем почти на любом другом питании.
Что касается наматывания, практические правила такие:
- Держите низкую скорость ротора на первом резе. Наматывание — это проблема скорости раньше, чем проблема ножей.
- Проверяйте остроту ножей по регламенту, а не на ощупь. Затупленный нож на плёнке повышает температуру, а тёплая плёнка вытягивается в пряди.
- Проектируйте камеру так, чтобы заклинивание можно было безопасно устранить. На линиях плёнки вопрос не в том, будет ли расчистка заклинивания, а в том, сколько раз в месяц.
Общий порядок действий при заклиниваниях камеры и неисправностях ножей изложен в статье типовые неисправности шредеров и способы их устранения.
Правила расчёта линий плёнки
Четыре правила покрывают большую часть.
- Считайте по объёму и только затем по массе. Измерьте насыпную плотность реальной кипы и идите вперёд от объёма камеры.
- Сильно дисконтируйте паспортную цифру на первой ступени, и на второй тоже, потому что выход шредера из плёнки комковатый и неоднородный.
- Согласуйте дробилку с формой выхода шредера, а не с тоннажем. Когтевая геометрия на более тяжёлом роторе обычно лучше подходит для плёнки, которая прошла через однороторную машину.
- Покупайте оснастку вместе с машиной. Сита в размерах вокруг целевого, запасные ножи и цикл реверса. На плёнке это не запчасти, а рабочий диапазон.
Ассортимент по классам машин, для справки: шредеры, дробилки и грануляторы и пульверайзеры.
Справочные данные
- Таблица характеристик однороторного шредера ZSS — гидравлический толкатель с автоуплотнением, ротор 70–80 RPM, сито 40–100 mm, накладные ножи SKD-11.
- Таблица характеристик комбинированного шредера ZDS — скорость вала 16–24 RPM, выход 40–120 mm, регулируется шагом ножей.
- Таблица характеристик двухроторного шредера ZDS-HD — скорость вала 16–24 RPM, крючковые ножи SKD-11, выход 40–150 mm.
- Таблицы характеристик дробилок ZPC и ZPC-HD — 580–650 RPM с плоскими ножами и ситом 6–20 mm; 500–580 RPM с когтевыми ножами и ситом 8–20 mm.
Часто задаваемые вопросы
Почему мой шредер глохнет на плёнке, хотя легко справляется с ящиками?
Линии плёнки ограничены по объёму, а не по мощности. Лёгкий материал заполняет камеру задолго до того, как двигатель выйдет на полную нагрузку, а у плёнки нет устойчивой формы, за которую ротор мог бы зацепиться, поэтому она образует своды и пружинит обратно вместо подачи. Больше мощности двигателя не решает ни одну из этих проблем; решают питание со сжатием, согласованный объём бункера и ровная дозированная подача.
Нужен ли гидравлический толкатель для плёнки и тканых мешков?
На практике да. Толкатель уплотняет материал, чтобы ротору было за что зацепиться, и держит камеру загруженной, а не работающей вхолостую часть каждого цикла. Без уплотнения машина склонна стоять и потреблять ток, пока ничего не доходит до ножей.
Какая скорость ротора подходит для плёнки?
Низкая. Наши однороторные шредеры работают на 70–80 RPM, а комбинированная и двухроторная серии — на 16–24 RPM. На более высоких скоростях плёнка нагревается, растягивается и наматывается вместо того, чтобы резаться, поэтому наматывание — это проблема скорости раньше, чем проблема ножей.
Должен ли гранулятор работать до или после мойки?
Это зависит от продукта, и решать это нужно на стадии проектирования, потому что выбор сита меняется. Мокрая плёнка тяжелее, иначе дренируется и иначе наматывается на ротор, а сита забиваются быстрее. Если гранулятор работает после мойки, рассчитывайте водоотведение вокруг него наряду с тоннажем.
Как не дать плёнке намотаться на ротор?
Держите первый рез медленным, поддерживайте остроту ножей по регламенту, а не на ощупь, и проектируйте камеру так, чтобы заклинивание можно было безопасно устранить. Затупленный нож повышает температуру в зоне реза, а тёплая плёнка вытягивается в пряди. Расчищать заклинивания придётся периодически — цель в том, чтобы снизить их частоту и сделать процедуру безопасной.
Как рассчитать линию переработки плёнки?
Назад от объёма. Измерьте насыпную плотность материала в том виде, в каком он реально приходит в кипе, определите, сколько объёма первая ступень может принять за час, затем подбирайте дробилку под форму выхода шредера, а не под тоннаж. Серьёзно дисконтируйте паспортные цифры производительности на обеих ступенях.