
Какая производительность у промышленного шредера для пластика
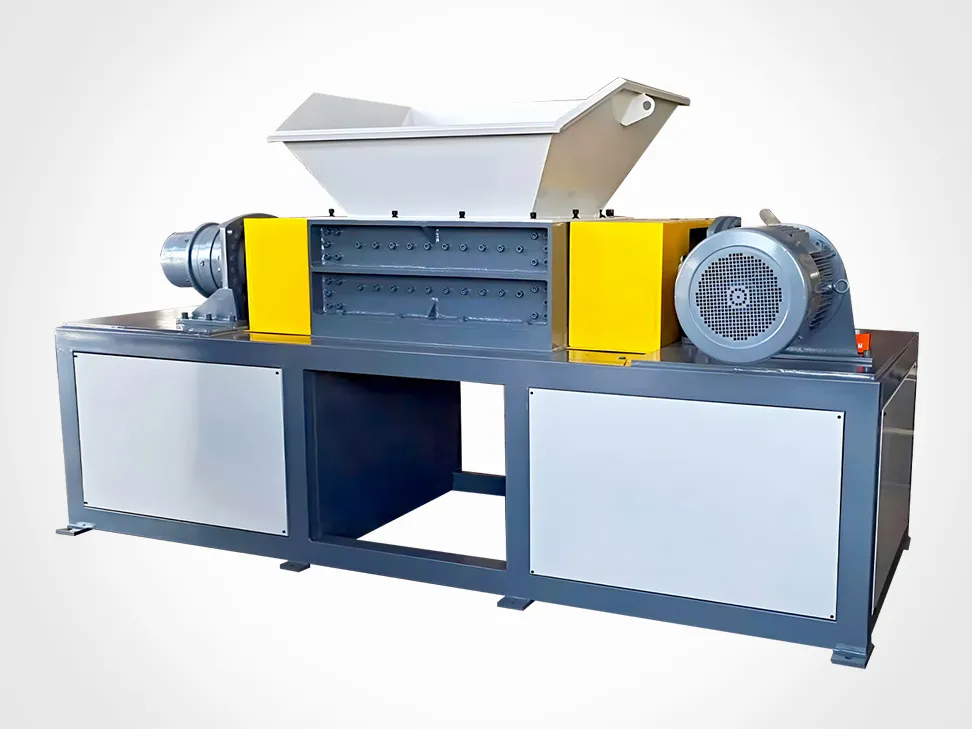
Короткий ответ: типичные диапазоны по классам машин
Производительность промышленного шредера для пластика указывают в килограммах в час, и честный ответ зависит не столько от шильдика модели, сколько от того, что вы в неё подаёте. Опубликованные диапазоны реально работающих машин дают рабочую отправную вилку:
| Класс машины | Мощность двигателя | Сито | Заявленная производительность |
|---|---|---|---|
| Шредер с ситом (начальный уровень) | 7.5–15 кВт | Φ10–12 мм | 300–700 кг/ч |
| Шредер с ситом (средний уровень) | 22–37 кВт | Φ12 мм | 600–1,600 кг/ч |
| Одновальный, низкооборотный, высокий крутящий момент | 15–45 кВт | 12–40 мм | 80–800 кг/ч |
| Одновальный, работа с жёстким ломом | 30–132 кВт | 50–120 мм | 300–2,500 кг/ч |
| Четырёхвальный (лёгкий / средний / тяжёлый) | 30–110 кВт | 20–150 мм | 500–7,000 кг/ч |
Эти цифры получены в благоприятных условиях: конкретный материал, заявленное сито, свежие ножи и равномерная подача. Измените любой из этих факторов — и реальная величина сдвинется, иногда вдвое.
Почему цифра из спецификации не совпадает с тем, что вы получите
Машина с номиналом 1,000 кг/ч, которая на вашей площадке даёт 600 кг/ч, не является дефектной. Обе цифры могут быть верны. Номинальная производительность предполагает идеальное, однородное сырьё; ваш материал легче, объёмнее и тверже, либо вы требуете более мелких хлопьев через сито меньшего размера, чем закладывалось в расчёт.
Главная причина — насыпная плотность. Шредер перемещает определённый объём в час, поэтому лёгкий объёмный материал даёт низкий вес в час даже при полностью заполненной камере. Рыхлая плёнка LDPE — около 30 кг/м³, тогда как дроблёный жёсткий HDPE ближе к 350 кг/м³. Шредер с номиналом 1,000 кг/ч на жёстком HDPE может опуститься примерно до 400 кг/ч на рыхлой плёнке, и с машиной при этом всё в порядке. Форма деталей работает так же: жёсткие полые изделия — бутылки, канистры — склонны отскакивать и зависать над ротором вместо того, чтобы подаваться, поэтому таким задачам нужны тангенциальная подача или гидравлический толкатель, который загоняет материал в ножи.
Поправочные коэффициенты, которые определяют вашу реальную цифру
Производительность — это не одна переменная, а цепочка множителей, применяемых к базовому номиналу. Опубликованные поправочные коэффициенты от исходных условий выглядят так:
| Условие | Базовое значение | Фактическое условие | Множитель |
|---|---|---|---|
| Насыпная плотность | В тюках, выше ~250 кг/м³ | Рыхлая плёнка или полые изделия, ниже 60 кг/м³ | 0.45–0.65 |
| Насыпная плотность | В тюках, выше ~250 кг/м³ | Рыхлая жёсткая упаковка, 80–150 кг/м³ | 0.70–0.85 |
| Влажность | Сухой материал, ниже 3% | Влажный материал, 10–25% поверхностной влаги | 0.80–0.92 |
| Состояние ножей | Свежепереставленная кромка | Кромка на исходе ресурса, перестановка просрочена | 0.70–0.82 |
| Размер отверстий сита | 60 мм | 40 мм | 0.85 |
| Размер отверстий сита | 60 мм | 30 мм | 0.72 |
| Способ подачи | Гидравлический толкатель с управлением по нагрузке | Гравитационная подача, ручная загрузка | 0.55–0.75 |
| Загрязнённость | Отсортировано, менее 2% посторонних включений | Не отсортировано, 5–10% посторонних включений | 0.75–0.90 |
Множители перемножаются, и именно здесь планы по производительности расходятся с реальностью. Машина номиналом 1,500 кг/ч, куда самотёком подают рыхлую плёнку низкой плотности, при сите 40 мм и ножах средней степени износа выдаёт примерно:
1500 × 0.55 × 0.65 × 0.85 × 0.92 ≈ 420 кг/ч
Это не неисправная машина, а четыре независимых решения по техзаданию, каждое из которых забирает часть производительности. Исправив два самых крупных фактора — тюковать сырьё и добавить управление толкателем по нагрузке, — вы примерно удваиваете выпуск, не меняя саму машину.
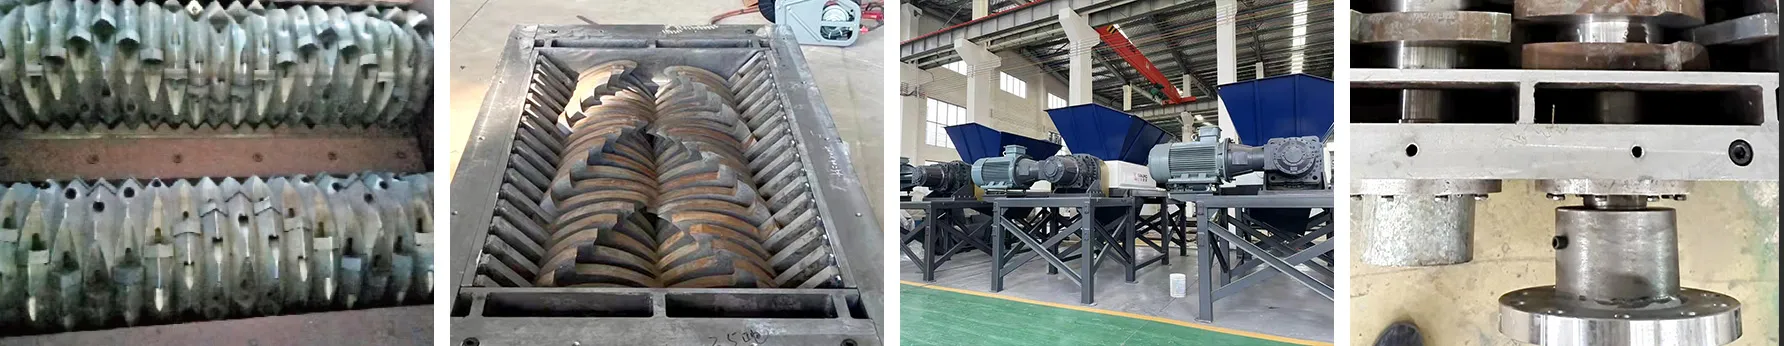
Размер сита — прямой рычаг производительности
Выгрузное сито — это привратник. Материал остаётся в камере, пока не станет достаточно мелким, чтобы пройти, поэтому меньшие отверстия означают больше проходов реза и меньшую часовую выработку. На вязких материалах доля рециркуляции — часть материала, которая не проходит с первой попытки, — может доходить до 60–70%, то есть машина фактически перерабатывает один и тот же материал по нескольку раз.
На практике более мелкое сито может снизить производительность почти вдвое. Если процесс допускает более крупные хлопья, реальная производительность растёт без всяких изменений в машине. Подбирайте сито под размер хлопьев, который нужен вашему покупателю или последующему переделу, а затем подбирайте машину под ваш объём именно при этом сите.
Как подобрать машину, которая вам действительно нужна
Считайте от своих цифр, а не от каталожного номинала:
- Разделите свой суточный тоннаж на фактические часы работы и получите требуемую производительность.
- Разделите её на материальный коэффициент — примерно 0.3–0.5 для плёнки низкой плотности, 0.6–0.8 для чистого плотного жёсткого лома — и получите номинальную производительность, которую стоит покупать.
- Добавьте 15–20% запаса на колебания материала и износ ножей.
Проверьте результат по энергопотреблению. Измельчение смешанных пластиковых отходов обычно требует 15–25 кВт·ч/т, значит 2 тонны в час — это 30–50 кВт установленной мощности двигателя до запаса, и сверху нужно добавить около 20% на колебания материала и затупление ножей. Более простое правило с площадки: закладывайте 1 кВт на 5–8 кг/ч по жёстким пластикам и 1 кВт на 10–15 кг/ч по гибкому или легкому материалу.
Производительность не заканчивается на шредере
Шредер — первая стадия, и рассматривать её производительность в отрыве от остальных значит разбалансировать линию. В типовой линии по жёсткому пластику цепочка идёт так: шредер → дробилка или гранулятор → мойка → сушка → экструзия, с пулверизатором там, где продукт — порошок, а не хлопья.
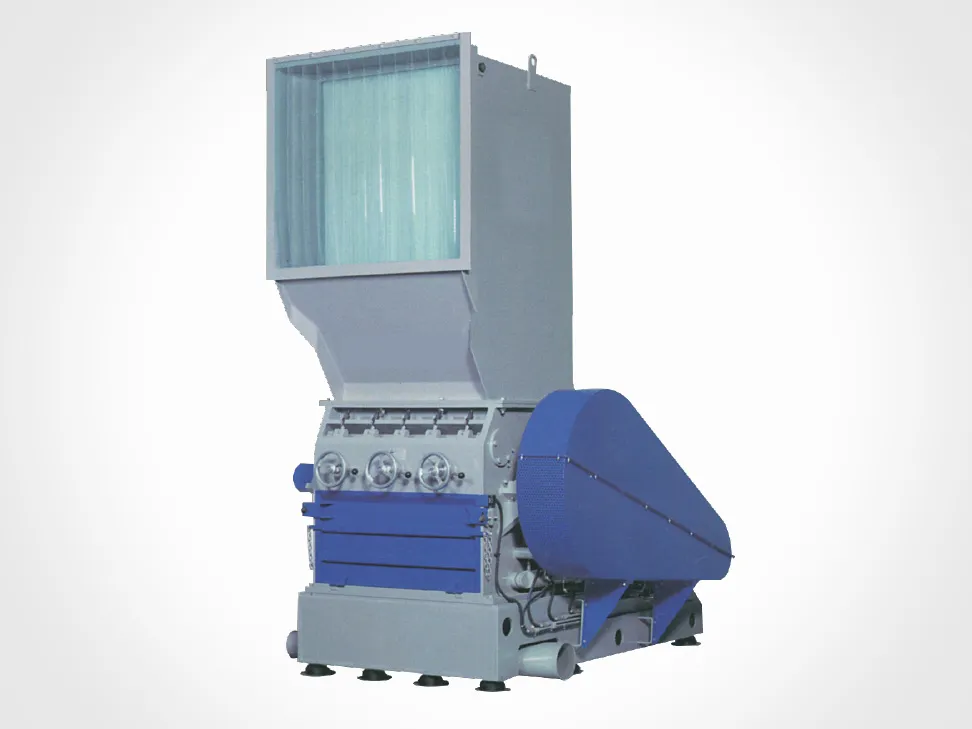
У каждой стадии свой диапазон: одновальный шредер обычно даёт 500–3,000 кг/ч с выходом 30–80 мм, а гранулятор за ним, как правило, перерабатывает 300–2,000 кг/ч при 22–110 кВт с выходом 8–14 мм хлопьев. Там, где линия заканчивается порошком, пулверизатор задаёт третий, обычно более низкий предел — и PVC в частности идёт медленнее полиолефина, потому что разлагается выше 200 °C и требует исправно работающего контура охлаждения.
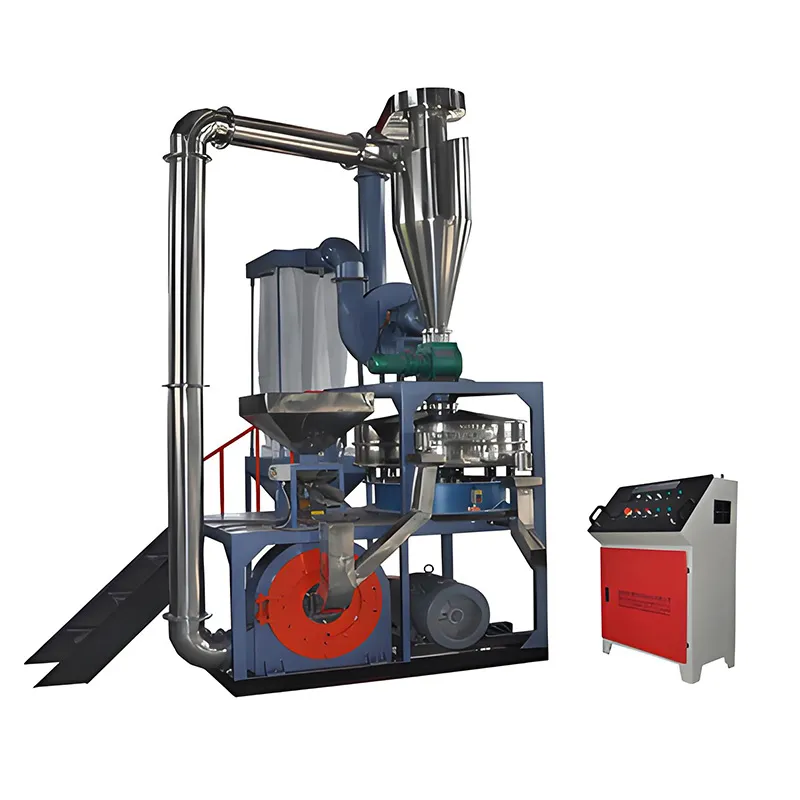
Правило, которое предотвращает большую часть узких мест: подбирайте каждую последующую стадию на 15–20% выше той, что её питает. Шредер на 1,000 кг/ч в паре с гранулятором на 600 кг/ч забивается в течение часа и переносит нагрузку на подшипник ротора гранулятора. Производительность линии равна производительности её самой медленной стадии, поэтому планировать нужно никогда не по одному лишь номиналу шредера.
Пять уточнений, которые нужно требовать при любой гарантии производительности
- Конкретный материал, а не просто «пластик».
- Заявленная насыпная плотность.
- Заявленная влажность.
- Заявленный размер отверстий сита.
- Заявленное состояние ножей.
Цифра производительности, названная без этих пяти уточнений, — не гарантия, а величина, которую стороны на приёмочных испытаниях поймут по-разному. Если материал сложный, просите пробный прогон на вашем сырье: он за один проход снимает вопросы по насыпной плотности, поведению при подаче, твёрдости смолы и выбору сита.
Источники
- ZERMA America — номинальная и реальная производительность, влияние насыпной плотности и сита.
- Polyretec — поправочные коэффициенты производительности по насыпной плотности, влажности, состоянию ножей, размеру отверстий сита, способу подачи и загрязнённости.
- ARZIR / HARSLE — параметры четырёхвальных шредеров, доля рециркуляции и удельный расход энергии.
- SLECOTECH — планирование производительности шредера и материальные коэффициенты.
- YUXI, Rumtoo и Weplas — опубликованные модельные диапазоны одновальных шредеров и шредеров с ситом.
Часто задаваемые вопросы
Какую производительность можно ожидать от промышленного шредера для пластика?
Большинство одновальных машин укладывается в диапазон 300–2,500 кг/ч в зависимости от мощности двигателя и размера сита, а четырёхвальные установки работают от 500 до 7,000 кг/ч. Опубликованная цифра предполагает благоприятный материал и равномерную подачу — примените поправочные коэффициенты на насыпную плотность, размер сита, состояние ножей и способ подачи, чтобы получить свою реальную величину.
Почему мой шредер выдаёт меньше номинальной производительности?
Почти всегда дело в материале. Если сырьё легче, объёмнее или тверже, чем предполагал номинал, либо вы работаете на сите мельче, чем в условиях испытаний, выход по весу падает. Изношенные ножи и неравномерная подача действуют так же.
Насколько сильно размер сита влияет на производительность?
Существенно. Переход с сита 60 мм на 40 мм обычно стоит около 15% производительности, а на 30 мм — около 28%. На вязких материалах более мелкое сито может снизить производительность почти вдвое, потому что материал должен дольше оставаться в камере для дополнительных проходов реза.
Как рассчитать нужную мне производительность шредера?
Разделите свой суточный тоннаж на фактические часы работы, затем разделите на материальный коэффициент — примерно 0.3–0.5 для плёнки низкой плотности, 0.6–0.8 для чистого плотного жёсткого лома. Добавьте 15–20% запаса и сверьтесь с расходом энергии 15–25 кВт·ч/т.
Влияет ли производительность шредера на дробилку и пулверизатор ниже по потоку?
Да. Линия работает со скоростью своей самой медленной стадии. Подбирайте каждую последующую машину на 15–20% выше той, что её питает, иначе дробилка забивается, а пулверизатор либо недогружается, либо перегружается — в зависимости от того, где именно возникло несоответствие.