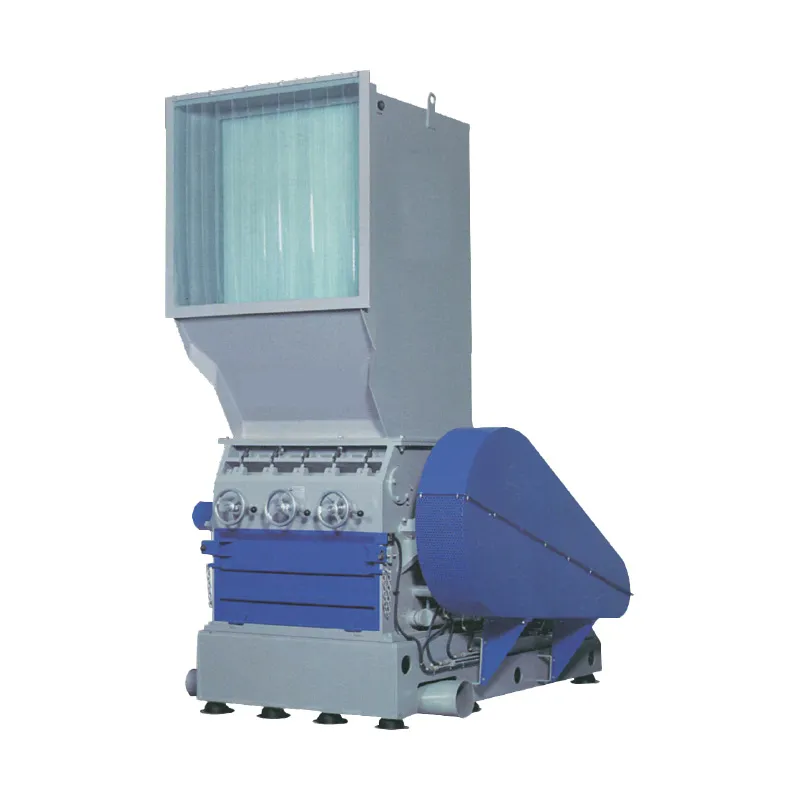
Грануляторы с плоскими и когтевыми ножами, дающие однородную дроблёнку 6–20 mm для литья под давлением, экструзии и линий переработки.
Дробилка для пластика, которую также называют гранулятором или гранулирующей машиной, — это высокоскоростная машина, которая режет пластиковый брак в однородную дроблёнку для повторного использования в литье или экструзии. Zhiyi Machine выпускает две линейки. Универсальная серия ZPC использует плоские лопастные ножи для литников, бутылок, тонкостенных деталей и лёгкой дроблёнки. Серия тяжёлого класса ZPC-HD использует когтевые ножи для толстостенных деталей, труб, слитков и плотных литых изделий. Обе дают регулируемый ситом размер на выходе от 6 mm до 20 mm при производительности от 150 kg/h до 2,200 kg/h.
Дробилка режет ударом и сдвигом при высокой скорости ротора — 580–650 RPM в серии ZPC и 500–580 RPM в серии ZPC-HD. Материал попадает в камеру резания и захватывается между вращающимися ножами и неподвижными ножами станины, затем удерживается в камере, пока не станет достаточно мелким, чтобы пройти через сменное сито. Поскольку сито задаёт максимальный размер частицы, продукт получается гораздо однороднее фрагмента, который даёт шредер.
Эта однородность — и есть цель. Дроблёнка, поступающая в литьевую машину или экструдер, должна плавиться с предсказуемой скоростью, а широкий разброс размеров частиц вызывает неравномерное плавление, пульсации и нестабильное качество деталей. Гранулятор — это этап, который обеспечивает стабильную дроблёнку.
Дробилки применяются и прямо в линии. Литейный цех, который возвращает литники через гранулятор рядом с прессом, возвращает материал, не отправляя его на сторону, и это обычно самая быстрая окупаемость дробилки.
Оба термина описывают одну и ту же машину. Североамериканские переработчики обычно говорят «granulator», а европейские и азиатские поставщики и покупатели чаще говорят «crusher». В каталогах оборудования, списках запчастей и вакансиях используются оба, и машина, продаваемая как дробилка для пластика, у другого поставщика найдётся под названием гранулятор.
| Серия | Тип ножей | Модели | Мощность двигателя | Скорость ротора | Сито | Производительность |
|---|---|---|---|---|---|---|
| ZPC | Плоские (лопастные), SKD-11 | ZPC-500 → ZPC-1200 (6 моделей) | 11–45 kW | 580–650 RPM | 6–20 mm | 150–1,000 kg/h |
| ZPC-HD | Когтевые (шиповые), SKD-11 | ZPC-HD800 → ZPC-HD1600 (5 моделей) | 45–132 kW | 500–580 RPM | 8–20 mm | 700–2,200 kg/h |
Серия ZPC оснащается 9–24 роторными ножами в зависимости от модели, при 2–6 неподвижных ножах. Серия ZPC-HD оснащается 15–30 роторными ножами и имеет более широкую камеру резания — от 800×600 mm у ZPC-HD800 до 1600×1000 mm у ZPC-HD1600.
| Тип ножей | Характер резания | Лучше всего для | Серия |
|---|---|---|---|
| Плоские (лопастные) | Сдвиг по прямой кромке | Литники, бутылки, тонкостенные детали, фрагмент плёнки, лёгкая дроблёнка | ZPC |
| Когтевые (шиповые) | Захватывают и втягивают материал в рез | Толстостенные детали, трубы, слитки, плотные литые изделия, ДПК | ZPC-HD |
Плоский нож чисто режет тонкий и хрупкий материал. Он почти не захватывает, поэтому толстые или скользкие куски могут отскакивать на роторе вместо резания. Когтевой нож вцепляется в материал и протягивает его через камеру — именно это позволяет серии тяжёлого класса перерабатывать монолитные блоки. Компромисс в том, что когтевые ножи дают чуть менее однородный гранулят и дороже в замене комплектом.
Подробное сравнение геометрии ножей и практики замены смотрите в материалах когтевые против плоских ножей и руководство по замене ножей.
Сито — самый прямой способ управлять размером дроблёнки, и оно сменное в обеих линейках. Сито 6–8 mm даёт мелкую дроблёнку, подходящую, когда материал возвращается в процесс точного литья. Сито 12–20 mm работает быстрее и даёт более грубый гранулят, подходящий, когда дроблёнка идёт на линию экструзии, которая это принимает, или когда производительность важнее тонкости помола.
Выбор сита всегда сопоставляет производительность и тонкость. Уменьшение размера на выходе увеличивает время пребывания материала в камере, поэтому более мелкое сито снижает kg/h при том же двигателе. При заказе дробилки указывайте размер сита, на котором собираетесь работать, потому что заявленная производительность измеряется на конкретном сите.
Тонкий, хрупкий материал подходит для плоских ножей. Толстый, плотный или скользкий материал требует когтевых ножей. Работа на неверной геометрии — самая частая причина медленной подачи и преждевременного износа ножей.
Дробилка не примет ничего крупнее своего загрузочного проёма, а проталкивание негабаритных деталей повреждает ножи. Оценивайте самый крупный отдельный предмет, который должен пройти, а не средний размер потока.
Гранулятор рядом с литьевым прессом подбирают под его норму отходов. Центральный гранулятор, обслуживающий весь завод, подбирают под общий объём, и обычно он требует более крупной камеры и системы транспортировки материала вокруг него.
Это одна и та же машина под двумя названиями. Североамериканские переработчики обычно говорят «granulator», а европейские и азиатские поставщики обычно говорят «crusher». При сравнении предложений проверяйте скорость ротора, тип ножей, размер сита и габариты камеры, а не название категории.
Только для объёмного или толстостенного материала. Литники, небольшие литые детали, бутылки и фрагменты можно подавать сразу в дробилку. Трубы, слитки, поддоны и кипы слишком крупные или слишком монолитные для прямой подачи и сначала шредеруются.
Подбирайте под следующий процесс. Точное литьё обычно требует 6–10 mm; общая экструзия нормально работает с 10–20 mm. Меньшее сито даёт более мелкую дроблёнку, но меньшую производительность, так что выбор — это баланс, а не жёсткое правило.
Да, но эти материалы плотнее и более абразивны, чем полиолефины, поэтому обычно подходят когтевые ножи и более мощный привод. Износ ножей может быть быстрее, и сито следует выбирать с учётом последующего этапа пульверизации, если конечный продукт — порошок.
Высокая скорость ротора делает гранулятор громче шредера, и шум растёт с твёрдостью материала. Кожух, правильный зазор ножей и стабильная подача всё это снижают. Подтверждённые уровни звукового давления для конкретной модели и материала следует уточнять на этапе котировки, а не предполагать.
Обычно изношенный или плохо выставленный зазор ножей, повреждённое сито или подача быстрее, чем ротор успевает перерабатывать. Проверьте зазор ножей по спецификации, осмотрите сито на деформацию и убедитесь, что материал не обходит край камеры.