
Одновальные, комбинированные и двухвальные шредеры для труб, слитков, плёнок, тканых мешков, поддонов и смешанных жёстких пластиковых отходов.
Показано 3 продуктов в этой категории
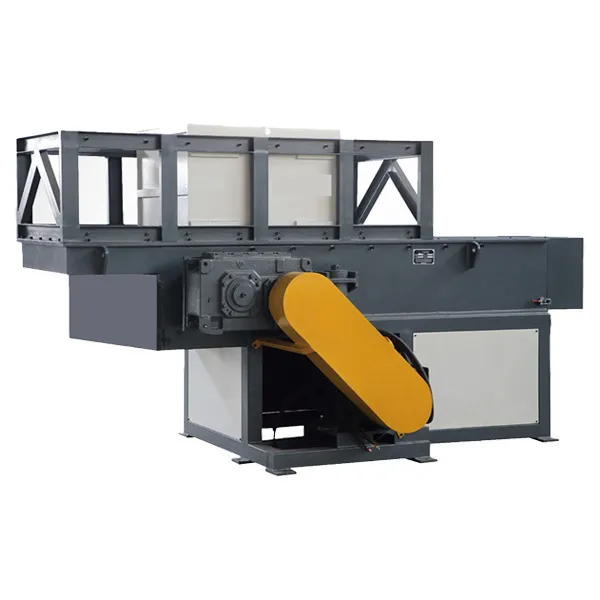
Машина-шредер для пластика

Машина-шредер для пластика

Машина-шредер для пластика
Промышленный шредер для пластика — это низкоскоростная машина с высоким крутящим моментом, которая за один проход измельчает объёмные пластиковые отходы до фрагментов 40–150 mm. Zhiyi Machine выпускает три семейства шредеров. Одновальная серия ZSS использует подачу гидравлическим толкателем для труб, слитков и плёнок. Комбинированная серия ZDS сочетает одновальное и двухвальное резание для смешанных и слабозагрязнённых потоков. Двухвальная серия ZDS-HD использует крючковые ножи для самых тяжёлых режимов — до 5,000 kg/h.
Шредер режет сдвигом, а не ударом. Материал поступает через загрузочный бункер и проталкивается к вращающемуся ротору с накладными ножами. Поскольку ротор вращается медленно — 70–80 RPM в серии ZSS и 16–24 RPM в сериях ZDS и ZDS-HD, — каждый нож прикладывает очень высокий крутящий момент к небольшому участку материала вместо удара на скорости. Именно это позволяет шредеру врезаться в толстую стенку трубы из HDPE или в монолитный слиток без остановки.
Размер на выходе задаёт сито, установленное под ротором. Материал остаётся в камере резания, пока не станет достаточно мелким, чтобы пройти через отверстия сита. В серии ZSS сито можно менять в диапазоне от 40 mm до 100 mm; в серии ZDS-HD фактический размер на выходе регулируется расстоянием между ножами, что даёт диапазон 40–150 mm.
Подача — ограничивающий фактор в большинстве шредерных установок. Объёмные и полые изделия не оседают в роторе сами по себе, поэтому в серии ZSS применяется гидравлический толкатель с автоматическим уплотнением, который подаёт материал в камеру резания с контролируемой скоростью.
| Серия | Система резания | Модели | Мощность двигателя | Скорость | Производительность | Размер на выходе |
|---|---|---|---|---|---|---|
| ZSS | Одновальный + гидравлический толкатель | ZSS-600 → ZSS-2000 (6 моделей) | 22–160 kW | 70–80 RPM | 200–2,000 kg/h | 40–100 mm |
| ZDS | Комбинированный одно-/двухвальный | ZDS-600 → ZDS-1500 (5 моделей) | 22×2 – 132×2 kW | 16–24 RPM | 500–1,800 kg/h | 40–120 mm |
| ZDS-HD | Двухвальный, крючковые ножи | ZDS-HD400 → ZDS-HD2000 (8 моделей) | 7.5×2 – 110×2 kW | 16–24 RPM | 200–5,000 kg/h | 40–150 mm |
Во всех трёх сериях используются ножи из легированной стали SKD-11 с накладной конструкцией, поэтому изношенный нож заменяется отдельно, а не путём замены всего ротора. В сериях ZDS и ZDS-HD применяются сдвоенные планетарные редукторы для передачи крутящего момента на два вала.
| Сырьё | Рекомендуемая серия | Примечания |
|---|---|---|
| Трубы HDPE / PP | Одновальный ZSS | Гидравлический толкатель обеспечивает стабильную подачу длинных отрезков |
| Слитки и куски | Одновальный ZSS | Требуется высокий момент; сито задаёт размер фрагмента |
| Плёнка и тканые мешки | ZSS или ZDS | Низкая насыпная плотность; часто шредеруют перед грануляцией |
| Поддоны и ящики | Двухвальный ZDS-HD | Крючковые ножи захватывают и втягивают жёсткие изделия |
| Смешанный / загрязнённый пластик | Двухвальный ZDS-HD | Лучше переносит некоторое содержание непластиковых включений, чем одновальный |
| Труба большого диаметра | Двухвальный ZDS-HD | Широкая камера резания принимает целые отрезки |
| Контейнеры IBC и бочки | Двухвальный ZDS-HD | До 5,000 kg/h на самой крупной модели |
Размер подаваемого материала важен не меньше его типа. Шредер принимает изделия, которые не примет гранулятор, но практический верхний предел всё равно задаётся отверстием бункера и шириной камеры резания. Негабаритные изделия следует уменьшить перед подачей или подавать в составе смешанной загрузки.
Два материала с одинаковым весом в час могут требовать совершенно разных машин. Тонна дроблёнки трубы HDPE и тонна плёнки LDPE занимают совершенно разный объём и создают разную нагрузку на ротор. Сначала опишите материал, затем целевую мощность.
Подача гидравлическим толкателем с автоматическим уплотнением не опциональна для труб, слитков и полых изделий — без неё материал зависает над ротором, и машина работает вхолостую. Для материала, который поступает в камеру самотёком, достаточно более простой схемы подачи.
Если измельчённый материал идёт сразу в гранулятор, обычно подходит сито 40–100 mm. Если его отгружают как есть или подают в другой процесс, более широкое сито может быть допустимо. Сито — самый дешёвый параметр для изменения впоследствии.
Срок службы ножей зависит от материала. Абразивные наполнители, стеклонаполненные марки и загрязнённые потоки сокращают интервал; чистая дроблёнка полиолефинов его удлиняет. Накладные ножи означают, что для обслуживания ротор снимать не нужно, что сокращает простой.
Держите ход толкателя согласованным с материалом. Подача быстрее, чем ротор успевает резать, приводит к заполнению камеры и высокому току привода; ПЛК-управление в серии ZSS включает защиту от перегрузки с реверсом и автостопом для такого режима. Замену сита следует планировать, а не делать по факту, потому что частично забитое сито снижает производительность раньше, чем это станет заметно по продукту.
Для более широкого контекста о том, как шредер вписывается в полную линию переработки, смотрите шредер против дробилки: что означает разница для проектирования линии и одновальные против двухвальных шредеров.
Это зависит от диаметра трубы и толщины стенки, а не только от веса. Обычный выбор — одновальный шредер с подачей гидравлическим толкателем, потому что целые отрезки трубы не подаются надёжно без принудительного проталкивания. Подберите отверстие бункера под самый крупный отрезок, который собираетесь подавать, затем подберите двигатель по требуемому kg/h.
Да, но плёнка ведёт себя иначе, чем жёсткий пластик. Её насыпная плотность очень низкая, поэтому шредер достигает предела по объёму задолго до предела по весу, и производительность в kg/h указывается намного ниже, чем для жёсткой дроблёнки. Плёнку обычно шредеруют до грубого фрагмента, а затем гранулируют.
Цена шредера зависит от модели, мощности двигателя, системы подачи, конфигурации ножей и набора сит, поэтому машины котируются под конкретную конфигурацию, а не по прайс-листу. Сообщите ваш материал, целевую производительность и требуемый размер на выходе — и вы получите конкретную конфигурацию и коммерческое предложение.
Одновальный шредер использует один ротор с ситом и обычно гидравлический толкатель, что даёт более точный контроль размера на выходе и более однородный фрагмент. Двухвальный шредер использует два встречно вращающихся вала с крючковыми ножами, что лучше захватывает сложные изделия и лучше переносит смешанное или загрязнённое сырьё. Двухвальные машины, как правило, дают более грубый продукт.
Это зависит от материала. Абразивные наполнители, стеклонаполненные марки и грязные потоки быстро изнашивают ножи, а чистая дроблёнка полиолефинов допускает гораздо более длинные интервалы. Следите за ростом тока двигателя, огрублением продукта и замедлением подачи — это практические признаки того, что ножи требуют внимания.
Нет, за один проход — нет. Даже при самом мелком сите шредер даёт фрагменты, а не однородные гранулы, и гранулометрический состав шире. Если материал возвращается в экструдер или литьевую машину, этап грануляции после шредера — обычное решение.