
Распространённые неисправности шредера для пластика и их устранение
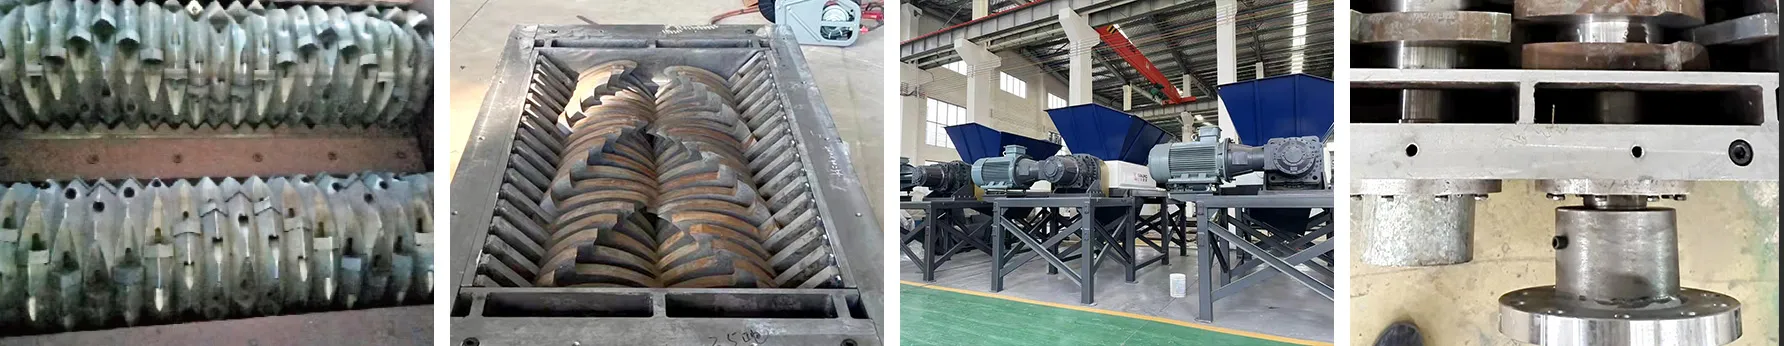
Шредер редко выходит из строя без предупреждения. Машина сообщает о неполадке через потребляемый ток, шум, температуру и размер частиц задолго до того, как заклинит подшипник или сломается нож. Те операторы, которые улавливают эти сигналы вовремя, тратят бюджет на запчасти; те, кто не улавливают, — на роторы, редукторы и внеплановые остановки.
В этом руководстве разобраны неисправности, которые реально встречаются на заводах по переработке пластика: как выглядит симптом, почему он возникает и в каком порядке его логично устранять. Часть проверок занимает пять минут. Другие означают, что машина простоит до прихода детали. Понимать разницу до начала работ — это и есть основная польза.
Одно правило действует для всего, что сказано ниже: перед тем как что-либо открывать, отключите машину от питания. Блокировка и маркировка (LOTO), нулевое энергетическое состояние, никаких рук в камере резки, которая ещё может прийти в движение. Большинство травм на шредерах происходит во время диагностики, а не во время работы.
Прежде чем открывать машину: порядок сортировки, который экономит часы
Когда шредер начинает капризничать, большинство техников начинают с самого дорогого объяснения. Более правильная последовательность идёт от дешёвого и внешнего к дорогому и внутреннему:
- Сначала считайте журнал отказов на HMI. Современные шредеры с ПЛК записывают последние несколько срабатываний защиты с временными метками. Машина, которая за смену четыре раза отключилась по перегрузке двигателя, говорит вам о подаче или состоянии ножей, а не о неисправном контакторе.
- Проверьте, что изменилось на входе. Новый поставщик сырья, более влажная подача, другая плотность кип, конвейер, который теперь работает быстрее. Примерно половина всех «неисправностей шредера» — это проблема подачи, одетая в костюм шредера.
- Измеряйте, а не гадайте. Рабочий ток против тока холостого хода, температура корпуса подшипника инфракрасным термометром, размер частиц против размера отверстий сита. Эти три числа снимают большинство споров о том, упала ли производительность на самом деле.
- И только потом открывайте камеру резки. Зазор между ножами, состояние режущих кромок, состояние сита, биение ротора.
Переход сразу к четвёртому пункту — причина, по которой на некоторых заводах меняют комплекты ножей, которые никогда не были проблемой.
Неисправность 1: шредер не запускается
Машина не реагирует при нажатии пуска либо гудит и отключается. Работайте по цепочке снаружи внутрь.
Цепь безопасности и блокировки
Дверцы доступа, крышки бункера и разгрузочные жёлоба оснащены концевыми выключателями или датчиками приближения. Вибрация сбивает их с положения, пыль закрывает оптические датчики, а дверца, оставленная слегка приоткрытой после последней чистки, удерживает ПЛК в небезопасном состоянии. Сбросьте все аварийные остановы, убедитесь, что ограждения полностью закрыты, и протрите линзы датчиков, прежде чем считать, что отказал электрический компонент.
Тепловое реле перегрузки
Если предыдущая смена работала на пределе, реле перегрузки, скорее всего, сработало, и большинству аппаратов требуется нажать кнопку ручного сброса перед повторным пуском. Сброс без выяснения причины просто вернёт вам то же отключение через двадцать минут. Посмотрите, что машина делала в момент срабатывания.
Запуск под нагрузкой: материал заклинил в роторе
Промышленные шредеры не рассчитаны на пуск под полной нагрузкой. Машина, остановленная заполненной материалом, может иметь ножи, заклиненные на куске отхода, и двигатель не способен развить достаточный пусковой момент. Используйте функцию реверса, чтобы вывести материал из ротора, прежде чем пытаться запуститься вперёд. Если в системе управления реверса нет, камера очищается вручную под LOTO.
Электропитание
Проверьте трёхфазное напряжение, отсутствие обрыва фазы и правильность чередования фаз. На машинах типа грануляторов неправильное чередование фаз обычно вызывает аварийный сигнал и блокирует пуск; отсутствующая фаза заставит двигатель гудеть и гореть. Проверьте предохранители и убедитесь, что контактор двигателя действительно включается — щелчок без вращения указывает на подгоревшие или приваренные контакты, отсутствие щелчка — на катушку или выход ПЛК.
Машины с гидравлическим приводом
На гидравлических установках насос может работать, а привод оставаться в нейтрали: низкий уровень жидкости, забитые фильтры либо соленоидный клапан, заклинивший в закрытом положении. Проверьте уровень, состояние фильтра и работу клапана, прежде чем лезть в электрический шкаф.
Закономерность, которую стоит запомнить: когда шредер «не запускается», причина примерно в семи случаях из десяти — цепь безопасности или защита по перегрузке, а сам двигатель виноват редко.
Неисправность 2: постоянные заклинивания и заторы
Хронический затор почти всегда проблема подачи, одетая в механический костюм. Прежде чем трогать ротор, проверьте в таком порядке:
- Скорость подачи. Операторы под давлением плана по тоннажу перегружают подачу, камера заполняется быстрее, чем ротор успевает разгружать, и срабатывает защита двигателя. Рабочий ток должен держаться примерно на уровне 85% от номинала; длительная работа выше этого значения — это затор, который ещё не случился.
- Тракт выгрузки. Забитый или заниженный по размеру разгрузочный конвейер возвращает материал в камеру. Прочистите выход, прежде чем винить машину.
- Состояние сита. Сито, частично забитое влажной мелкой фракцией, повышает сопротивление выгрузки и заставляет материал уходить в рециркуляцию. Обычные виновники — плёнка и тканое сырьё.
- Влажность. Материал с влажностью выше примерно 14% склонен к намазыванию и уплотнению вместо резки, особенно в плёнке и мешочном сырье.
- Посторонний металл и твёрдые включения. Болт, кольцо подшипника или кусок стальной ленты, заклиненные между ротором и контрножом, заблокируют машину намертво.
Если заторы продолжаются после всех пяти проверок, проблема в самой системе резки: ножи настолько затуплены, что не могут захватить материал, либо зазор между ножами открыт намного выше нормы. Тупой роторный нож не режет материал, а толкает его, а толкатель продолжает загонять сверху новые порции.
Неисправность 3: падает производительность или на выходе крупная фракция
Это неисправность, которая тихо обходится дороже всего, потому что машина выглядит работающей нормально. Выход упал, хлопья крупнее, чем должно пропускать сито, мелкая фракция растёт, а расход энергии на тонну увеличивается.
Затупленные ножи
Износ ножей — основная причина. Изношенная кромка не режет, а рвёт, поэтому материал дольше циркулирует в камере, образуя тепло и пыль, а производительность падает. Объективный триггер — потребляемый ток: устойчивый рост примерно на 15% относительно базового уровня с острыми ножами означает, что кромки нет, независимо от того, как она выглядит на глаз.
Уход зазора между ножами
Зазор между роторным ножом и контрножом задаёт и качество реза, и нагрузку. Слишком широкий — материал заворачивается через нож вместо того, чтобы срезаться; слишком узкий — вы получаете контакт металла по металлу, нагрев и ускоренный износ. Типичные настройки: 0,5–1,0 мм для жёсткого сырья, 1,0–2,0 мм для полых ёмкостей, 0,3–0,5 мм для плёнки и тканого материала, 0,3–0,8 мм для PVC и PC. Проверяйте заново после каждой замены ножей и после каждого жёсткого удара.
Повреждение сита или неверный размер ячейки
Порванное сито пропускает негабаритные куски напрямую. Сито с ячейкой меньше, чем требуется процессу, повышает рециркуляцию, а на вязком материале рециркуляция может съедать 60–70% работы машины. Подбирайте размер отверстий под требование оборудования ниже по потоку, а не по привычке.
Неравномерная подача
Пульсирующая подача поочерёдно перегружает и «голодит» ротор. Ровная подача — через толкатель, конвейер с регулируемой скоростью или контролируемый уровень в бункере — обычно возвращает больше мощности, чем любое изменение «железа».
| Симптом | Наиболее вероятная причина | Первое действие |
|---|---|---|
| Потребляемый ток вырос примерно на 15%, выход упал | Затупленные роторные ножи | Измерить ножи, запланировать заточку |
| Проходят негабаритные куски | Порвано сито или слишком широкий зазор | Осмотреть сито, выставить зазор по норме |
| Избыток мелкой фракции, больше пыли | Зазор слишком узкий или сколы на ножах | Перенастроить зазор, осмотреть кромки |
| Выход меняется при скачках подачи | Нестабильная подача | Стабилизировать скорость подачи |
| Производительность обрушивается на плёнке | Низкая насыпная плотность, слишком мелкое сито | Увеличить размер ячейки, рассмотреть предварительное уплотнение |
Неисправность 4: повышенная вибрация или необычный шум
Любой шредер вибрирует. Важен сигнал о внезапном изменении характера или интенсивности, и правильная реакция — остановить машину, а не продолжать работу в надежде, что всё успокоится.
- Стук на частоте ротора — обычно ослабленный, сколотый или отсутствующий нож либо посторонний предмет в камере.
- Скрежет металла по металлу или визг — зазор между ножами сомкнут до нуля либо нож касается контрножа или сита. Остановитесь немедленно.
- Ровная вибрация, растущая с оборотами — дисбаланс ротора. Типичные причины: неодинаковые комплекты ножей (группа ножей с разбросом по массе свыше примерно 5 г), сломанные ножи или налипший на ротор материал.
- Гул из корпусов подшипников — износ подшипника, часто с нагревом. Проверяйте температуру одновременно.
- Периодический глухой удар — повреждённый ремень, изношенная муфта или ослабленный анкерный болт.
Дисбаланс ротора заслуживает отдельного внимания. Замена одного ножа в комплекте без взвешивания группы — классическая причина; как и работа ротора с материалом, набитым за ножами. Если вибрация сохраняется после обслуживания ножей, проверьте балансировку ротора, а не продолжайте работать — дисбаланс разрушает подшипники и редукторы, которые стоят намного дороже, чем повторная балансировка.
Неисправность 5: нагрев подшипников или редуктора
Тепло — самое раннее и самое дешёвое предупреждение, которое вы получите на вращающихся узлах. Одиночный замер мало что значит; реальный сигнал — растущий тренд на протяжении недель. Держите пирометр на тележке обслуживания и ведите журнал температур корпусов.
- Недостаточная смазка — очевидная причина. Используйте предписанную смазку, как правило литиевую класса NLGI 2, и соблюдайте интервал.
- Избыточная смазка — встречается не реже и признаётся хуже. Переполненные корпуса перемешивают смазку и генерируют тепло. Обычная цель — корпус подшипника, заполненный примерно наполовину свободного объёма, а не набитый до отказа.
- Загрязнённая или разложившаяся смазка — промойте и заправьте заново, а не доливайте сверху.
- Чрезмерное натяжение ремня — перегружает подшипники ведомого вала. Ремни натягиваются по норме, а не «до предела».
- Изношенный подшипник или отказавшее уплотнение — замена; никакая регулировка это не исправит.
- Плохая вентиляция вокруг двигателя — очистите охлаждающие рёбра и кожух вентилятора, убедитесь, что напряжение питания стабильно.
Неисправность 6: гидравлический толкатель замедляется или останавливается
Одновальные шредеры зависят от толкателя, который подаёт материал в ротор. Когда толкатель теряет усилие или замирает посреди цикла, производительность резко падает, и машина начинает звучать так, будто у неё проблема с ножами, хотя её нет.
- Проверьте уровень масла и наличие аэрации или пены в баке.
- Проверьте состояние фильтра и всасывающего фильтра — забитая всасывающая магистраль вызывает масляное голодание насоса и имитирует его отказ.
- Проверьте температуру масла и охлаждение; горячее масло теряет вязкость, и толкатель теряет усилие.
- Прислушайтесь к работе предохранительного клапана — непрерывный сброс означает, что уставка давления достигается без полезной работы.
- Осмотрите цилиндр на утечку уплотнений и шток на задиры, проверьте механическое препятствие в направляющих толкателя.
Не поднимайте давление настройки клапана сброса давления ради «большего усилия». Усилие толкателя задано конструкцией; увеличение его в компенсацию затупленных ножей переносит нагрузку на ротор, подшипники и раму.
Неисправность 7: перегрев двигателя и повторные отключения
Нагрев двигателя — симптом с несколькими возможными первопричинами, и лечить сам двигатель обычно неправильно.
- Длительная перегрузка из-за скорости подачи или затупленных ножей — самая частая причина.
- Низкое или нестабильное напряжение питания либо обрыв фазы на трёхфазной машине.
- Плохая вентиляция: забитые пылью охлаждающие рёбра, закрытый кожух вентилятора или шкаф в горячем углу цеха.
- Частые прямые пуски против заполненной камеры — перед повторным пуском очистите камеру.
- Механическое сопротивление от перетянутых ремней или отказывающего подшипника в приводе.
Если двигатель отключается на исправной машине с острыми ножами и умеренной подачей, проверьте электропитание, прежде чем что-либо менять.
Как неисправности шредера переходят в дробилку и пулверизатор
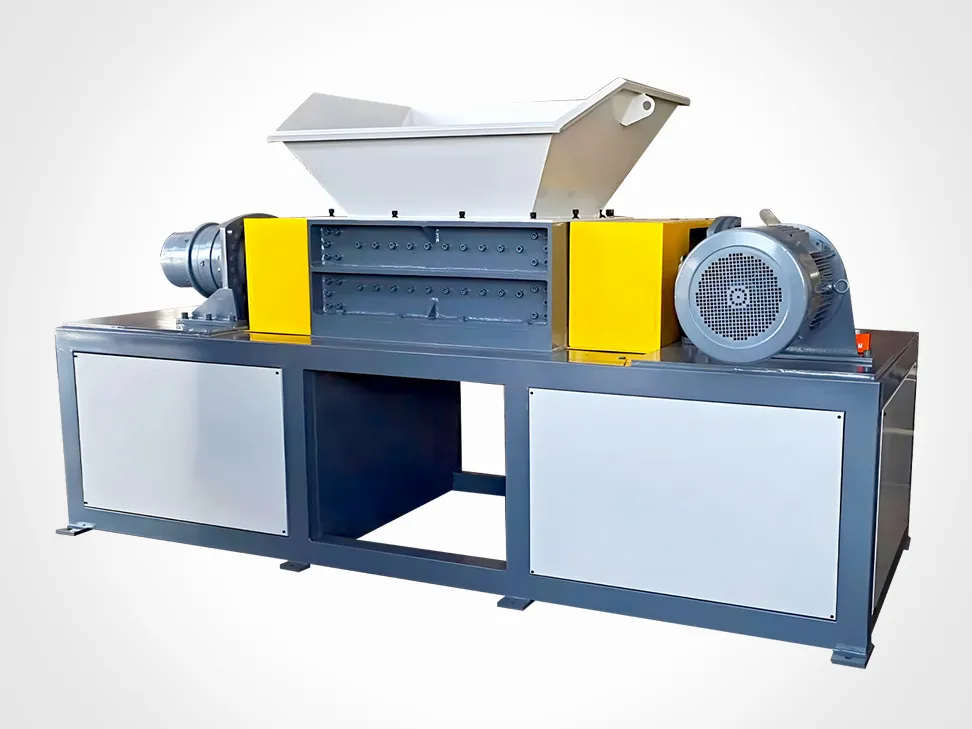
В линии измельчения шредер — первая ступень, а значит, его неисправности в нём и не остаются. Они уходят вниз по потоку и проявляются как проблемы оборудования, которое на самом деле исправно — и именно на этой ошибке диагностики исчезает значительная часть бюджета на обслуживание.
Что видит дробилка
Гранулятор или тяжёлая дробилка рассчитаны на ровную подачу измельчённых кусков размером 30–80 мм. Когда ножи шредера затупляются и зазор раскрывается, распределение фракции на выходе расширяется: появляются негабаритные куски, под которые не рассчитана горловина дробилки, а также растёт доля мелкой фракции. Дробилка отвечает ростом потребляемого тока, большим тепловыделением и ускоренным износом собственных ножей. Заводы, которые меняют ножи дробилки каждые несколько месяцев и никогда не трогают шредер, обычно лечат симптом вниз по потоку.
Бывает и обратное. Дробилка с изношенными ножами или деформированным ситом повышает противодавление на выгрузке шредера, и шредер начинает рециркулировать и перегреваться. Когда симптомы появляются на обеих машинах одновременно, проверьте стык — тракт выгрузки, состояние сита и то, сохраняет ли номинальная мощность дробилки запас над фактическим выходом шредера, на который она рассчитана.
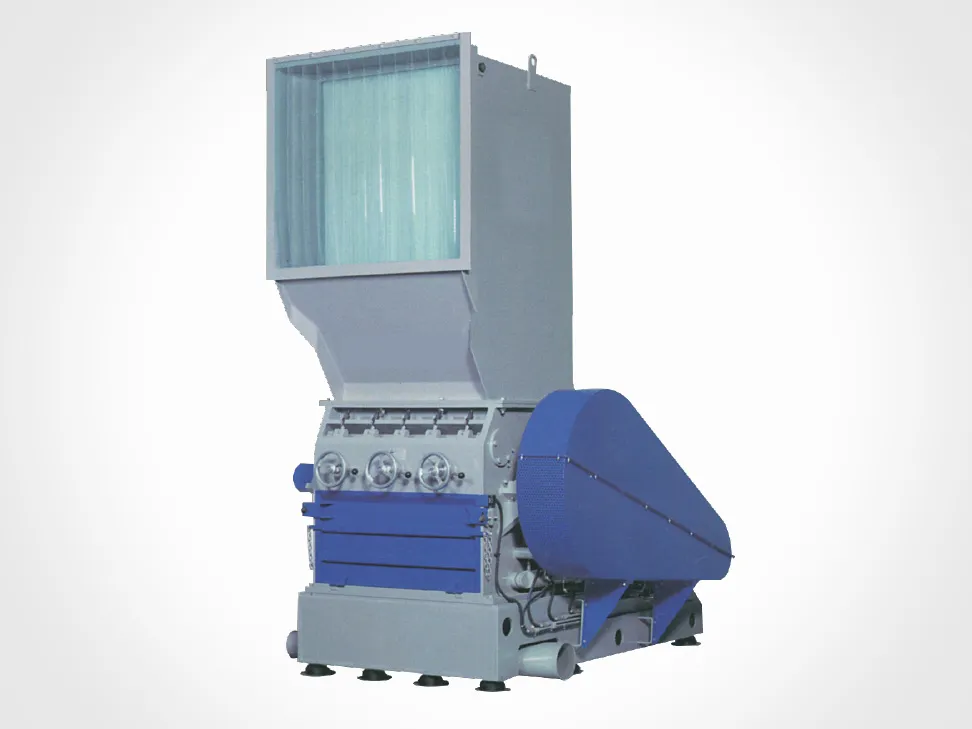
Что видит пулверизатор
Пулверизатор — третья ступень и самая нетерпимая к нестабильности на входе. Зазор между дисками на мельнице для PVC или PE выставляется в долях миллиметра, и мельница рассчитана на узкое окно питания чистым однородным флексом 8–14 мм.
Подайте на неё выход шредера с негабаритными кусками, посторонним металлом или избытком мелкой фракции — и последуют три вещи. Нарушается зазор между дисками, поэтому тонкость помола уходит от спецификации. Металл, попавший на диски, оставляет задиры на рабочих поверхностях, а это уже неремонтируемый дефект. Мелкая фракция, которая должна была уйти на стадии шредера или дробилки, набивается внутри мельницы и повышает тепловую нагрузку.
Тепло — особый риск для PVC. Выше примерно 200 °C полимер начинает разрушаться и выделять хлористый водород, а перегретый пулверизатор выдаёт некондиционный порошок, одновременно корродируя оборудование ниже по потоку и нагружая систему пылеудаления. Расход охлаждающей воды, зазор между дисками и однородность подачи — три переменные, которые удерживают мельницу вне этого режима. Когда качество порошка падает, первый вопрос не в том, что не так с мельницей, а в том, чем её кормил шредер последние две недели.
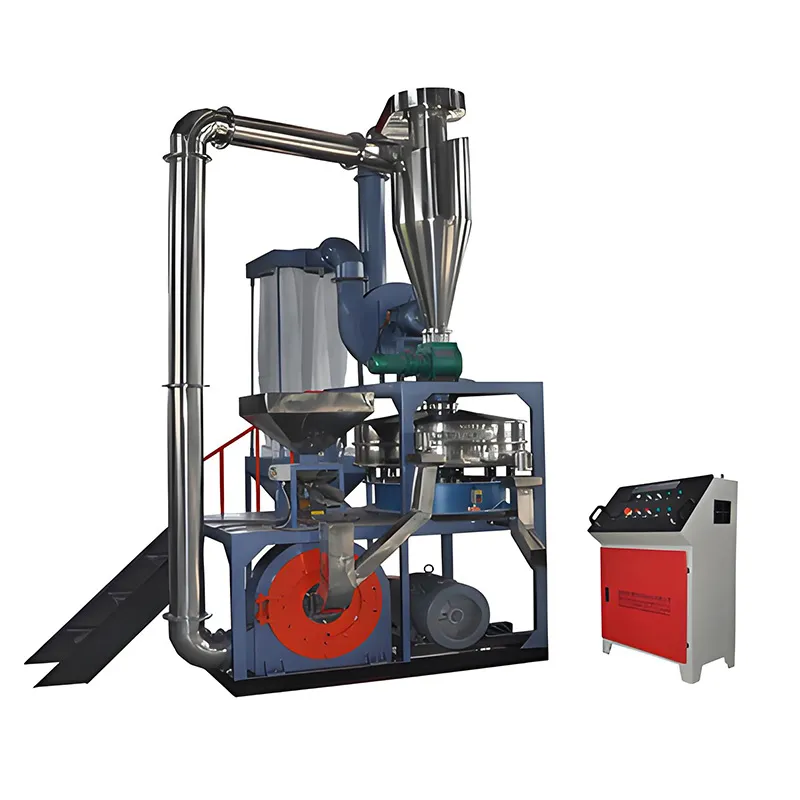
Правило диагностики, которое стоит принять
Когда отказывает машина ниже по потоку, проверьте машину, которая её питает, прежде чем обслуживать ту, которая болит. Роторные ножи на 300–500 машино-часов, ножи дробилки на 300–800 часов в зависимости от материала, зазор между дисками пулверизатора — по качеству подачи, а не по фиксированному календарю: такой порядок отражает то, как неисправности реально движутся по линии.
Держите запчасти, которые действительно останавливают вас
Большинство затянувшихся остановок — это ожидание деталей. Запас, который их предотвращает, короткий:
- Один полный комплект роторных ножей и контрножей, подобранный и взвешенный как группа.
- Как минимум одно запасное сито того размера ячейки, на котором вы работаете чаще всего, плюс следующий размер вверх.
- Комплект подшипников для роторного вала и приводного вала.
- Приводные ремни, подобранные комплектом.
- Контактор (магнитный пускатель) и реле перегрузки фактически установленных номиналов.
- Элементы гидравлических фильтров и масло нужной спецификации.
Всё остальное, как правило, можно получить в рамках обычного срока поставки.
Источники
Категории неисправностей, последовательность сортировки и проверки компонентов в этой статье опираются на опубликованные рекомендации по поиску и устранению неисправностей от поставщиков промышленного оборудования и сервисных организаций, включая руководство по диагностике промышленных шредеров Telford Smith, контрольный лист пуска шредера ARZIR, сервисное руководство по грануляторам серии SG-23 компании Shini, а также перечни неисправностей по обслуживанию, опубликованные Wensui, Xucai и Baoyiyuan. Сервисные руководства производителя на конкретную машину на вашем предприятии имеют приоритет над любыми общими рекомендациями.
Часто задаваемые вопросы
Почему шредер отключается по перегрузке, хотя ножи затачивали недавно?
Проверьте скорость подачи и тракт выгрузки, прежде чем винить ножи. Забитый разгрузочный конвейер или сито, забитое влажной мелкой фракцией, вызовут срабатывание защиты по перегрузке даже с острыми ножами. Также убедитесь, что зазор между ножами после заточки действительно выставлен заново — слишком узкий зазор сразу повышает нагрузку, а слишком широкий заставляет ротор не резать, а толкать.
При какой температуре корпуса подшипника шредера пора бить тревогу?
Следите за трендом, а не за отдельным числом. Корпус, который обычно держится на 50 °C, а на этой неделе показывает 70 °C, — это развивающаяся неисправность, хотя 70 °C сам по себе не выглядит угрожающе. Любое сочетание с гулом или показание, стабильно растущее от смены к смене, оправдывает остановку и осмотр до того, как подшипник откажет.
Безопасно ли использовать функцию реверса для устранения затора?
Да, на машинах, где она есть, и обычно это быстрее ручной очистки, но оставайтесь в рамках цикла реверса, предусмотренного системой управления. Повторяющиеся длительные прогоны в реверсе греют двигатель и могут забить материал глубже в ротор. Если три цикла реверса не освободили машину, отключите её от питания и очистите камеру вручную.
Можно ли заменить один повреждённый нож вместо всего комплекта?
Не на роторе, где ножи подобраны по массе. Установка нового ножа в изношенный комплект выводит ротор из баланса и меняет фактический круг резания, что проявляется вибрацией и неравномерным износом. Меняйте взвешенной группой, удерживая разброс в пределах примерно 5 г по комплекту, и после этого проверьте зазор.
Почему у пулверизатора ушла тонкость помола, хотя диски выглядят нормально?
Смотрите вверх по потоку. Зазор между дисками — только одна переменная; распределение фракции на входе и загрязнения значат не меньше. Шредер с раскрывшимся зазором между ножами пропускает негабаритные куски, которые доходят до мельницы и нарушают зазор под нагрузкой, а металл, проскочивший через шредер, оставляет задиры на дисках. Проверьте размер фракции на выходе шредера и контроль загрязнений, прежде чем перешлифовывать или менять диски.