
Шредеры для HDPE, PP и PVC: подбор и настройка линии
Почему HDPE, PP и PVC режутся по-разному
HDPE, PP и PVC составляют бóльшую часть жёстких пластиковых отходов, проходящих через пункт переработки, но ведут себя они по-разному, как только попадают на ротор. Бочки, трубы и ящики из HDPE прочны, вязки и абразивны по режущим кромкам. PP близок к HDPE, но режется чуть мягче. PVC хрупкий, а при резке выделяет хлористый водород. Если вести все три на одной фиксированной настройке, получаете преждевременный износ ножей, избыток мелкой пыли на PVC или слишком крупные куски, которые заклинивают стоящую дальше дробилку. В этом руководстве разбираем, как подобрать шредер — и следующие за ним дробилку и пулверизатор — под каждую из этих трёх смол.
Что делает шредер до дробилки
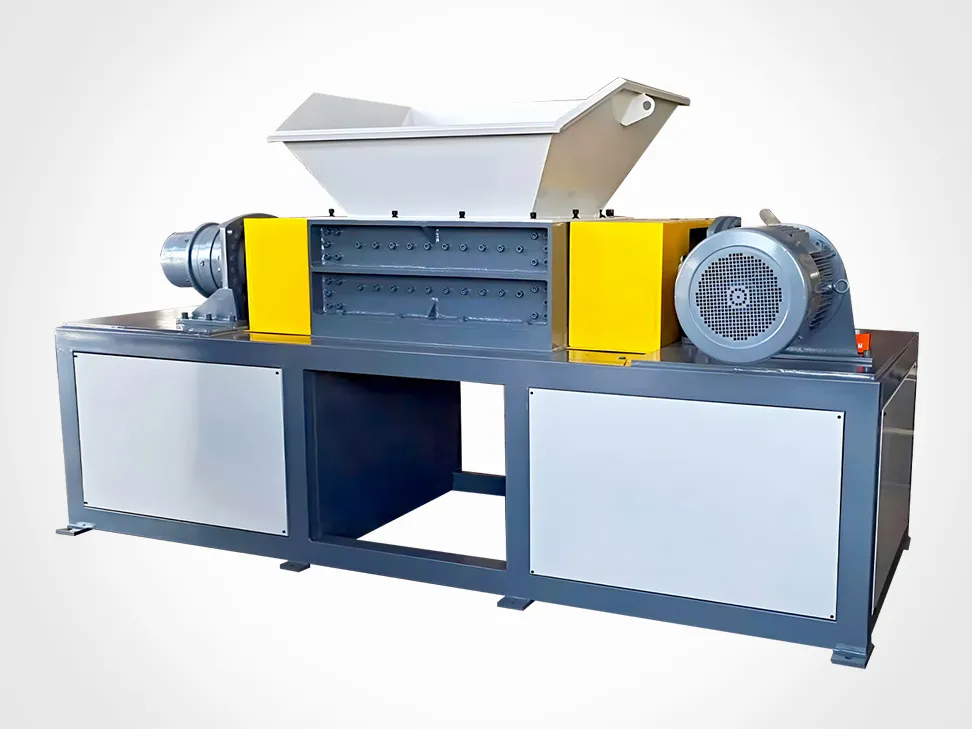
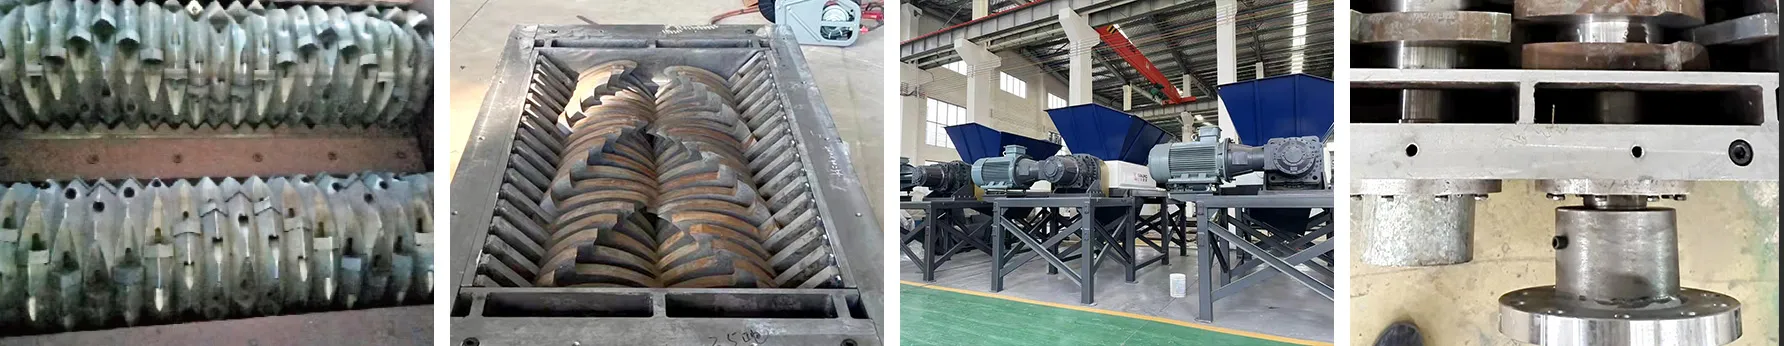
Шредер — это первая ступень уменьшения размера. Одновальный агрегат прижимает материал к вращающемуся ротору гидравлическим толкателем, срезает его о неподвижные ножи и калибрует выход через сито под ротором. Типичная скорость ротора — 45–100 об/мин, а размер выхода — 30–80 мм. Двухвальный (двухроторный) агрегат использует два зацепляющихся ротора, вращающихся с низкой скоростью и высоким крутящим моментом, обычно без сита, давая крупные куски 50–150 мм для громоздкого или жёсткого сырья.
Серия MS от ACERETECH — удобная точка отсчёта: ротор 460 мм на 74 об/мин, сито 40–100 мм и ножи DC53 с твёрдостью 62–64 HRC — примерно вдвое прочнее стандартной стали D2/SKD11. Эти цифры и есть на деле «промышленный класс», а не пиковая производительность с буклета.
HDPE, PP и PVC режутся по-разному
HDPE — бочки, трубы, ящики, поддоны
Прочный, вязкий и абразивный. Нужен тяжёлый открытый ротор, допустимая скорость следующей дробилки 200–350 об/мин, и предварительное измельчение любой детали шире 500 мм. Ножи — D2 или SKD-11; на чистом HDPE они служат 8 000–12 000 рабочих часов до переточки.
PP — тара, крышки, листы, автодетали
Механически близок к HDPE, но чуть менее абразивен: срок службы ножей на 10–15% больше. Используйте ту же конфигурацию ротора и ножей, что и для HDPE. Никакой специальной обработки не требуется сверх того, что HDPE уже предполагает.
PVC — трубы, профили, блистер, кабель-каналы
Хрупкий и жёсткий. Настройку определяют два правила. Во-первых, снизьте скорость ротора на 25–35% относительно настройки для HDPE, чтобы избежать избытка мелочи. Во-вторых, установите пылеулавливание — при резке PVC выделяется хлористый водород, повреждающий и операторов, и внутренние узлы машины. Применяйте ножи SKD-11 или с твёрдосплавными напайками; стандартный D2 на PVC изнашивается в 2–3 раза быстрее, а производительность (кг/ч) на той же машине на 25–35% ниже, чем на HDPE. PVC также разлагается выше 200 °C с выделением HCl, поэтому вся линия ниже по потоку, включая экструдер, требует коррозионностойкого и вентилируемого оборудования.
| Смола | Конфигурация ротора | Марка ножа | Размер выхода | Пылеулавливание | Относит. производ. |
|---|---|---|---|---|---|
| HDPE | Тяжёлый открытый ротор; предварительное измельчение >500 мм | D2 / SKD-11 | 40–100 мм шред → 8–14 мм дроб | Опционально | 100% (базовая) |
| PP | Как для HDPE | D2 / SKD-11 | Те же размеры | Опционально | ~100–110% |
| PVC | Скорость ротора −25–35% | SKD-11 / твёрдый сплав | Те же размеры | Обязательно | 65–75% |
Одновальный или двухвальный под ваше сырьё?
Выбирайте одновальный шредер, когда нужен контролируемый, равномерный выход, чисто питающий следующую ступень. Сито задаёт размер хлопьев, а гидравлический толкатель предотвращает зависание, так что дробилка получает стабильную подачу. Выбирайте двухвальный агрегат, когда сырьё громоздкое, смешанное или требует предварительного дробления перед гранулятором — высокий крутящий момент, отсутствие сита, и он заглатывает несортированные жёсткие комки без заклинивания.
Для линий переработки HDPE, PP и PVC обычная компоновка — одновальный первичный шредер (например, Zhiyi ZSS-600) в паре с гранулятором. Двухвальный агрегат (Zhiyi ZDS-800) подходит для толстостенной трубы и громоздких сливов, которые забили бы бункер одновального.
Расчёт всей линии, а не только шредера
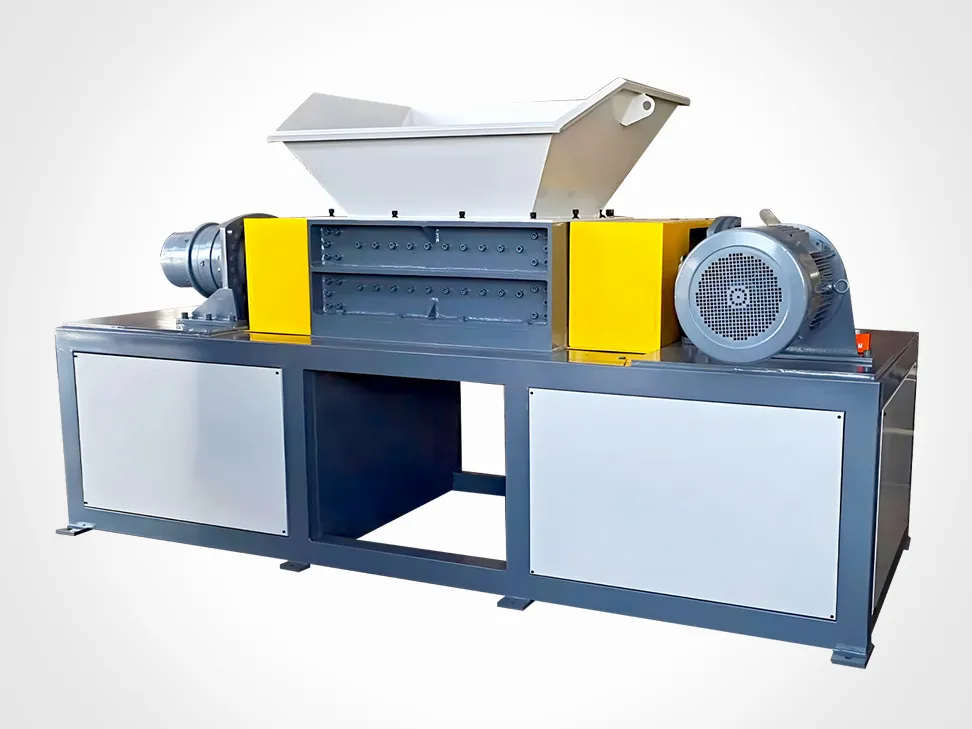
Шредер — это первый из трёх шагов. Для HDPE, PP и PVC полная цепь уменьшения размера выглядит так:
- Шредер → куски 30–80 мм (или 50–150 мм с двухвального)
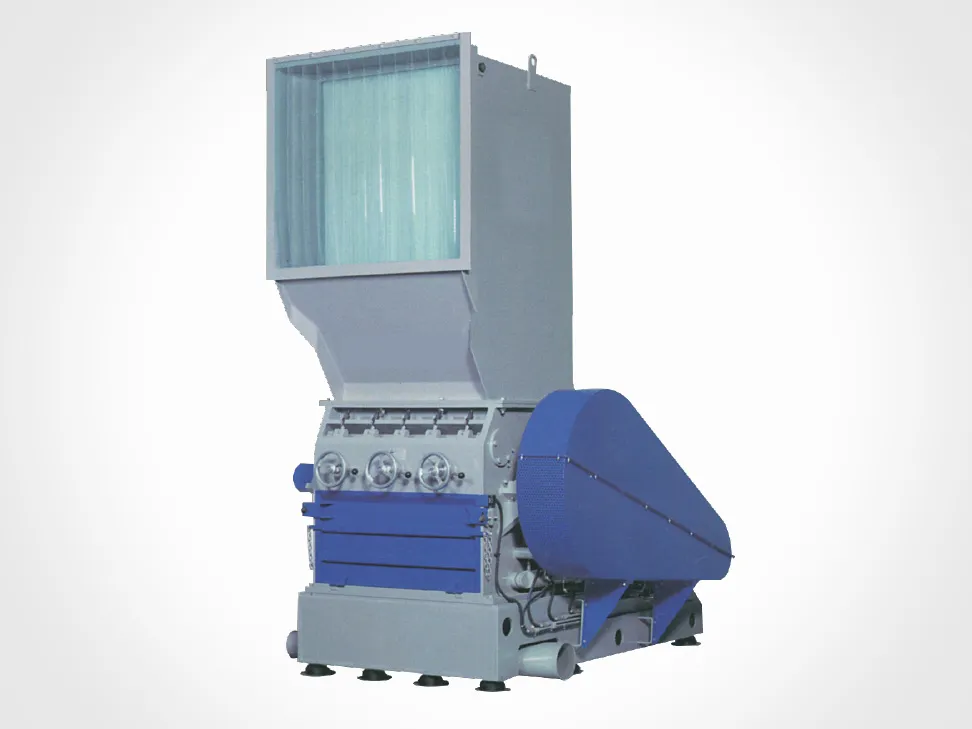
- Дробилка / гранулятор → хлопья 8–14 мм; диапазон сита 6–25 мм, большинству экструдеров нужно 6–12 мм
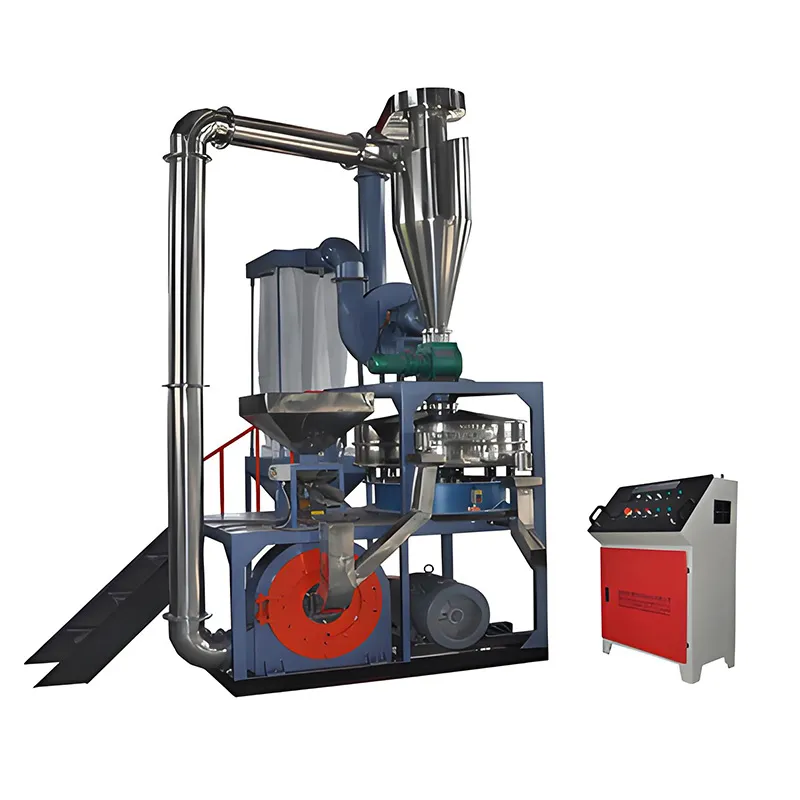
- Мельница-пулверизатор (опционально, когда конечный продукт — порошок) → PVC 10–120 меш, PE/LLDPE ещё тоньше
- затем мойка, сушка, экструзия и гранулирование
PVC требует своего пути. Специальные шнеки и вентилируемый экструдер обязательны, потому что прогон PVC через обычный PE-экструдер разъест ствол меньше чем за 400 часов. Заложите это в бюджет до расчёта шредера.
Одно правило с поля предотвращает большинство отказов линии: каждая последующая машина должна быть на 15–20% мощнее предыдущей. Шредер 1 000 кг/ч, состыкованный с гранулятором 600 кг/ч, забьётся меньше чем за час и сожжёт подшипник гранулятора. Подберите тяжёлую дробилку Zhiyi ZPC-800 и универсальную дробилку ZPC-500 под выход шредера, а пулверизатор ZPM-800 (PVC) или ZPM-600 (PE/LLDPE), когда цель — порошок.
Подбор мощности двигателя следует простому соотношению. Для жёстких пластиков закладывайте 1 кВт на 5–8 кг/ч заявленной производительности; для гибкого или низкоплотного материала — 1 кВт на 10–15 кг/ч. И следите за насыпной плотностью: шредер на 1 000 кг/ч, заявленный для жёсткого HDPE, на рыхлой плёнке выдаст лишь 400 кг/ч, потому что насыпная плотность падает с примерно 350 до 30 кг/м³. Всегда запрашивайте показатель производительности для вашего реального материала, а не цифру из буклета.
Марка ножа — то, за что вы платите
- D2 (HRC 58–62) — стандарт, подходит для чистого HDPE и PP.
- SKD-11 — лучше стойкость к износу на PVC и наполненных компаундах.
- DC53 — 62–64 HRC, примерно вдвое прочнее D2/SKD11.
- Твёрдосплавные пластины — срок службы 3–5× на абразивном или загрязнённом сырье, выше начальная цена.
Уточняйте цену ножа и его наличие на местном рынке до покупки. Нож — это расходник, который определяет вашу реальную стоимость за тонну, а не ценник машины.
Чек-лист подбора
- Какая смола преобладает и отсортирован ли поток или смешан?
- Какой самый крупный единичный кусок — нужна ли предварительная резка или более широкое загрузочное окно?
- Какой размер выхода нужен на каждой ступени (шредер мм → дробилка мм → меш)?
- Какова ваша пиковая часовая производительность, а не среднегодовая?
- Присутствует ли PVC? Тогда заложите пылеулавливание и коррозионностойкие детали.
- Превышает ли мощность нижестоящей ступени верхнюю на 15–20%?
Ссылки
- ACERETECH — спецификация одновального шредера серии MS (ротор 460 мм, 74 об/мин, сито 40–100 мм, ножи DC53).
- Energycle — руководство по настройке измельчителя под материал (скорость ротора HDPE/PP/PVC, срок службы ножей, пылеулавливание).
- JianTai — расчёт производительности и стоимости линии переработки пластика (согласование шредер → гранулятор → мойка → экструдер).
- Zillion — руководство по выбору дробилки для пластика (марки ножей, подбор двигателя, обработка PVC).
- telectronichub — факторы выбора дробилки/шредера для пластика (производительность, материал, конструкция ножа).
Часто задаваемые вопросы
Может ли один шредер обрабатывать HDPE, PP и PVC вместе?
Да, на стадии резки, но PVC требует пониженной скорости ротора и пылеулавливания. Ведите смешанные потоки на настройке для PVC и смиритесь с чуть меньшей производительностью на HDPE и PP, либо отсортируйте PVC до бункера.
Какое сито использовать для переработки HDPE?
Начните с 40–100 мм на шредере, затем 8–14 мм (предпочтительно 6–12 мм) на дробилке или грануляторе, питающем экструдер.
Почему на шредере для PVC нужно пылеулавливание?
При резке PVC выделяются газ хлористый водород и мелкая пыль. Улавливание защищает операторов и внутренние узлы машины и обязательно на большинстве закрытых производств.
Сколько мощности двигателя нужно для шредера пластика?
Для жёстких пластиков закладывайте примерно 1 кВт на 5–8 кг/ч заявленной производительности; для гибкого или низкоплотного материала — 1 кВт на 10–15 кг/ч. Рассчитывайте на пиковую, а не среднюю нагрузку.
Нужен ли пулверизатор после дробилки для HDPE, PP или PVC?
Только если конечный продукт — порошок, например компаундирование PVC или мастербатч. Для гранулирования хлопьев дробилки достаточно; пулверизатор добавляет ступень ZPM-800 (PVC) или ZPM-600 (PE/LLDPE).