
Сита дробилки и mesh пульверайзера: согласование размера выхода с производительностью
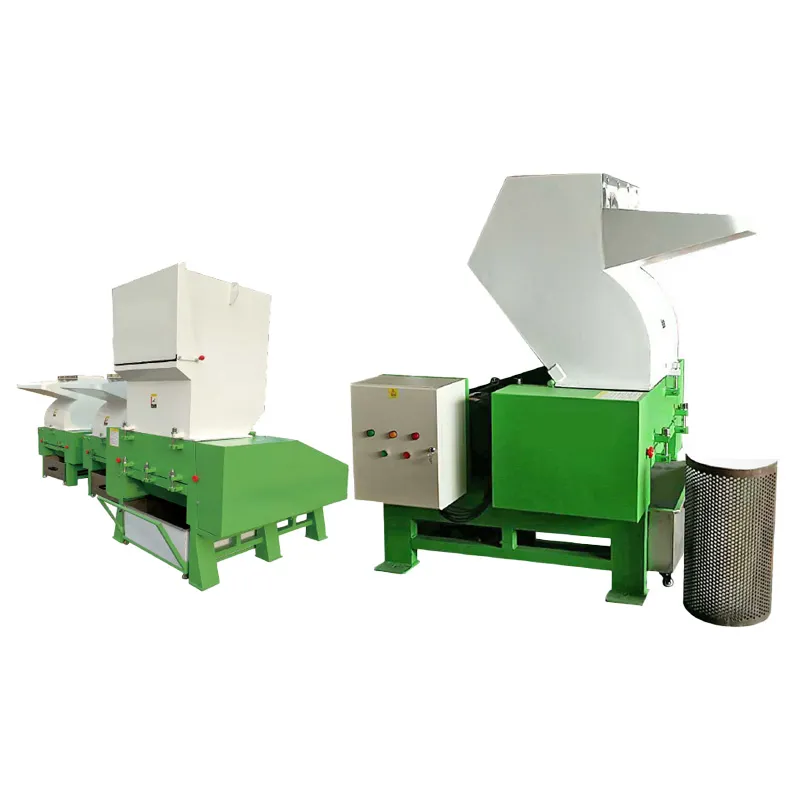
Почти любой спор о размерах на линии переработки сводится к одному компоненту: ситу в дробилке либо mesh и классификатору на пульверайзере. Измените его — и вы измените сразу две вещи: размер выхода и скорость, с которой машина может его выдавать. Понимание этого компромисса и превращает спецификацию в выполнимое решение.
Что на самом деле означает размер выхода на каждой ступени
Этот термин используют вольно, и эта вольность порождает реальные проблемы. Каждая ступень линии измельчения даёт свой тип выхода, и измеряют их по-разному.
- Выход шредера — грубый, неоднородный фрагмент, определяемый наибольшим размером, который проходит через шаг ножей или грубое сито. В нашей однороторной серии сито идёт 40–100 mm; в комбинированной серии выход 40–120 mm; двухроторная серия даёт 40–150 mm — и всё это контролируется шагом ножей, а не тонким ситом.
- Выход дробилки — фрагмент, определяемый ситом. Универсальная серия ZPC работает со сменными ситами от 6–20 mm; серия ZPC-HD — 8–20 mm. Именно на этой ступени замена сита даёт быстрое и заметное изменение выхода.
- Выход пульверайзера — порошок, определяемый mesh или микроном и классификатором, а не каким-либо отдельным ситом. Серия MPD даёт 60–150 mesh из питания ≤10 mm; серия MF даёт 10–120 mesh, используя вертикальную дисковую мельницу с вибрационным ситовым классификатором.
Путаница между этими тремя — источник большинства нереалистичных ожиданий. Сито дробилки, указанное в миллиметрах, нельзя напрямую сравнивать с mesh-показателем пульверайзера, и ни то, ни другое не является обещанием относительно всего выхода — только относительно самых крупных проходящих частиц.
Как задают сита и mesh
Сито дробилки описывают размером отверстия, формой отверстия, толщиной и живым сечением. Номинальная цифра, которую все называют, — это размер отверстия; остальные три определяют, что вы реально получите.
С mesh у пульверайзера логика другая. Mesh — это число отверстий на погонный дюйм, поэтому большее число mesh означает более тонкий порошок, и эта цифра осмысленна только тогда, когда указан стандарт, из которого она взята: разные шкалы mesh не совпадают точно. Для технологических задач полезнее микроны и измеренное распределение частиц по размеру, чем один лишь mesh. Если нужно перевести, относитесь к mesh как к грубому ориентиру и подтвердите результат ситом.
Компромисс между ситом и производительностью
Вот единственная зависимость, которую стоит усвоить: для одной и той же машины, одного материала и одного состояния ножей меньшее отверстие всегда означает меньшую производительность и большее время пребывания в камере.
Механизм прост. Крупный материал циркулирует, пока не станет достаточно мелким, чтобы пройти. Меньшее отверстие означает больше циркулирующего материала, больше повторного реза, больше мелкой фракции и больше тепла в зоне реза. Отсюда следуют три эффекта, и все три значимы:
- Производительность падает, причём падает быстрее, чем меняется размер отверстия.
- Растёт мелкая фракция, потому что каждый проход через ротор даёт свою долю пыли и мелких частиц.
- Растёт температура в камере резания, потому что один и тот же материал обрабатывается больше раз на килограмм.
Третий эффект удивляет людей больше всего. На термочувствительном материале сито, которое на одну ступень тоньше, чем нужно, может давать фрагмент с замазанными кромками, и вину за это возложат на остроту ножей или на сам материал. Контекст расчёта, включая поправочные коэффициенты, превращающие паспортную цифру в реальную, разобран в статье какой производительности ожидать.
Форма отверстия, живое сечение и толщина
Три детали, которые незаметно меняют характеристики:
Форма отверстия. Круглые отверстия дают наиболее предсказуемый максимальный размер частицы и обычно выбираются для фрагмента. Щелевые или удлинённые отверстия пропускают больше материала при том же номинальном размере и полезны там, где главное — производительность, а слегка вытянутая частица допустима. Эти два варианта не взаимозаменяемы, если нижестоящий покупатель задал максимальный размер.
Живое сечение. Доля площади ситового полотна, которая реально занята отверстиями. Два сита с одинаковым размером отверстия, но разным живым сечением будут работать с заметно разной скоростью: то, у которого живое сечение больше, пропускает материал быстрее при том же номинальном резе. Сравнивая сита, сравнивайте живое сечение, а не только размер отверстия.
Толщина. Более толстое полотно дольше противостоит абразивному питанию и постороннему металлу и пропускает чуть меньше материала, потому что каждое отверстие — это более длинный туннель. Там, где питание чистое, более тонкое полотно с большим живым сечением часто оказывается выгоднее.
Mesh пульверайзера, классификатор и распределение частиц по размеру
На пульверайзере сито — лишь часть картины. Машина выдаёт распределение, а классификатор решает, какая его часть покидает машину, а какая идёт на повторный проход.
Отсюда два практических следствия. Первое: показатель mesh описывает тонкий край, а не весь выход — мельница, настроенная на заданный mesh, всё равно даёт разброс частиц вокруг него, и для требовательных процессов этот разброс важнее, чем заголовочная цифра. Второе: часто именно настройка классификатора, а не mesh, стабилизирует «уходящий» продукт. В серии MF вибрационный ситовый классификатор является явной частью конструкции именно поэтому.
Там, где требуется конкретный порошок для конкретного процесса, спецификация порошка обычно важнее mesh: распределение частиц по размеру для ротационного формования — хороший пример процесса, где именно распределение, а не максимум, определяет, пригоден ли продукт.
Измерение выхода: ситовой анализ на практике
Единственный надёжный способ узнать, что даёт замена сита, — измерить. Ситовой анализ представительной пробы, взятой с машины, работающей на рабочей скорости подачи, скажет больше, чем любой паспорт.
Практические правила для пробы, которая что-то значит:
- Берите её на рабочей скорости подачи, при установившемся режиме, а не в первые минуты после пуска.
- Берите достаточно материала, чтобы проба была представительной. Горсть с вершины кучи — это не проба.
- Фиксируйте состояние ножей и наработку вместе с результатом, иначе сравнить его со следующим испытанием не получится.
- Повторяйте на одном и том же материале от сезона к сезону. Питание меняется, и сито, которое было верным в одной партии, может оказаться неверным в следующей.
Если поставщик называет размер выхода, спросите, на каком сите он получен, при какой скорости подачи и в каком состоянии ножей. Эти три уточнения — разница между цифрой и обязательством.
Согласование выхода с последующим процессом
Размер выхода бывает верным или неверным только относительно того, что идёт дальше. Несколько частых сочетаний:
- Мойка и флотация — нужен фрагмент достаточно крупный, чтобы с ним можно было обращаться, достаточно плотный, чтобы предсказуемо тонуть, и достаточно мелкий, чтобы этикетки и клей освободились. Слишком тонкий здесь — это проблема выхода.
- Ротационное формование — нужен порошок с контролируемым распределением. Это ступень пульверайзера, а не дробилки, и mesh выбирают по спецификации порошка.
- Питание экструзии и литья под давлением — обычно нужен однородный фрагмент или гранула с предсказуемой насыпной плотностью, чтобы загрузочное горло дозировало ровно.
- Мастербатч и компаундирование — нужен тонкий, однородный порошок; серия вертикальных дисковых мельниц с герметичной камерой помола и пылеулавливанием спроектирована именно для такой задачи.
Логика подбора для последней ступени разобрана в статье как выбрать правильный пульверайзер для пластика, где сопоставлены материалы и машины. Текущий уход за дисками и ситами описан в чек-листе по обслуживанию пульверайзера.
Частые ошибки
- Задавать размер фрагмента, не задав способ измерения. Максимальный размер, ситовой диапазон и число mesh — это три разных утверждения.
- Менять сито, чтобы исправить проблему производительности, которая на самом деле является проблемой ножей. Затупленные ножи и грубое сито дают широкий разброс; свежие ножи и верное сито — узкий.
- Сравнивать сита только по размеру отверстия. Реальные характеристики определяют живое сечение и толщина.
- Покупать одно сито. Берите размеры по обе стороны от целевого и рассматривайте их как оснастку. Затраты малы по сравнению с линией, которая не попадает в спецификацию.
- Полагать, что паспортная цифра сохранится после смены сита. Она сохраняется редко, и никогда — на тонких ситах со сложным материалом.
Ассортимент машин для справки: дробилки и грануляторы и пульверайзеры.
Справочные данные
- Таблица характеристик универсальной дробилки ZPC — сменное сито 6–20 mm, ротор 580–650 RPM, 9–24 роторных ножа.
- Таблица характеристик дробилки повышенной прочности ZPC-HD — сменное сито 8–20 mm, ротор 500–580 RPM, 15–30 роторных ножей.
- Таблица характеристик вертикального дискового пульверайзера MPD — питание ≤10 mm, выход 60–150 mesh, регулируется пробковым болтом, герметичный помол с циклоном и пылеуловителем.
- Таблица характеристик пульверайзера MF для ПЭ — питание ≤10 mm, выход 10–120 mesh, регулируется ситом и пробковым болтом, вертикальная дисковая мельница с вибрационным ситовым классификатором.
- Таблицы характеристик шредеров ZSS и ZDS — грубый выход, определяемый ситом (40–100 mm) и шагом ножей (40–120 mm / 40–150 mm).
Часто задаваемые вопросы
Всегда ли меньшее сито дробилки даёт более тонкий выход?
Оно даёт меньший максимальный размер частицы, а это не одно и то же. Выход — это распределение: сито контролирует, чему позволено уйти, а ротор, состояние ножей и материал определяют разброс вокруг этого. Тонкое сито на затупленных ножах может дать более широкий разброс и больше мелкой фракции, чем грубое сито на свежих ножах.
Как перевести mesh в микроны?
Приблизительно, и только приблизительно. Mesh считает отверстия на погонный дюйм, поэтому большее число означает более тонкий помол, но разные стандарты mesh совпадают не точно. Для технологических задач задавайте размер в микронах и подтверждайте ситовым анализом, а не полагайтесь на одну цифру mesh.
Почему производительность упала, когда я поставил более тонкое сито?
Потому что крупный материал теперь циркулирует, пока не пройдёт. Меньшее отверстие означает больше повторного реза на килограмм, что снижает производительность, увеличивает мелкую фракцию и повышает температуру в камере резания. Падение обычно круче, чем можно было бы предположить по изменению размера отверстия.
Какое сито использовать для фрагмента, идущего на моечную линию?
То, которое задаёт моечная линия и конечный покупатель, измеренное так же, как измеряют они. На практике это означает работу в диапазоне сменных сит 6–20 mm на универсальной дробилке или 8–20 mm на машине повышенной прочности и подтверждение ситовым анализом на своём питании, а не на пробе с другого завода.
Какой mesh нужен пульверайзеру для порошка ротационного формования?
Одной цифры mesh недостаточно, потому что ротационное формование чувствительно ко всему распределению частиц по размеру, а не к тонкому краю. Наши пульверайзеры покрывают 10–120 mesh с регулируемым классификатором; цель задаёт спецификация порошка для процесса, а стабильно её удерживает настройка классификатора.
Как часто нужно менять сита?
По состоянию, а не по фиксированному регламенту. Осматривайте на износ отверстий, вытягивание и трещины всякий раз при смене ножей, потому что сито, отверстия которого вытянулись овалом, больше не держит размер, на который было рассчитано. Покупка сит в размерах по обе стороны от целевого превращает замену в решение по оснастке, а не в остановку производства.