
Peneiras do moinho triturador e mesh do pulverizador: ajustar o tamanho da saída à capacidade de produção
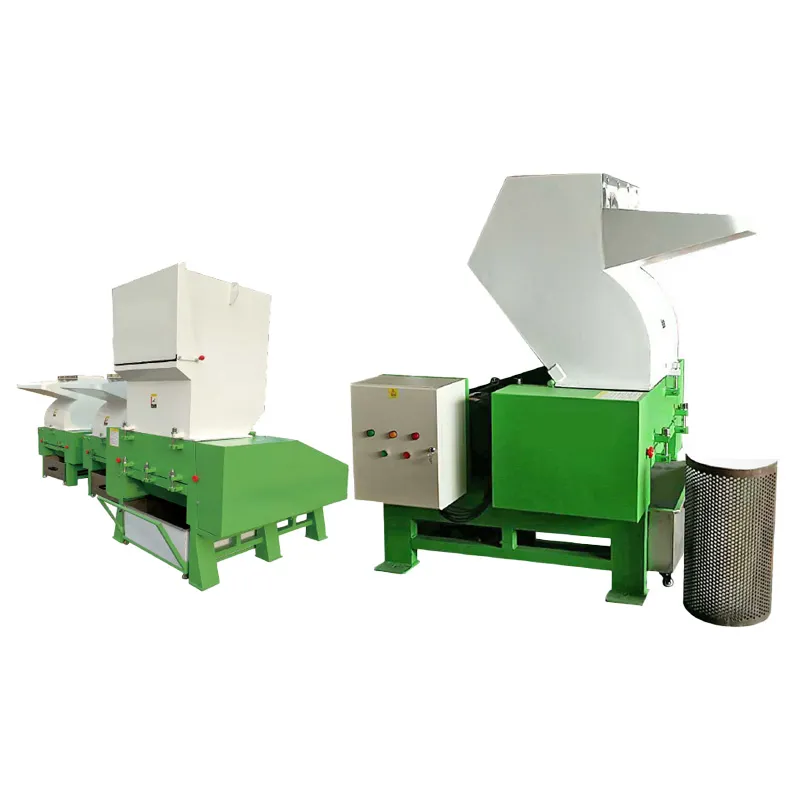
Quase toda discussão de dimensionamento em uma linha de reciclagem se resume a um único componente: a peneira no moinho triturador, ou o mesh e o classificador no pulverizador. Mude-o e você muda duas coisas ao mesmo tempo — o tamanho da saída e a taxa com que a máquina consegue produzi-la. Entender esse compromisso é o que transforma uma especificação em algo entregável.
O que o tamanho da saída realmente significa em cada estágio
A expressão é usada de forma vaga, e essa vagueza causa problemas reais. Cada estágio de uma linha de redução de tamanho produz um tipo diferente de saída, e eles são medidos de formas diferentes.
- Saída do triturador — um fragmento grosso e irregular, definido pela maior dimensão que passa pelo espaçamento entre lâminas ou pela peneira grossa. Na nossa linha de eixo único, a peneira trabalha de 40–100 mm; na linha combinada, a saída é de 40–120 mm; na linha de eixo duplo, de 40–150 mm, todas controladas pelo espaçamento entre lâminas, e não por uma peneira fina.
- Saída do moinho triturador — fragmento, definido por uma peneira. A linha universal ZPC trabalha com peneiras intercambiáveis de 6–20 mm; a linha ZPC-HD, de 8–20 mm. Este é o estágio em que uma troca de peneira dá uma mudança rápida e visível na saída.
- Saída do pulverizador — pó, definido por mesh ou micron, e pelo classificador, e não por uma única peneira. A linha MPD produz 60–150 mesh a partir de uma alimentação de ≤10 mm; a linha MF produz 10–120 mesh usando um moinho de disco vertical com classificador de peneira vibratória.
Confundir esses três é a origem da maioria das expectativas irreais. Uma peneira de moinho triturador informada em milímetros não pode ser comparada diretamente com um número de mesh de pulverizador, e nenhum dos dois é uma promessa sobre toda a saída — apenas sobre as maiores partículas que passam.
Como peneiras e mesh são especificados
Uma peneira de moinho triturador é descrita por diâmetro do furo, formato do furo, espessura e área aberta. O número nominal que todo mundo cita é o diâmetro do furo; os outros três decidem o que você realmente obtém.
O mesh do pulverizador funciona de outra forma. O mesh é uma contagem de aberturas por polegada linear, então um número de mesh maior significa um pó mais fino, e o número só tem sentido quando o padrão de origem é informado — escalas de mesh diferentes não coincidem exatamente. Para trabalho de processo, micron e uma distribuição granulométrica medida são mais úteis do que o mesh isolado. Se você precisar converter, trate o mesh como um indicador aproximado e confirme com uma peneira.
O compromisso entre peneira e capacidade de produção
Esta é a relação que vale internalizar: para a mesma máquina, o mesmo material e o mesmo estado de lâminas, um furo menor sempre significa menor capacidade de produção e mais tempo de permanência na câmara.
O mecanismo é simples. O material grande demais recircula até ficar pequeno o bastante para passar. Um furo menor significa mais material recirculando, mais recorte, mais finos e mais calor no corte. Três efeitos decorrem disso, e os três importam:
- A capacidade de produção cai, e cai mais rápido do que a mudança no diâmetro do furo.
- Os finos aumentam, porque cada passagem pelo rotor produz uma proporção de pó e partículas pequenas.
- A temperatura na câmara de corte sobe, porque o mesmo material está sendo trabalhado mais vezes por quilograma.
O terceiro efeito é o que surpreende as pessoas. Em material sensível ao calor, uma peneira um passo fina demais pode produzir fragmento com bordas espalhadas, e a culpa será atribuída ao afiamento das lâminas ou ao material. O contexto de dimensionamento, incluindo os fatores de correção que transformam um número nominal em real, está em que capacidade de produção esperar.
Formato do furo, área aberta e espessura
Três detalhes que mudam o desempenho silenciosamente:
Formato do furo. Furos redondos dão a dimensão máxima de partícula mais previsível e são a escolha usual para fragmento. Furos oblongos ou alongados deixam passar mais material para o mesmo tamanho nominal e são úteis onde a capacidade de produção predomina e uma partícula um pouco alongada é aceitável. Os dois não são intercambiáveis se um comprador a jusante especificou uma dimensão máxima.
Área aberta. A proporção da chapa da peneira que é de fato furo. Duas peneiras com o mesmo diâmetro de furo, mas áreas abertas diferentes, trabalharão em ritmos nitidamente diferentes — a que tem mais área aberta deixa passar o material mais rápido para o mesmo corte nominal. Ao comparar peneiras, compare a área aberta, e não apenas o diâmetro do furo.
Espessura. Uma chapa mais espessa dura mais contra alimentação abrasiva e metal estranho, e deixa passar um pouco menos de material porque cada furo é um túnel mais longo. Onde a alimentação é limpa, uma chapa mais fina com mais área aberta costuma ser a troca melhor.
Mesh do pulverizador, classificador e distribuição granulométrica
Em um pulverizador, a peneira é apenas parte do quadro. A máquina produz uma distribuição, e o classificador decide qual parte dela sai da máquina e qual parte volta para outra passagem.
Duas consequências práticas. Primeiro, o número de mesh descreve a extremidade fina, e não toda a saída — um moinho ajustado para um dado mesh ainda produz uma faixa de partículas em torno dele, e essa faixa importa mais do que o número de destaque em processos exigentes. Segundo, o ajuste do classificador, e não o mesh, costuma ser o que estabiliza um produto que está derivando. Na linha MF, o classificador de peneira vibratória é uma parte explícita do projeto justamente por isso.
Onde o requisito é um pó específico para um processo específico, a especificação do pó geralmente importa mais do que o mesh: distribuição granulométrica para rotomoldagem é um bom exemplo de processo em que a distribuição, e não o máximo, é o que determina se o produto é utilizável.
Medir a saída: análise granulométrica na prática
A única forma confiável de saber o que uma troca de peneira faz é medir. Uma análise granulométrica em uma amostra representativa, retirada de uma máquina operando na taxa de alimentação de produção, diz mais do que qualquer folha de especificações.
Regras práticas para uma amostra que significa algo:
- Retire-a na taxa de alimentação de produção, em operação em regime estável — não nos primeiros minutos após a partida.
- Retire material suficiente para que seja representativa. Um punhado tirado do topo de uma pilha não é uma amostra.
- Registre o estado das lâminas e as horas de operação junto com o resultado, caso contrário você não conseguirá compará-lo com o próximo teste.
- Repita com o mesmo material de estação em estação. A alimentação muda, e uma peneira que estava certa em um lote pode estar errada no seguinte.
Se um fornecedor informa um tamanho de saída, pergunte com qual peneira ele foi obtido, a que taxa de alimentação e com as lâminas em que estado. Esses três qualificadores são a diferença entre um número e um compromisso.
Ajustar a saída ao processo a jusante
O tamanho da saída só é certo ou errado em relação ao que vem depois. Alguns pares comuns:
- Lavagem e flotação — precisa de fragmento grande o bastante para ser manuseado e denso o bastante para afundar de forma previsível, e pequeno o bastante para que rótulos e cola sejam liberados. Fino demais é um problema de rendimento aqui.
- Rotomoldagem — precisa de um pó com distribuição controlada. Este é um estágio de pulverizador, não de moinho triturador, e o mesh é escolhido em função da especificação do pó.
- Alimentação de extrusão e injeção — geralmente precisa de fragmento ou grânulo consistente, com densidade aparente previsível, para que a garganta de alimentação dosse uniformemente.
- Masterbatch e compounding — precisa de um pó fino e consistente; a linha de disco vertical, com sua câmara de moagem selada e coleta de pó, é projetada para esse tipo de serviço.
Para a lógica de seleção por trás do último estágio, como escolher o pulverizador de plástico certo cobre o mapeamento de material para máquina. A manutenção de rotina dos discos e peneiras está em a lista de verificação de manutenção do pulverizador.
Erros comuns
- Especificar o tamanho do fragmento sem especificar a medição. Uma dimensão máxima, uma faixa de peneiramento e um número de mesh são três afirmações diferentes.
- Trocar a peneira para resolver um problema de capacidade de produção que na verdade é um problema de lâminas. Lâminas cegas e peneira grossa produzem uma faixa ampla; lâminas novas e a peneira correta produzem uma faixa estreita.
- Comparar peneiras apenas pelo diâmetro do furo. A área aberta e a espessura decidem o desempenho real.
- Comprar uma única peneira. Compre os tamanhos acima e abaixo do alvo e trate-as como ferramental. O custo é pequeno diante de uma linha que não alcança sua especificação.
- Presumir que o número nominal sobrevive à troca de peneira. Raramente sobrevive, e nunca sobrevive em peneiras finas com material difícil.
Linhas de máquinas como referência: moinhos trituradores e granuladores e pulverizadores.
Referências
- Tabela de especificações do moinho triturador universal ZPC — peneira intercambiável 6–20 mm, rotor 580–650 RPM, 9–24 lâminas de rotor.
- Tabela de especificações do moinho triturador reforçado ZPC-HD — peneira intercambiável 8–20 mm, rotor 500–580 RPM, 15–30 lâminas de rotor.
- Tabela de especificações do pulverizador de disco vertical MPD — alimentação ≤10 mm, saída 60–150 mesh ajustável por parafuso de regulagem, moagem selada com ciclone e coletor de pó.
- Tabela de especificações do pulverizador de PE MF — alimentação ≤10 mm, saída 10–120 mesh ajustável por peneira e parafuso de regulagem, moinho de disco vertical com classificador de peneira vibratória.
- Tabelas de especificações dos trituradores ZSS e ZDS — saída grossa definida pela peneira (40–100 mm) e pelo espaçamento entre lâminas (40–120 mm / 40–150 mm).
Perguntas frequentes
Uma peneira menor no moinho triturador sempre dá uma saída mais fina?
Ela dá uma dimensão máxima de partícula menor, o que não é a mesma coisa. A saída é uma distribuição: a peneira controla o que pode sair, enquanto o rotor, o estado das lâminas e o material decidem a faixa em torno disso. Uma peneira fina com lâminas cegas pode produzir uma faixa mais ampla, com mais finos, do que uma peneira mais grossa com lâminas novas.
Como mesh e micron se convertem?
De forma aproximada, e apenas aproximada. O mesh conta aberturas por polegada linear, então um número maior é mais fino, mas padrões de mesh diferentes não coincidem exatamente. Para trabalho de processo, especifique em micron e confirme com uma análise granulométrica, em vez de depender apenas de um número de mesh.
Por que a capacidade de produção caiu quando instalei uma peneira mais fina?
Porque o material grande demais agora recircula até passar. Um furo menor significa mais recorte por quilograma, o que reduz a capacidade de produção, aumenta os finos e eleva a temperatura na câmara de corte. A queda costuma ser mais acentuada do que a mudança no diâmetro do furo sugeriria.
Que tamanho de peneira devo usar para fragmento que vai para uma linha de lavagem?
O tamanho que a linha de lavagem e o comprador final especificarem, medido da mesma forma que eles medem. Na prática, isso significa trabalhar dentro da faixa intercambiável de 6–20 mm em um moinho triturador universal ou de 8–20 mm em uma máquina reforçada, e confirmar com uma análise granulométrica da sua própria alimentação, e não de uma amostra de outra planta.
Que mesh um pulverizador precisa para pó de rotomoldagem?
O número de mesh isolado não é suficiente, porque a rotomoldagem é sensível a toda a distribuição granulométrica, e não só à extremidade fina. Nossos pulverizadores cobrem 10–120 mesh com um classificador ajustável; a especificação de pó do processo define o alvo, e o ajuste do classificador é o que o mantém estável.
Com que frequência as peneiras devem ser substituídas?
Por condição, e não por um cronograma fixo. Inspecione quanto a desgaste dos furos, alongamento e trincas sempre que as lâminas forem trocadas, já que uma peneira que se desgastou em formato oval não mantém mais o tamanho para o qual foi especificada. Comprar peneiras nos tamanhos acima e abaixo do alvo torna a substituição uma decisão de ferramental, e não uma parada de produção.