
Переработка ПЭТ-бутылок: как выбрать шредер и дробилку
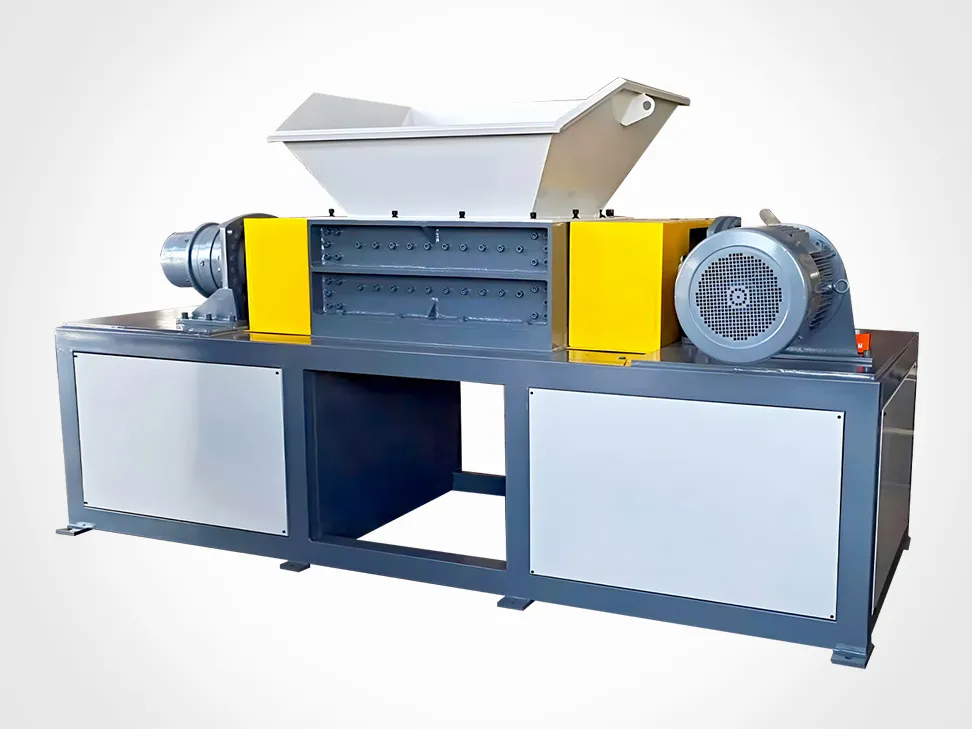
ПЭТ — единственный материал, для которого линию переработки обычно проектируют в обратном порядке. Покупатель отталкивается от спецификации фрагмента, которую примет его моющая установка или конечный заказчик, потом идёт назад к дробилке, затем к шредеру. Этот порядок важен, потому что ПЭТ наказывает за упрощения в двух конкретных местах: на первом резе и на сите.
Этот гид охватывает ту половину линии, что отвечает за измельчение — от кип или россыпи бутылок до фрагмента, готового к мойке. Если вы ещё решаете, нужен ли вообще шредер, сначала прочитайте шредер против дробилки.
Короткий ответ
Кипованные бутылки: разбиватель кип или тихоходный двухроторный шредер, затем дробилка. Целые бутылки россыпью: однороторный шредер с гидравлическим толкателем всё равно окупается, потому что ПЭТ-бутылки пружинят и образуют своды в обычном загрузочном бункере. Преформы и отбраковка: часто достаточно одной дробилки.
Дробилка — та ступень, что определяет размер фрагмента, и размер этот задаёт сито, а не ножи. На нашей универсальной дробилке ZPC сменное сито идёт 6–20 mm; на более тяжёлой ZPC-HD — 8–20 mm. Для большинства линий ПЭТ-бутылок рабочий диапазон лежит у нижней границы, а точный размер отверстия выбирают по спецификации питания моющей установки.
Почему ПЭТ ведёт себя иначе, чем ПЭНД и ПП
Каждое последующее решение определяют три свойства.
Он упругий раньше, чем хрупкий. Бутылка деформируется под ножом, а не раскалывается, поэтому машина, которая чисто дробит ящики из ПЭНД, может стоять и подпрыгивать вместе с целыми бутылками. Именно поэтому линии ПЭТ строят вокруг сжатия не меньше, чем вокруг резания.
Насыпная плотность в целом виде крайне низкая. Бутылки россыпью занимают очень много объёма при малой массе, поэтому первую ступень обычно ограничивает объём, а не мощность двигателя. Кипованные бутылки — обратная проблема: они достаточно плотные, чтобы заглушить лёгкий ротор.
Материал помнит тепло. ПЭТ размягчается и мажется, если камера резания нагревается и материал в ней задерживается. Большое количество мелкой фракции или фрагмент с оплавленным по кромке реза видом обычно означают, что материал циркулирует в камере, а не выходит через сито.
Определите первую ступень: кипы, целые бутылки или преформы
Запишите, что реально приходит на ворота. Это единственный вопрос, который определяет всю остальную линию.
- Кипованные бутылки — нужен разбиватель кип или тихоходный агрегат с достаточным крутящим моментом, чтобы разорвать кипу. Подача кипы прямо в высокоскоростную дробилку — частая и дорогая ошибка.
- Целые бутылки россыпью — ограничение по объёму. Нужно питание со сжатием и грубый первый рез, а не тонкий.
- Преформы, отбраковка и обрезки листа — плотные, однородные и на удивление легко гранулируются. Дробилка с подходящим ситом справляется со всей задачей.
- Уже кипованные и предварительно отсортированные в рамках системы сбора — достаточно однородные, чтобы расчёт линии сводился к простому балансу масс.
Выбор шредера для ПЭТ
Однороторная машина с гидравлическим толкателем и автоматическим уплотнением — стандартная первая ступень для ПЭТ. Толкатель держит камеру загруженной, и именно это не даёт бутылкам «ехать» поверх ротора. Наша серия ZSS идёт от 22–30 kW до 132–160 kW при скорости ротора 70–80 RPM и сите 40–100 mm; низкая скорость ротора снижает нагрев и количество мелкой фракции, а для ПЭТ это важнее, чем для любого другого распространённого пластика.
Там, где питание — смесь бутылок, ящиков, бочек и другого жёсткого лома, комбинированная одно/двухроторная машина даёт более грубый и более толерантный первый рез: выход 40–120 mm, задаваемый шагом ножей, при скорости вала 16–24 RPM. Грубый выход здесь не компромисс, а сама цель. Задача шредера — сделать материал подаваемым, а не мелким.
Если вы выбираете между этими двумя вариантами, сравнение в статье однороторный против двухроторного шредера подробнее разбирает компромиссы по производительности и форме выхода.
Дробилка и гранулятор: попадание в размер фрагмента, который принимает покупатель
Основную работу по ПЭТ выполняет дробилка. Почти все случаи закрывают два семейства ножей, и выбор определяется тем, как ведёт себя материал при попадании на ротор, а не одной лишь производительностью.
- Плоские (лопастные) ножи — стандарт для серии ZPC: скорость ротора 580–650 RPM, 9–24 роторных ножа при 2–6 стационарных и сито 6–20 mm. Подходят для бутылок, преформ и тонкостенных изделий.
- Когтевые (зубчатые) ножи — серия ZPC-HD: 500–580 RPM при 15–30 роторных ножах, сито 8–20 mm и камеры резания до 1600×1000 mm. Когтевая геометрия захватывает и подтягивает более объёмное питание, что важно, когда стоящий выше шредер выдаёт грубые куски около 100 mm.
Сравнение двух геометрий разобрано в статье когтевые против плоских ножей. Для линии ПЭТ полезное правило такое: согласуйте геометрию ножей с формой выхода шредера, а сито — с моющей установкой.
Выбор сита, мелкая фракция и пыль
Сито определяет сразу две вещи, и оптимизировать обе одновременно нельзя. Меньшее отверстие даёт более узкую спецификацию фрагмента и меньше возврата крупных кусков; но оно же снижает производительность и увеличивает время пребывания материала в камере.
Для ПЭТ этот компромисс превращается в проблему качества, а не только в проблему производительности. Материал, задержавшийся в камере, нагревается и мажется, а с замазанным фрагментом моющая линия справляется плохо, потому что оплавленная поверхность удерживает волокно этикетки и клей. Если производительность падает и одновременно растёт мелкая фракция, сито обычно слишком тонкое для текущего состояния ножей и скорости подачи.
Две практические проверки, прежде чем останавливаться на размере отверстия:
- Прогоните образец именно вашего питания через машину с предполагаемым ситом и просеьте выход. Не принимайте ситовой анализ, сделанный на чьих-то чужих бутылках.
- Одновременно проверьте зазор ножей. Изношенные ножи плюс тонкое сито — это сочетание, дающее максимум мелкой фракции на тонну.
О стороне производительности, включая поправочные коэффициенты, отличающие паспортную цифру от реальной, читайте в статье какой производительности ожидать.
Загрязнения: крышки, этикетки, клей и металлы
Измельчение не исправит загрязнение, с которым должны были справиться предыдущие ступени, а линии ПЭТ обычно судят по чистоте фрагмента, поэтому стоит прямо сказать, что каждая ступень может, а что не может.
- Крышки из ПП и ПЭНД — другая плотность, отделяются позже в моечной ванне. Шредеру и дробилке нужно лишь освободить их, а значит, первый рез не должен быть настолько тонким, чтобы крышки и фрагменты бутылки стали неразличимы.
- Этикетки и клей — частично удаляются мойкой, частично трением. Тонкое измельчение их не удаляет, а вбивает в поверхность фрагмента.
- Металл — металлодетектор или магнит перед дробилкой существенно дешевле комплекта ножей и сита. Ножи, повреждённые посторонним металлом, обычно выходят из строя не единичным сколом, а группой выкрошенных зубьев.
- Камни и стекло — причина планировать моечную линию перед тонкой ступенью и причина, по которой существуют футеровки камеры.
Расчёт линии и три самые частые ошибки
Считайте линию от конца, а не от шредера. Зафиксируйте спецификацию фрагмента и требуемую скорость питания моющей установки, затем идите назад: производительность дробилки, размер сита, производительность шредера и, наконец, питание со сжатием и объём бункера. Линия работает со скоростью своей самой медленной ступени, а в линиях ПЭТ эта ступень почти никогда не шредер.
Ошибка первая: покупка дробилки первой. Дробилка — самая чувствительная к форме питания ступень. Сначала выберите первую ступень, а затем подбирайте дробилку под ту форму, которую она реально получит.
Ошибка вторая: принимать паспортную производительность за данность. Паспортные цифры рассчитаны на питание, которое машина видит редко. На бутылках реальное число обычно заметно ниже табличного и меняется от сезона, схемы сбора и того, насколько хорошо материал был раскрыт из кип.
Ошибка третья: относиться к ситу как к запчасти. На ПЭТ размер отверстия сита и состояние ножей — это средства контроля качества, а не позиции обслуживания. Покупайте несколько сит вместе с машиной, в размерах по обе стороны от целевого, и рассматривайте их как оснастку.
По более общему вопросу, для чего нужен каждый класс машин в линии, быстрее всего войти через ассортимент по категориям: шредеры, дробилки и пульверайзеры.
Справочные данные
- Таблица характеристик однороторного шредера ZSS — двигатель от 22–30 kW до 132–160 kW, ротор 70–80 RPM, сито 40–100 mm, гидравлический толкатель с автоуплотнением.
- Таблица характеристик универсальной дробилки ZPC — ротор 580–650 RPM, 9–24 роторных ножа, сменное сито 6–20 mm.
- Таблица характеристик дробилки повышенной прочности ZPC-HD — ротор 500–580 RPM, 15–30 роторных ножей, сито 8–20 mm, камера резания до 1600×1000 mm.
- Таблица характеристик комбинированного шредера ZDS — скорость вала 16–24 RPM, выход 40–120 mm, регулируется шагом ножей.
Часто задаваемые вопросы
Нужен ли шредер перед дробилкой для ПЭТ-бутылок?
Для кипованных или целых бутылок россыпью — да. Одна дробилка будет подпрыгивать и образовывать своды на целых бутылках и быстро изнашиваться на кипах. Шредер делает материал подаваемым и снимает проблему объёма; дробилка затем задаёт размер фрагмента. Для преформ, обрезков листа и уже дроблёной отбраковки дробилка с подходящим ситом справится со всей задачей сама.
Какое сито должна использовать дробилка для ПЭТ?
Его задаёт спецификация фрагмента, которую принимает ваша моющая установка или конечный покупатель, а не универсальная цифра. Наши универсальные дробилки работают со сменными ситами 6–20 mm, а серия повышенной прочности — 8–20 mm. Прежде чем останавливаться на решении, сделайте ситовой анализ на своём питании при предполагаемом размере отверстия, потому что и производительность, и мелкая фракция меняются от одного этого выбора.
Какого размера фрагмента ожидают покупатели ПЭТ?
Покупатели покупают по ситовой спецификации, поэтому практический ответ — сначала получить эту спецификацию письменно, а затем подобрать сито, чтобы в неё попасть. Частый провал — линия, дающая фрагмент чуть крупнее нужного, который приходится прогонять повторно, или слишком тонкий, что повышает количество мелкой фракции и пыли и может стоить потерь выхода на стадии мойки.
Может ли одна машина работать и с бутылками, и с преформами?
Обычно да, со сменой сита. Преформы плотные и однородные, гранулируются легко; бутылки упругие и ограничены по объёму, им нужно питание со сжатием выше по потоку. Однороторный шредер с гидравлическим толкателем плюс дробилка закрывают оба случая, но для двух видов питания придётся использовать разные сита.
Как удалить крышки и этикетки?
Крышки отделяются по плотности позже в моечной линии, поэтому стадии измельчения нужно лишь освободить их — а значит, первый рез не должен быть настолько тонким, чтобы крышки и фрагменты бутылки стали неразличимы. Этикетки и клей удаляются частично мойкой, частично трением; тонкое измельчение их не удаляет, а впрессовывает в поверхность фрагмента.
На какую производительность рассчитывать линию ПЭТ?
Считайте от спецификации фрагмента назад, а не от шредера вперёд. Зафиксируйте скорость питания моющей установки, заложите запас примерно 15–20 процентов на каждой ступени и помните, что линия работает со скоростью своей самой медленной ступени, а на ПЭТ это обычно питание со сжатием или дробилка, а не шредер.