
Reciclaje de botellas PET: cómo elegir la trituradora y el molino triturador correctos
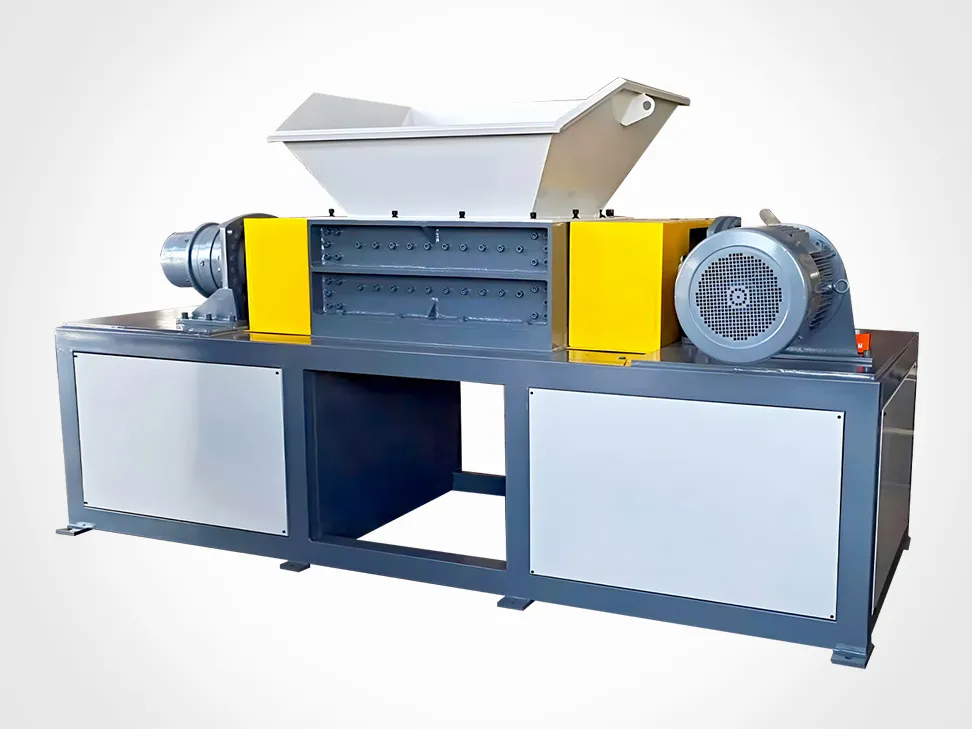
El PET es el material en el que la línea de reciclaje suele diseñarse al revés. El comprador parte de la especificación de escama que aceptará su planta de lavado o su cliente final, y desde ahí retrocede hasta el molino triturador y luego hasta la trituradora. Ese orden importa, porque el PET castiga los atajos en dos puntos concretos: el primer corte y la criba.
Esta guía cubre la mitad de reducción de tamaño de la línea — desde fardos o botellas sueltas hasta la escama lista para lavado. Si todavía está decidiendo si necesita una trituradora, lea primero trituradora vs molino triturador.
La respuesta breve
Botellas enfardadas: abridor de fardos o una trituradora de dos ejes de baja velocidad, y luego un molino triturador. Botellas sueltas enteras: una trituradora de un eje con pistón hidráulico sigue amortizándose, porque las botellas PET rebotan y forman puentes en una tolva simple. Preformas y rechazos: a menudo basta con un solo molino triturador.
El molino triturador es la etapa que decide el tamaño de escama, y ese tamaño lo fija la criba, no las cuchillas. En nuestro molino triturador universal ZPC la criba intercambiable va de 6–20 mm; en el más robusto ZPC-HD va de 8–20 mm. Para la mayoría de las líneas de botellas PET el rango de trabajo está en el extremo inferior de eso, con el diámetro de orificio exacto elegido según la especificación de alimentación de la planta de lavado.
Por qué el PET se comporta distinto del HDPE y el PP
Tres propiedades gobiernan toda decisión aguas abajo.
Es elástico antes de ser frágil. Una botella se deforma bajo la cuchilla en lugar de romperse, así que una máquina que tritura cajas de HDPE sin problema puede quedarse rebotando botellas enteras. Por eso las líneas de PET se construyen tanto alrededor de la compresión como del corte.
La densidad aparente en estado entero es extremadamente baja. Las botellas sueltas ocupan mucho volumen para muy poca masa, así que la primera etapa suele estar limitada por volumen, no por la potencia del motor. Las botellas enfardadas son el problema opuesto: lo bastante densas para detener un rotor ligero.
El material recuerda el calor. El PET se reblandece y se embarra si la cámara de corte se calienta y el material permanece dentro. Grandes cantidades de finos, o escama que parece fundida en el borde de corte, normalmente significan que el material está recirculando en la cámara en lugar de pasar por la criba.
Decida la primera etapa: fardos, botellas enteras o preformas
Anote lo que realmente llega a la puerta. Esa es la única pregunta que determina el resto de la línea.
- Botellas enfardadas — necesitan un abridor de fardos, o una unidad de baja velocidad con par suficiente para deshacer el fardo. Alimentar un fardo directamente a un molino triturador de alta velocidad es un error común y caro.
- Botellas sueltas enteras — limitadas por volumen. Conviene una alimentación por compresión y un primer corte grueso, no fino.
- Preformas, rechazos y recortes de lámina — densos, uniformes y sorprendentemente fáciles de granular. Un molino triturador con la criba adecuada puede con todo el trabajo.
- Ya enfardado y preseleccionado, de un sistema de recogida — lo bastante consistente para que el dimensionado de la línea se vuelva un cálculo directo de balance de masa.
Selección de trituradora para PET
Una máquina de un eje con pistón hidráulico y compactación automática es la primera etapa por defecto para PET. El pistón mantiene la cámara cargada, que es lo que evita que las botellas viajen sobre el rotor. Nuestra serie ZSS va de 22–30 kW hasta 132–160 kW con velocidades de rotor de 70–80 RPM y una criba de 40–100 mm; la baja velocidad del rotor mantiene bajo el calor y los finos, algo que importa más en PET que en cualquier otro plástico común.
Cuando la alimentación es una mezcla de botellas, cajas, bidones y otros desechos rígidos, una máquina combinada de un/dos ejes le da un primer corte más grueso y tolerante — salida de 40–120 mm, fijada por la separación de cuchillas, a velocidades de eje de 16–24 RPM. La salida gruesa no es aquí un compromiso; es el objetivo. El trabajo de la trituradora es hacer que el material se pueda alimentar, no hacerlo pequeño.
Si está eligiendo entre las dos, la comparación en trituradora de un eje vs dos ejes cubre con más detalle los compromisos de rendimiento y forma de salida.
Molino triturador y granulador: alcanzar la escama que aceptan los compradores
El molino triturador hace el trabajo real con el PET. Dos familias de cuchillas cubren casi todos los casos, y la elección la decide lo que hace el material al golpear el rotor más que el rendimiento por sí solo.
- Cuchillas planas (de paleta) — el estándar en la serie ZPC, velocidades de rotor de 580–650 RPM, 9–24 cuchillas de rotor con 2–6 cuchillas fijas y una criba de 6–20 mm. Adecuadas para botellas, preformas y piezas de pared delgada.
- Cuchillas de garra (de diente) — la serie ZPC-HD, 500–580 RPM con 15–30 cuchillas de rotor, una criba de 8–20 mm y cámaras de corte de hasta 1600×1000 mm. La geometría de garra agarra y arrastra alimentación más voluminosa, algo que importa cuando la trituradora aguas arriba produce piezas gruesas de 100 mm.
La comparación de las dos geometrías se cubre en cuchillas de garra vs planas. En una línea de PET la regla útil es: haga coincidir la geometría de cuchilla con la forma de la salida de la trituradora, y haga coincidir la criba con la planta de lavado.
Elección de criba, finos y polvo
La criba decide dos cosas a la vez y no puede optimizar ambas. Un orificio más pequeño da una especificación de escama más ajustada y menos recirculación de piezas sobredimensionadas; también reduce el rendimiento y aumenta el tiempo que el material pasa en la cámara.
En PET ese compromiso se convierte en un problema de calidad, no solo de capacidad. El material retenido en la cámara se calienta y se embarra, y la escama embarrada es la que le cuesta a la línea de lavado, porque la superficie fundida atrapa fibra de etiqueta y pegamento. Si ve caer el rendimiento y subir los finos al mismo tiempo, normalmente la criba es demasiado fina para el estado de las cuchillas y el caudal de alimentación.
Dos comprobaciones prácticas antes de comprometerse con un diámetro de orificio:
- Pase una muestra de su alimentación real por la máquina con la criba prevista y tamice la salida. No acepte un análisis por tamizado hecho con las botellas de otro.
- Compruebe la holgura de cuchillas al mismo tiempo. Cuchillas desgastadas más una criba fina es la combinación que produce más finos por tonelada.
Para el lado del rendimiento, incluidos los factores de corrección que separan una cifra nominal de una real, vea qué rendimiento esperar.
Contaminación: tapas, etiquetas, pegamento y metales
La reducción de tamaño no puede arreglar la contaminación que las etapas anteriores deberían haber gestionado, y las líneas de PET suelen juzgarse por la pureza de la escama, así que vale la pena ser explícito sobre lo que cada etapa puede y no puede hacer.
- Tapas de PP y HDPE — densidad distinta, separadas más adelante en el tanque de lavado. Su trituradora y su molino triturador solo tienen que liberarlas, lo que significa que el primer corte no debe ser tan fino que las tapas y los fragmentos de botella sean indistinguibles.
- Etiquetas y pegamento — se eliminan en parte por lavado y en parte por fricción. La molienda fina no las elimina; las incrusta en la superficie de la escama.
- Metal — un detector de metales o un imán antes del molino triturador es mucho más barato que un juego de cuchillas y una criba. Las cuchillas dañadas por metal extraño suelen fallar como un grupo de dientes astillados, no como una sola rotura.
- Piedras y vidrio — la razón por la que vale la pena planificar una línea de lavado aguas arriba de la etapa fina, y la razón por la que existen los revestimientos de cámara.
Dimensionado de la línea, y tres errores que vemos más
Dimensione la línea desde el final, no desde la trituradora. Fije la especificación de escama y el caudal de alimentación que requiere la planta de lavado, y luego retroceda: capacidad del molino triturador, tamaño de criba, capacidad de la trituradora y, por último, la alimentación por compresión y el volumen de la tolva. Una línea corre a la velocidad de su etapa más lenta, y en las líneas de PET esa etapa casi nunca es la trituradora.
Error uno: comprar primero el molino triturador. El molino triturador es la etapa más sensible a la forma de la alimentación. Elija primero la primera etapa, y luego especifique el molino triturador según la forma que realmente va a recibir.
Error dos: dar por sentado el rendimiento nominal. Las cifras nominales suponen una alimentación que la máquina rara vez ve. Con botellas, espere que el número real quede bastante por debajo del valor de placa y que se mueva con la estación, el sistema de recogida y lo bien que se deshizo el fardo.
Error tres: tratar la criba como un repuesto. En PET, el diámetro de orificio de la criba y el estado de las cuchillas son controles de calidad, no elementos de mantenimiento. Compre varias cribas con la máquina, en los tamaños a ambos lados de su objetivo, y trátelas como utillaje.
Para la pregunta más amplia de para qué sirve cada clase de máquina en la línea, la forma más rápida de entrar es el rango de productos por categoría: trituradoras, molinos trituradores y pulverizadores.
Referencias
- Tabla de especificaciones de la trituradora de un eje ZSS — motor de 22–30 kW a 132–160 kW, rotor 70–80 RPM, criba 40–100 mm, pistón hidráulico con compactación automática.
- Tabla de especificaciones del molino triturador universal ZPC — rotor 580–650 RPM, 9–24 cuchillas de rotor, criba 6–20 mm intercambiable.
- Tabla de especificaciones del molino triturador pesado ZPC-HD — rotor 500–580 RPM, 15–30 cuchillas de rotor, criba 8–20 mm, cámara de corte de hasta 1600×1000 mm.
- Tabla de especificaciones de la trituradora combinada ZDS — velocidad de eje 16–24 RPM, salida 40–120 mm ajustable por separación de cuchillas.
Preguntas frecuentes
¿Necesito una trituradora antes de un molino triturador para botellas PET?
Para botellas enteras enfardadas o sueltas, sí. Un molino triturador por sí solo rebotará y formará puentes con botellas enteras y se desgastará rápido con fardos. La trituradora hace que el material se pueda alimentar y elimina el problema de volumen; el molino triturador fija entonces el tamaño de escama. Para preformas, recortes de lámina y rechazos ya triturados, un molino triturador con la criba adecuada puede con todo el trabajo por sí solo.
¿Qué tamaño de criba debería usar un molino triturador de PET?
Lo fija la especificación de escama que aceptan su planta de lavado o su comprador final, no un número universal. Nuestros molinos trituradores universales van con cribas intercambiables de 6–20 mm y la gama pesada de 8–20 mm. Haga un análisis por tamizado con su propia alimentación al diámetro de orificio previsto antes de comprometerse, porque tanto el rendimiento como los finos se mueven con esa única elección.
¿Qué tamaño de escama esperan los compradores de PET?
Los compradores compran contra una especificación de tamiz, así que la respuesta práctica es obtener esa especificación por escrito primero y luego dimensionar la criba para alcanzarla. El fallo común es una línea que produce escama un poco demasiado gruesa, que después hay que reprocesar, o demasiado fina, que eleva los finos y el polvo y puede costarle rendimiento en la etapa de lavado.
¿Puede una sola máquina manejar botellas y preformas?
Normalmente sí, con un cambio de criba. Las preformas son densas y uniformes y se granular fácilmente; las botellas son elásticas y limitadas por volumen y necesitan una alimentación por compresión aguas arriba. Una trituradora de un eje con pistón hidráulico más un molino triturador cubre ambas, pero debe esperar usar cribas distintas para las dos alimentaciones.
¿Cómo elimino las tapas y las etiquetas?
Las tapas se separan por densidad más adelante en la línea de lavado, así que la etapa de reducción de tamaño solo tiene que liberarlas — lo que significa que el primer corte no debe ser tan fino que las tapas y los fragmentos de botella se vuelvan indistinguibles. Las etiquetas y el pegamento se eliminan en parte por lavado y en parte por fricción; la molienda fina no las elimina, las prensa contra la superficie de la escama.
¿Para qué rendimiento debería dimensionar una línea de PET?
Dimensione desde la especificación de escama hacia atrás, no desde la trituradora hacia adelante. Fije el caudal de alimentación de la planta de lavado, añada un margen de aproximadamente 15–20 por ciento en cada etapa, y recuerde que una línea corre a su etapa más lenta — que en PET suele ser la alimentación por compresión o el molino triturador, no la trituradora.