
Reciclagem de garrafas PET: escolher o triturador e o moinho triturador certos
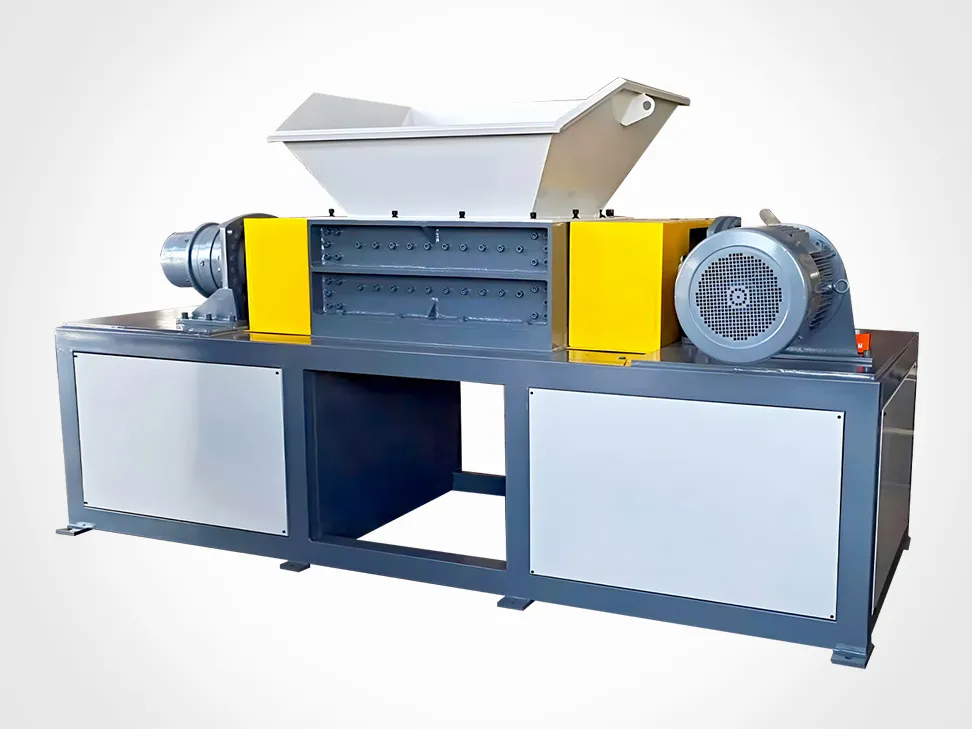
O PET é o material em que a linha de reciclagem costuma ser projetada de trás para frente. O comprador parte da especificação de fragmento que sua planta de lavagem ou seu cliente final aceita e, a partir dela, chega ao moinho triturador e depois ao triturador. Essa ordem importa, porque o PET pune atalhos em dois pontos específicos: o primeiro corte e a peneira.
Este guia cobre a metade da linha dedicada à redução de tamanho — de fardos ou garrafas soltas até o fragmento pronto para a lavagem. Se você ainda está decidindo se precisa de um triturador, leia primeiro triturador vs. moinho triturador.
A resposta curta
Garrafas enfardadas: desagregador de fardos ou um triturador de eixo duplo de baixa rotação, e depois um moinho triturador. Garrafas soltas inteiras: um triturador de eixo único com pistão hidráulico ainda se paga, porque as garrafas PET voltam à forma original e formam pontes em um funil de alimentação simples. Pré-formas e refugos: muitas vezes um moinho triturador sozinho já basta.
O moinho triturador é o estágio que decide o tamanho do fragmento, e esse tamanho é definido pela peneira, não pelas lâminas. Em nosso moinho triturador universal ZPC, a peneira intercambiável trabalha de 6 a 20 mm; no ZPC-HD, mais robusto, de 8 a 20 mm. Para a maioria das linhas de garrafas PET, a faixa de trabalho fica na parte mais baixa dessa escala, com o diâmetro de furo exato escolhido em função da especificação de alimentação da planta de lavagem.
Por que o PET se comporta diferente do HDPE e do PP
Três propriedades governam todas as decisões a jusante.
Ele é elástico antes de ser quebradiço. A garrafa se deforma sob a lâmina em vez de se estilhaçar, então uma máquina que tritura engradados de HDPE sem dificuldade pode ficar quicando garrafas inteiras. É por isso que as linhas de PET são construídas em torno da compressão tanto quanto do corte.
A densidade aparente é extremamente baixa no estado íntegro. Garrafas soltas ocupam muito volume para muito pouca massa, de modo que o primeiro estágio costuma ser limitado por volume, não pela potência do motor. Garrafas enfardadas são o problema oposto — densas o bastante para travar um rotor leve.
O material lembra o calor. O PET amolece e se espalha se a câmara de corte esquentar e o material permanecer nela. Grandes quantidades de finos, ou fragmentos que parecem derretidos na borda de corte, geralmente significam que o material está recirculando na câmara em vez de passar pela peneira.
Defina o primeiro estágio: fardos, garrafas inteiras ou pré-formas
Anote o que realmente chega ao portão. Essa é a única pergunta que determina o restante da linha.
- Garrafas enfardadas — precisam de um desagregador de fardos ou de um equipamento de baixa rotação com torque suficiente para desfazer o fardo. Alimentar um moinho triturador de alta rotação diretamente com um fardo é um erro comum e caro.
- Garrafas soltas inteiras — limitadas por volume. Você quer uma alimentação por compressão e um primeiro corte grosso, não fino.
- Pré-formas, refugos e sobras de chapa — densos, uniformes e surpreendentemente fáceis de granular. Um moinho triturador com a peneira correta dá conta de todo o trabalho.
- Já enfardados e pré-selecionados, vindos de um sistema de coleta — consistentes o bastante para que o dimensionamento da linha se torne um cálculo simples de balanço de massa.
Seleção do triturador para PET
Uma máquina de eixo único com pistão hidráulico e compactação automática é o primeiro estágio padrão para PET. O pistão mantém a câmara carregada, e é isso que impede as garrafas de ficarem girando em cima do rotor. Nossa série ZSS vai de 22–30 kW até 132–160 kW, com velocidades de rotor de 70–80 RPM e peneira de 40–100 mm; a baixa rotação do rotor mantém o calor e os finos baixos, o que importa mais no PET do que em qualquer outro plástico comum.
Onde a alimentação é uma mistura de garrafas, engradados, tambores e outros resíduos rígidos, uma máquina combinada de eixo único/duplo proporciona um primeiro corte mais grosso e mais tolerante — saída de 40–120 mm, definida pelo espaçamento entre lâminas, com velocidades de eixo de 16–24 RPM. A saída grossa não é uma concessão aqui; é justamente o objetivo. O trabalho do triturador é tornar o material alimentável, não deixá-lo pequeno.
Se você está escolhendo entre os dois, a comparação em triturador de eixo único vs. eixo duplo cobre os compromissos de capacidade de produção e formato da saída com mais detalhes.
Moinho triturador e granulador: alcançar o tamanho de fragmento que o comprador aceita
O moinho triturador faz o trabalho de verdade no PET. Duas famílias de lâminas cobrem quase todos os casos, e a escolha é guiada pelo que o material faz ao atingir o rotor, e não apenas pela capacidade de produção.
- Lâminas planas (de pá) — padrão na série ZPC, velocidades de rotor de 580–650 RPM, 9–24 lâminas de rotor com 2–6 lâminas fixas e peneira de 6–20 mm. Adequadas a garrafas, pré-formas e peças de parede fina.
- Lâminas de garra (com dentes) — a série ZPC-HD, 500–580 RPM com 15–30 lâminas de rotor, peneira de 8–20 mm e câmaras de corte de até 1600×1000 mm. A geometria de garra agarra e puxa a alimentação mais volumosa, o que importa quando o triturador a montante produz peças grossas de 100 mm.
A comparação entre as duas geometrias está em lâminas de garra vs. planas. Em uma linha de PET, a regra útil é: ajuste a geometria das lâminas ao formato da saída do triturador e ajuste a peneira à planta de lavagem.
Escolha da peneira, finos e pó
A peneira decide duas coisas ao mesmo tempo, e não é possível otimizar as duas. Um furo menor dá uma especificação de fragmento mais apertada e menos recirculação de peças grandes demais; também reduz a capacidade de produção e aumenta o tempo que o material passa na câmara.
No PET, esse compromisso se torna um problema de qualidade, e não apenas de capacidade. O material retido na câmara esquenta e se espalha, e o fragmento espalhado é o que a linha de lavagem tem dificuldade em tratar, porque a superfície derretida retém fibra de rótulo e cola. Se você observar a capacidade de produção cair e os finos aumentarem ao mesmo tempo, a peneira geralmente está fina demais para o estado das lâminas e para a taxa de alimentação.
Duas verificações práticas antes de definir um diâmetro de furo:
- Passe uma amostra da sua alimentação real pela máquina com a peneira pretendida e peneire a saída. Não aceite uma análise granulométrica feita com as garrafas de outra pessoa.
- Verifique a folga das lâminas ao mesmo tempo. Lâminas gastas mais peneira fina é a combinação que produz mais finos por tonelada.
Para o lado da capacidade de produção, incluindo os fatores de correção que separam um número nominal de um real, veja que capacidade de produção esperar.
Contaminação: tampas, rótulos, cola e metais
A redução de tamanho não corrige a contaminação que os estágios anteriores deveriam ter tratado, e as linhas de PET costumam ser avaliadas pela pureza do fragmento, então vale ser explícito sobre o que cada estágio pode e não pode fazer.
- Tampas de PP e HDPE — densidade diferente, separadas mais adiante no tanque de lavagem. Seu triturador e seu moinho triturador só precisam liberá-las, o que significa que o primeiro corte não deve ser tão fino a ponto de tampas e fragmentos de garrafa ficarem indistinguíveis.
- Rótulos e cola — removidos em parte pela lavagem, em parte pelo atrito. A moagem fina não os remove; ela os empurra para dentro da superfície do fragmento.
- Metal — um detector de metais ou ímã antes do moinho triturador é bem mais barato do que um jogo de lâminas e uma peneira. Lâminas danificadas por metal estranho geralmente falham como um conjunto de dentes lascados, e não como uma única quebra.
- Pedras e vidro — a razão pela qual vale planejar uma linha de lavagem a montante do estágio fino, e a razão pela qual existem revestimentos de câmara.
Dimensionamento da linha e os três erros que mais vemos
Dimensione a linha a partir do fim, não do triturador. Fixe a especificação do fragmento e a taxa de alimentação exigida pela planta de lavagem e depois volte atrás: capacidade do moinho triturador, tamanho da peneira, capacidade do triturador e, por fim, a alimentação por compressão e o volume do funil de alimentação. Uma linha opera na velocidade do seu estágio mais lento, e nas linhas de PET esse estágio quase nunca é o triturador.
Erro um: comprar o moinho triturador primeiro. O moinho triturador é o estágio mais sensível ao formato da alimentação. Escolha o primeiro estágio primeiro e só então especifique o moinho triturador em função do formato que ele realmente vai receber.
Erro dois: presumir a capacidade de produção nominal. Os números nominais pressupõem uma alimentação que a máquina raramente vê. Em garrafas, espere que o número real fique bem abaixo do valor de placa e que varie com a estação, com o sistema de coleta e com o quão bem o material foi desenfardado.
Erro três: tratar a peneira como peça de reposição. No PET, o diâmetro de furo da peneira e o estado das lâminas são controles de qualidade, não itens de manutenção. Compre várias peneiras junto com a máquina, nos tamanhos acima e abaixo do seu alvo, e trate-as como ferramental.
Para a questão mais ampla de para que serve cada classe de máquina na linha, a faixa de produtos por categoria é o caminho mais rápido: trituradores, moinhos trituradores e pulverizadores.
Referências
- Tabela de especificações do triturador de eixo único ZSS — motor de 22–30 kW a 132–160 kW, rotor 70–80 RPM, peneira 40–100 mm, pistão hidráulico com compactação automática.
- Tabela de especificações do moinho triturador universal ZPC — rotor 580–650 RPM, 9–24 lâminas de rotor, peneira 6–20 mm intercambiável.
- Tabela de especificações do moinho triturador reforçado ZPC-HD — rotor 500–580 RPM, 15–30 lâminas de rotor, peneira 8–20 mm, câmara de corte de até 1600×1000 mm.
- Tabela de especificações do triturador combinado ZDS — velocidade de eixo 16–24 RPM, saída 40–120 mm ajustável pelo espaçamento entre lâminas.
Perguntas frequentes
Preciso de um triturador antes do moinho triturador para garrafas PET?
Para garrafas inteiras enfardadas ou soltas, sim. Um moinho triturador sozinho vai quicar e formar pontes com garrafas inteiras e vai se desgastar rápido com fardos. O triturador torna o material alimentável e resolve o problema de volume; o moinho triturador então define o tamanho do fragmento. Para pré-formas, sobras de chapa e refugos já triturados, um moinho triturador com a peneira correta dá conta de todo o trabalho sozinho.
Que tamanho de peneira deve usar um moinho triturador de PET?
É definido pela especificação de fragmento que sua planta de lavagem ou seu comprador final aceita, não por um número universal. Nossos moinhos trituradores universais trabalham com peneiras intercambiáveis de 6–20 mm, e a linha reforçada, de 8–20 mm. Faça uma análise granulométrica da sua própria alimentação com o diâmetro de furo pretendido antes de decidir, porque a capacidade de produção e os finos mudam com essa única escolha.
Que tamanho de fragmento os compradores de PET esperam?
Os compradores compram com base em uma especificação de peneiramento, então a resposta prática é obter essa especificação por escrito primeiro e depois dimensionar a peneira para alcançá-la. A falha comum é uma linha que produz fragmento um pouco grosso demais, que depois precisa ser reprocessado, ou fino demais, o que aumenta finos e pó e pode custar rendimento no estágio de lavagem.
Uma máquina pode lidar tanto com garrafas quanto com pré-formas?
Normalmente sim, com uma troca de peneira. As pré-formas são densas e uniformes e granulam facilmente; as garrafas são elásticas e limitadas por volume e precisam de alimentação por compressão a montante. Um triturador de eixo único com pistão hidráulico mais um moinho triturador cobre os dois casos, mas você deve esperar usar peneiras diferentes para as duas alimentações.
Como remover tampas e rótulos?
As tampas são separadas por densidade mais adiante na linha de lavagem, então o estágio de redução de tamanho só precisa liberá-las — o que significa que o primeiro corte não deve ser tão fino a ponto de tampas e fragmentos de garrafa ficarem indistinguíveis. Rótulos e cola são removidos em parte pela lavagem e em parte pelo atrito; a moagem fina não os remove, ela os prensa na superfície do fragmento.
Para que capacidade de produção devo dimensionar uma linha de PET?
Dimensione a partir da especificação do fragmento para trás, e não do triturador para frente. Fixe a taxa de alimentação da planta de lavagem, adicione uma folga de cerca de 15–20 por cento em cada estágio e lembre-se de que uma linha opera no seu estágio mais lento — que no PET geralmente é a alimentação por compressão ou o moinho triturador, e não o triturador.