
Fallos comunes de la trituradora de plástico y cómo diagnosticarlos
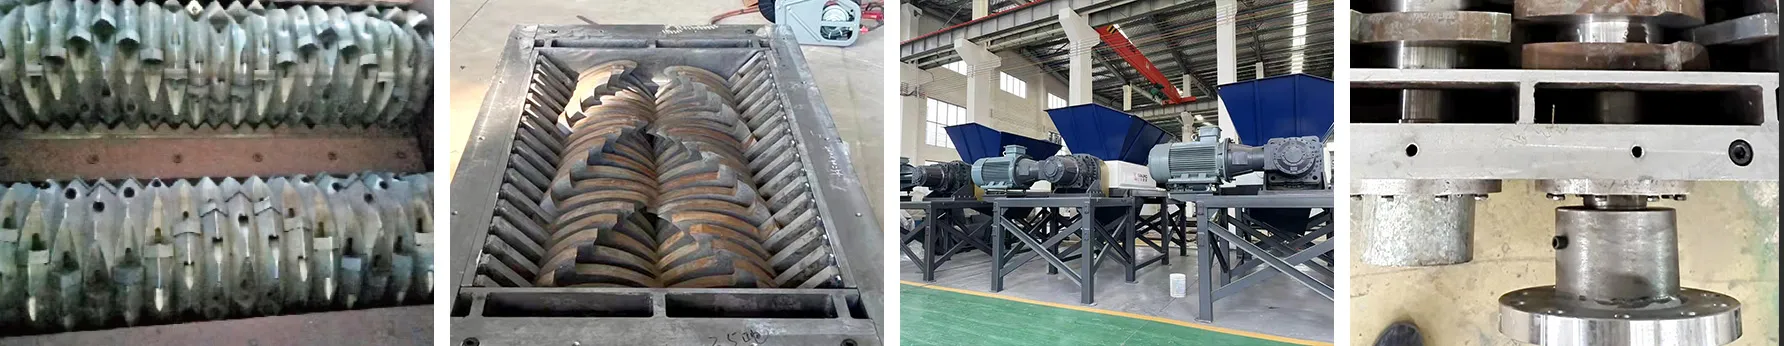
Una trituradora rara vez falla sin avisar. La máquina avisa de que algo va mal a través del consumo de corriente, el ruido, la temperatura y el tamaño de partícula mucho antes de que se agarrote un rodamiento o se rompa una cuchilla. Los operarios que detectan esas señales a tiempo gastan su presupuesto de mantenimiento en repuestos; los que no, lo gastan en rotores, reductores y paradas imprevistas.
Esta guía recoge los fallos que aparecen de verdad en las plantas de reciclaje de plástico: qué aspecto tiene el síntoma, por qué se produce y cómo resolverlo en un orden defendible. Algunas comprobaciones son trabajos de cinco minutos. Otras implican que la máquina siga parada hasta que llegue una pieza. Saber de antemano cuál es cuál es la mayor parte del valor de este texto.
Hay una regla que se aplica a todo lo que sigue: aísle la máquina antes de abrir cualquier cosa. Bloqueo y etiquetado (LOTO), estado de energía cero y jamás introducir la mano en una cámara de corte que todavía pueda moverse. La mayoría de los accidentes con trituradoras ocurren durante la solución de problemas, no durante la producción.
Antes de abrir la máquina: un orden de triaje que ahorra horas
Cuando una trituradora se comporta mal, la mayoría de los técnicos empiezan por la explicación más cara. Una secuencia mejor va de lo barato y externo a lo caro e interno:
- Lea primero el registro de fallos del HMI. Las trituradoras modernas con PLC registran los últimos disparos con marca de tiempo. Una máquina que ha disparado por sobrecarga del motor cuatro veces en un mismo turno le está hablando del caudal de alimentación o del estado de las cuchillas, no de un contactor defectuoso.
- Compruebe qué ha cambiado aguas arriba. Nuevo proveedor de material, alimentación más húmeda, otra densidad de enfardado, una cinta que ahora va más rápida. Aproximadamente la mitad de los «fallos de la trituradora» son fallos de alimentación disfrazados de trituradora.
- Mida, no suponga. Amperaje en marcha frente a amperaje en vacío, temperatura de la caja de rodamientos con una pistola infrarroja, tamaño de partícula frente a la luz de criba. Estos tres números resuelven la mayoría de las discusiones sobre si la producción ha bajado realmente.
- Solo entonces abra la cámara de corte. Holgura entre cuchillas, filos de las cuchillas, estado de la criba, excentricidad del rotor.
Saltar directamente al paso cuatro es el motivo por el que algunas plantas cambian juegos de cuchillas que nunca fueron el problema.
Fallo 1: la trituradora no arranca
La máquina está muerta cuando pulsa el arranque, o zumba y dispara. Recorra la secuencia de fuera hacia dentro.
Circuito de seguridad y enclavamientos
Las puertas de acceso, las tapas de la tolva y los conductos de descarga llevan interruptores de final de carrera o sensores de proximidad. La vibración los desalinea; el polvo oculta los sensores ópticos; una puerta que quedó ligeramente abierta tras la última limpieza mantiene el PLC en estado inseguro. Rearme todos los paros de emergencia, confirme que las protecciones están bien asentadas y limpie las lentes de los sensores antes de dar por hecho que ha fallado un componente eléctrico.
Relé térmico de sobrecarga
Si el turno anterior exigió mucho a la máquina, es probable que el relé de sobrecarga se haya disparado, y la mayoría de los equipos necesitan que se pulse un botón de rearme manual antes de volver a arrancar. Rearmar sin buscar la causa solo le compra el mismo disparo veinte minutos después. Mire qué estaba haciendo la máquina cuando disparó.
Arranque en carga: material encajado en el rotor
Las trituradoras industriales no están diseñadas para arrancar a plena carga. Una máquina parada con la cámara llena puede tener las cuchillas encajadas contra un trozo de material, y el motor no puede generar par de arranque suficiente. Utilice la función de inversión para sacar el material del rotor antes de intentar un arranque en marcha hacia delante. Si su sistema de control no dispone de marcha atrás, la cámara se vacía a mano bajo bloqueo y etiquetado (LOTO).
Alimentación eléctrica
Verifique la tensión trifásica y compruebe si hay falta de fase o inversión de fases. En las máquinas tipo granuladora, la inversión de fases suele activar una alarma y negarse a arrancar; una fase ausente deja que el motor zumbe y se queme. Compruebe los fusibles y confirme que el contactor del motor realmente cierra: un clic sin giro apunta a contactos picados o soldados, y la ausencia total de clic apunta a la bobina o a la salida del PLC.
Máquinas de accionamiento hidráulico
En las unidades hidráulicas, la bomba puede estar funcionando mientras el accionamiento se queda en punto muerto: nivel bajo de fluido, filtros obstruidos o una válvula solenoide atascada en cerrado. Compruebe el nivel, el estado de los filtros y el funcionamiento de la válvula antes de tocar el armario eléctrico.
El patrón que conviene recordar: cuando una trituradora «no arranca», la causa es el circuito de seguridad o la sobrecarga unas siete de cada diez veces, y el motor en sí rara vez es el culpable.
Fallo 2: atascos y bloqueos repetidos
El bloqueo crónico es casi siempre un problema de alimentación con disfraz mecánico. Antes de tocar el rotor, compruebe en este orden:
- Caudal de alimentación. Los operarios presionados para alcanzar el tonelaje diario sobrealimentan, la cámara se llena más rápido de lo que el rotor puede descargar y salta la protección del motor. La corriente en marcha debería situarse en torno al 85% de la nominal; trabajar de forma sostenida por encima de ese valor es un atasco en espera de producirse.
- Vía de descarga. Una cinta de descarga obstruida o de tamaño insuficiente devuelve material a la cámara. Despeje la salida antes de culpar a la máquina.
- Estado de la criba. Una criba parcialmente cegada por finos húmedos aumenta la resistencia a la descarga y empuja el material a la recirculación. El film y el material tejido son los culpables habituales.
- Humedad. El material por encima de aproximadamente el 14% de contenido de humedad tiende a embarrarse y compactarse en lugar de cortarse, sobre todo en film y en material de bolsas.
- Metal extraño y contaminación dura. Un tornillo, una pista de rodamiento o un tramo de fleje de acero encajado entre el rotor y la contracuchilla bloquea la máquina por completo.
Si los bloqueos persisten después de las cinco comprobaciones, el problema está en el propio sistema de corte: cuchillas demasiado romas para morder, o una holgura entre cuchillas abierta muy por encima de la especificación. Una cuchilla rotativa roma no corta el material, lo empuja, y el empujador sigue metiendo más detrás.
Fallo 3: cae el rendimiento o la salida sale sobredimensionada
Este es el fallo que más dinero cuesta en silencio, porque la máquina parece funcionar con normalidad. La producción baja, las escamas son más grandes de lo que la criba debería permitir, aumentan los finos y sube la energía por tonelada.
Cuchillas romas
El desgaste de las cuchillas es la causa dominante. Un filo desgastado desgarra en lugar de cizallar, así que el material circula más tiempo dentro de la cámara, generando calor y finos mientras cae el rendimiento. El disparador objetivo es el consumo de corriente: una subida sostenida de alrededor del 15% sobre la referencia con cuchillas afiladas significa que el filo se ha ido, independientemente de cómo se vea a simple vista.
Deriva de la holgura entre cuchillas
La holgura entre la cuchilla rotativa y la contracuchilla determina tanto la calidad del corte como la carga. Demasiado ancha y el material se pliega sobre la cuchilla en lugar de ser cizallado; demasiado estrecha y aparece contacto metal con metal, calor y desgaste acelerado. Los ajustes típicos son 0.5–1.0 mm para material rígido, 1.0–2.0 mm para envases huecos, 0.3–0.5 mm para film y material tejido, y 0.3–0.8 mm para PVC y PC. Vuelva a comprobarla después de cualquier cambio de cuchillas y después de cualquier impacto fuerte.
Criba dañada o luz incorrecta
Una criba rasgada deja pasar directamente piezas sobredimensionadas. Una criba cuya luz es menor de lo que el proceso necesita aumenta la recirculación, y con material difícil la recirculación puede consumir entre el 60 y el 70% del trabajo de la máquina. Ajuste la luz al requisito de la etapa siguiente, no a la costumbre.
Alimentación irregular
Una alimentación a golpes deja al rotor alternativamente en vacío y sobrecargado. Una alimentación constante —mediante empujador hidráulico, cinta de velocidad variable o un nivel controlado en la tolva— suele recuperar más capacidad que cualquier cambio de hardware.
| Síntoma | Causa más probable | Primera acción |
|---|---|---|
| Consumo de corriente un ~15% por encima, producción a la baja | Cuchillas rotativas romas | Medir cuchillas, programar el afilado |
| Pasan piezas sobredimensionadas | Criba rasgada o holgura demasiado ancha | Inspeccionar la criba, reajustar la holgura a especificación |
| Exceso de finos, más polvo | Holgura demasiado ajustada o cuchillas astilladas | Reajustar la holgura, inspeccionar los filos |
| La producción varía con los golpes de alimentación | Alimentación inconsistente | Estabilizar el caudal de alimentación |
| El rendimiento se desploma con film | Baja densidad aparente, criba demasiado fina | Aumentar la luz de criba, valorar un predensificado |
Fallo 4: vibración excesiva o ruido inusual
Todas las trituradoras vibran. Lo que importa es un cambio repentino de carácter o de intensidad, y la respuesta correcta es parar la máquina, no seguir funcionando a ver si se asienta.
- Golpeteo a la frecuencia del rotor — normalmente una cuchilla suelta, astillada o ausente, o material extraño en la cámara.
- Rechinamiento o chirrido metal contra metal — holgura entre cuchillas cerrada a cero, o una cuchilla tocando la contracuchilla o la criba. Pare de inmediato.
- Vibración constante que crece con la velocidad — desequilibrio del rotor. Las causas habituales son juegos de cuchillas desiguales (un grupo de cuchillas con una dispersión de peso superior a unos 5 g), cuchillas rotas o acumulación de material en el rotor.
- Retumbo procedente de las cajas de rodamientos — desgaste de rodamientos, a menudo con calor. Compruebe la temperatura al mismo tiempo.
- Golpe sordo periódico — correa dañada, acoplamiento desgastado o un perno de anclaje flojo.
El desequilibrio del rotor merece atención específica. Sustituir una sola cuchilla de un juego sin pesar el grupo es la causa clásica; también lo es hacer girar un rotor con material empaquetado detrás de las cuchillas. Si la vibración persiste tras el servicio de cuchillas, mande comprobar el equilibrado del rotor en lugar de seguir funcionando: el desequilibrio destruye rodamientos y reductores, que son mucho más caros que un reequilibrado.
Fallo 5: rodamientos o reductor funcionando calientes
El calor es el aviso más temprano y más barato que recibirá en los conjuntos rotativos. Una lectura aislada dice poco; una tendencia al alza durante semanas es la señal real. Mantenga una pistola infrarroja en el carro de mantenimiento y registre las temperaturas de los alojamientos.
- Falta de lubricación — la causa obvia. Utilice la grasa especificada, normalmente una grasa de litio de grado NLGI 2, y respete el intervalo.
- Exceso de lubricación — igual de frecuente y menos reconocido. Los alojamientos sobrellenados baten la grasa y generan calor. El objetivo habitual es llenar la caja de rodamientos hasta aproximadamente la mitad de su volumen libre, no rellenarla en compacto.
- Grasa contaminada o degradada — lave y vuelva a cargar en lugar de simplemente rellenar.
- Tensión excesiva de la correa — sobrecarga los rodamientos del eje arrastrado. Las correas se tensan según especificación, no «lo más que se pueda».
- Rodamiento desgastado o junta fallida — sustituya; ningún ajuste lo arreglará.
- Ventilación deficiente alrededor del motor — limpie las aletas de refrigeración y la tapa del ventilador, y confirme que la tensión de alimentación es estable.
Fallo 6: el empujador hidráulico se ralentiza o se detiene
Las trituradoras de un solo eje dependen del empujador para introducir el material en el rotor. Cuando el empujador pierde fuerza o se detiene a mitad de ciclo, el rendimiento cae en picado y la máquina empieza a sonar como si tuviera un problema de cuchillas cuando no lo tiene.
- Compruebe el nivel de aceite y busque aireación o espuma en el depósito.
- Compruebe el estado de los filtros y del filtro de aspiración: una línea de aspiración obstruida deja la bomba sin caudal e imita un fallo de bomba.
- Compruebe la temperatura del aceite y la refrigeración; el aceite caliente pierde viscosidad y el empujador pierde fuerza.
- Escuche si actúa la válvula de alivio: un alivio continuo significa que se está alcanzando el ajuste de presión sin realizar trabajo útil.
- Inspeccione el cilindro en busca de fugas por las juntas y el vástago en busca de rayaduras, y compruebe si hay obstrucción mecánica en la guía del empujador.
No eleve la presión de la válvula de alivio para «conseguir más fuerza». La fuerza del empujador la fija el diseño; aumentarla para compensar cuchillas romas traslada la carga al rotor, a los rodamientos y a la estructura.
Fallo 7: sobrecalentamiento del motor y disparos repetidos
El calor del motor es un síntoma con varias causas posibles aguas arriba, y tratar el motor en sí suele ser la respuesta equivocada.
- Sobrecarga sostenida por caudal de alimentación o cuchillas romas: la causa más común.
- Tensión de alimentación baja o inestable, o falta de fase en una máquina trifásica.
- Ventilación deficiente: aletas de refrigeración empaquetadas de polvo, tapa del ventilador bloqueada o un armario situado en una esquina caliente de la planta.
- Arranques directos frecuentes contra una cámara cargada: vacíe la cámara antes de volver a arrancar.
- Rozamiento mecánico por correas demasiado tensadas o un rodamiento en mal estado en la cadena de transmisión.
Si el motor dispara en una máquina sana, con cuchillas afiladas y alimentación moderada, compruebe la alimentación eléctrica antes de sustituir nada.
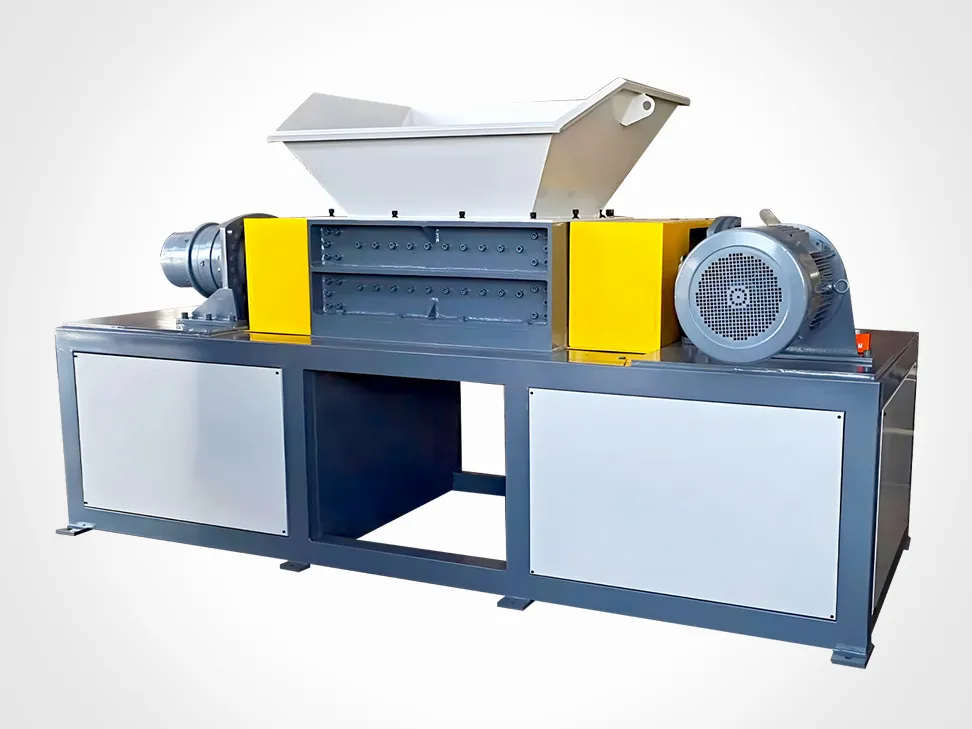
Cómo se propagan los fallos de la trituradora al molino triturador y al molino pulverizador
En una línea de reducción de tamaño, la trituradora es la primera etapa, lo que significa que sus fallos no se quedan en la trituradora. Viajan aguas abajo y se manifiestan como problemas en equipos que en realidad no están averiados, y ese diagnóstico erróneo es donde se pierde buena parte del presupuesto de mantenimiento.
Lo que ve el molino triturador
Una granuladora o un molino triturador de servicio pesado espera una alimentación constante de piezas trituradas de 30–80 mm. Cuando las cuchillas de la trituradora se desafilan y la holgura se abre, la distribución de tamaños de la salida se ensancha: piezas sobredimensionadas para las que no se dimensionó la garganta del molino, más una fracción mayor de finos. El molino responde consumiendo más corriente, generando más calor y desgastando sus propias cuchillas más rápido. Las plantas que cambian las cuchillas del molino cada pocos meses sin tocar nunca la trituradora suelen estar tratando un síntoma aguas abajo.
También ocurre lo contrario. Un molino triturador con cuchillas desgastadas o una criba deformada eleva la contrapresión hacia la descarga de la trituradora, y esta empieza a recircular y a sobrecalentarse. Cuando ambas máquinas muestran síntomas a la vez, compruebe la interfaz: vía de descarga, estado de la criba y si la capacidad nominal del molino sigue superando la producción real de la trituradora con el margen para el que se diseñó.
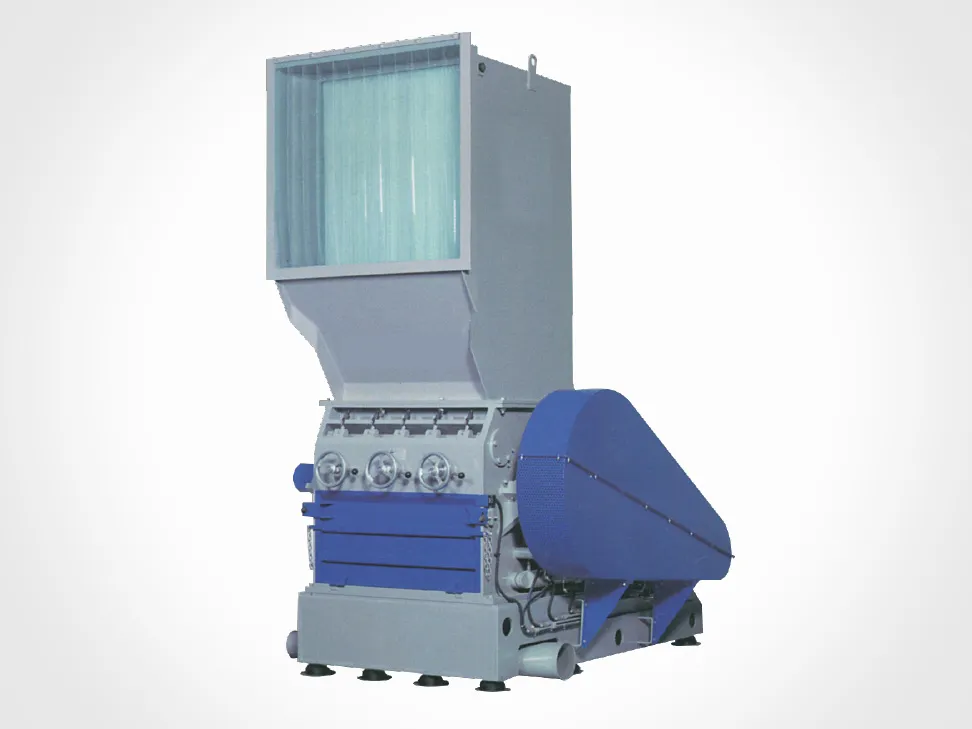
Lo que ve el molino pulverizador
El molino pulverizador es la tercera etapa y la menos tolerante con la inconsistencia aguas arriba. La holgura entre discos en un molino de PVC o PE se ajusta en fracciones de milímetro, y el molino se diseña en torno a una ventana de alimentación estrecha de escamas limpias y uniformes de 8–14 mm.
Si se le alimenta con salida de trituradora que arrastra piezas sobredimensionadas, metal extraño o finos excesivos, se derivan tres consecuencias. La holgura entre discos se altera, así que la finura del polvo se desvía de especificación. La contaminación metálica raya las caras de los discos, que no es un fallo reparable. Los finos que deberían haberse descargado en la trituradora o en el molino se compactan en el interior del molino pulverizador y elevan la carga térmica.
El calor es el riesgo específico del PVC. Por encima de unos 200 °C el polímero empieza a degradarse y libera cloruro de hidrógeno, y un molino pulverizador que trabaja caliente produce polvo fuera de especificación mientras corroe los equipos aguas abajo y sobrecarga el sistema de extracción de polvo. El caudal de agua de refrigeración, la holgura entre discos y la uniformidad de la alimentación son las tres variables que mantienen un molino fuera de ese régimen. Cuando baja la calidad del polvo, la primera pregunta no es qué le pasa al molino, sino qué le ha estado alimentando la trituradora durante las dos últimas semanas.
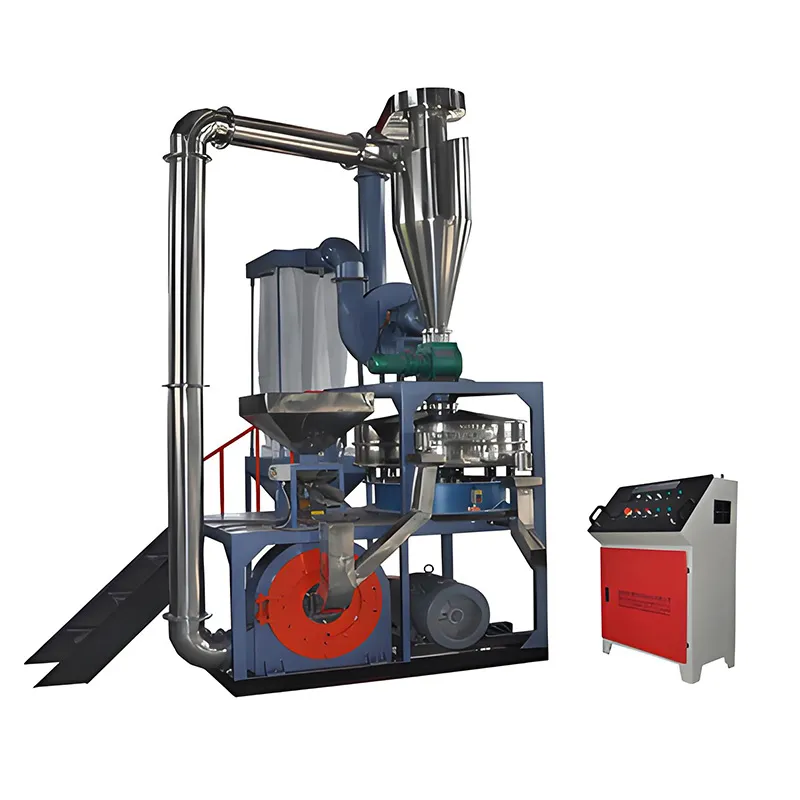
Una regla de diagnóstico que conviene adoptar
Cuando una máquina aguas abajo desarrolla un fallo, compruebe la máquina que la alimenta antes de intervenir en la que duele. Cuchillas del rotor a las 300–500 h de funcionamiento, cuchillas del molino triturador a las 300–800 h según el material, y holgura entre discos del molino pulverizador comprobada en función de la calidad de la alimentación y no de un calendario fijo: ese orden refleja cómo se mueven realmente los fallos a lo largo de una línea.
Tenga a mano las piezas que de verdad lo paran
La mayoría de las paradas prolongadas son paradas por espera de repuestos. El inventario que las evita es corto:
- Un juego completo de cuchillas rotativas y contracuchillas, emparejadas y pesadas en grupo.
- Al menos una criba de repuesto en la apertura que más utiliza, más el tamaño siguiente.
- Juego de rodamientos para el eje del rotor y el eje de transmisión.
- Correas de transmisión, emparejadas como juego.
- Contactor y relé de sobrecarga de las intensidades realmente instaladas.
- Elementos filtrantes hidráulicos y la especificación de aceite correcta.
Todo lo demás suele conseguirse dentro de un plazo de entrega normal, incluidos los recambios específicos del modelo que le suministra Zhiyi Machine.
Referencias
Las categorías de fallos, la secuencia de triaje y las comprobaciones de componentes de este artículo se basan en guías de diagnóstico publicadas por proveedores de equipos industriales y organizaciones de servicio, incluidas la guía de solución de problemas de trituradoras industriales de Telford Smith, la lista de comprobación de puesta en marcha de trituradoras de ARZIR, el manual de servicio de la serie SG-23 de granuladoras de Shini, y los listados de fallos de mantenimiento publicados por Wensui, Xucai y Baoyiyuan. Los manuales de servicio del fabricante para la máquina concreta de su planta prevalecen sobre cualquier guía general.
Preguntas frecuentes
¿Por qué dispara mi trituradora por sobrecarga si las cuchillas se afilaron hace poco?
Compruebe el caudal de alimentación y la vía de descarga antes de culpar a las cuchillas. Una cinta de descarga bloqueada o una criba cegada con finos húmedos dispararán la sobrecarga incluso con las cuchillas afiladas. Confirme también que la holgura entre cuchillas se reajustó realmente después del afilado: una holgura demasiado ajustada eleva la carga de inmediato, y una demasiado ancha hace que el rotor empuje en lugar de cortar.
¿A qué temperatura se considera demasiado caliente la caja de rodamientos de una trituradora?
Siga la tendencia en lugar de perseguir una cifra concreta. Un alojamiento que normalmente se mantiene a 50 °C y esta semana marca 70 °C es un fallo en desarrollo aunque 70 °C no sea alarmante en términos absolutos. Cualquier lectura acompañada de retumbo, o que suba de forma sostenida turno tras turno, justifica parar e inspeccionar antes de que falle el rodamiento.
¿Es seguro usar la función de inversión para liberar un atasco?
Sí, en las máquinas que la ofrecen, y normalmente es más rápido que el desatasco manual, pero manténgase dentro del ciclo de inversión previsto por el sistema de control. Las marchas atrás prolongadas y repetidas calientan el motor y pueden introducir más material en el rotor. Si tres ciclos de inversión no lo liberan, aísle la máquina y vacíe la cámara a mano.
¿Puedo sustituir una sola cuchilla dañada en lugar del juego completo?
No en un rotor cuyas cuchillas están emparejadas. Mezclar una cuchilla nueva en un juego desgastado desequilibra el rotor y altera el círculo de corte efectivo, lo que se traduce en vibración y desgaste irregular. Sustituya el juego pesado como grupo, manteniendo la dispersión dentro de unos 5 g en todo el conjunto, y vuelva a comprobar la holgura después.
¿Por qué se ha desviado la finura del polvo de mi molino pulverizador si los discos se ven bien?
Mire aguas arriba. La holgura entre discos es solo una variable; la distribución de tamaños de la alimentación y la contaminación importan igual. Una trituradora con la holgura entre cuchillas abierta deja pasar piezas sobredimensionadas que llegan al molino y alteran la holgura bajo carga, y el metal que supera la trituradora raya las caras de los discos. Compruebe el tamaño de salida de la trituradora y el control de contaminación antes de rectificar o sustituir discos.