
Qué rendimiento esperar de una trituradora de plástico industrial
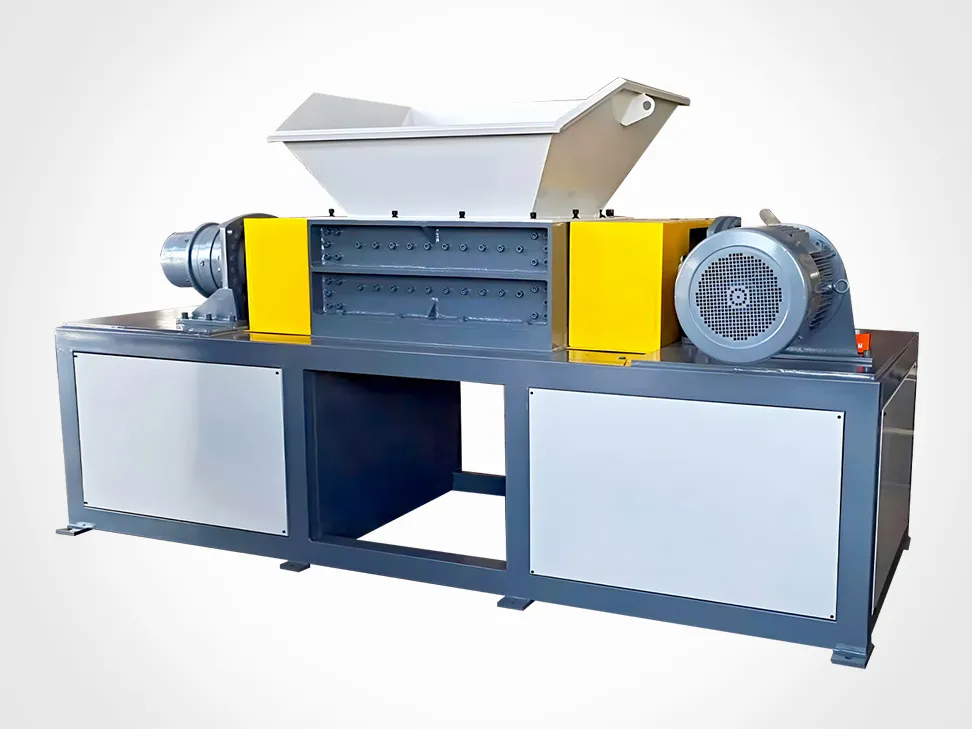
Respuesta directa: rangos habituales por clase de máquina
La capacidad de una trituradora industrial de plástico se expresa en kilogramos por hora, y la respuesta honesta depende menos de la etiqueta del modelo que de lo que se le alimente. Los rangos publicados por fabricantes con máquinas en servicio dan una banda de partida útil:
| Clase de máquina | Potencia de motor | Criba | Capacidad publicada |
|---|---|---|---|
| Trituradora con criba (gama de entrada) | 7.5–15 kW | Φ10–12 mm | 300–700 kg/h |
| Trituradora con criba (gama media) | 22–37 kW | Φ12 mm | 600–1,600 kg/h |
| Un solo eje, baja velocidad y alto par | 15–45 kW | 12–40 mm | 80–800 kg/h |
| Un solo eje, servicio con residuo rígido | 30–132 kW | 50–120 mm | 300–2,500 kg/h |
| Cuatro ejes (ligero / medio / pesado) | 30–110 kW | 20–150 mm | 500–7,000 kg/h |
Estas cifras se miden en condiciones favorables: un material concreto, una criba declarada, cuchillas afiladas y alimentación continua. Si cambia cualquiera de esos factores, la cifra real se mueve, en ocasiones a la mitad.
Por qué la cifra de la ficha técnica no es la que usted obtiene
Una máquina con capacidad nominal de 1,000 kg/h que entrega 600 kg/h en su planta no está defectuosa. Ambas cifras pueden ser ciertas. El valor nominal asume un material ideal y homogéneo; el suyo es más ligero, más voluminoso o más duro, o bien exige una escama más fina a través de una criba menor que la prevista en la medición.
El factor principal es la densidad aparente. Una trituradora desplaza un volumen determinado por hora, por lo que un material ligero y voluminoso da un peso por hora bajo incluso con la cámara completamente llena. El film suelto de LDPE ronda los 30 kg/m³, mientras que el molido rígido de HDPE se acerca a los 350 kg/m³. Una trituradora con capacidad nominal de 1,000 kg/h en HDPE rígido puede caer hasta unos 400 kg/h con film suelto sin que la máquina tenga ningún problema. La forma de la pieza influye del mismo modo: las piezas rígidas huecas, como botellas y envases, tienden a rebotar y a formar puentes sobre el rotor en lugar de entrar, y por eso esas aplicaciones requieren una alimentación tangencial o un empujador hidráulico que introduzca el material contra las cuchillas.
Los factores de corrección que determinan su cifra real
La capacidad no es una única variable: es una cadena de multiplicadores aplicados sobre la capacidad nominal de referencia. Los factores de corrección publicados respecto a las condiciones de referencia son los siguientes:
| Condición | Referencia | Condición real | Multiplicador |
|---|---|---|---|
| Densidad aparente | Enfardado, por encima de ~250 kg/m³ | Film suelto o piezas huecas, por debajo de 60 kg/m³ | 0.45–0.65 |
| Densidad aparente | Enfardado, por encima de ~250 kg/m³ | Envase rígido suelto, 80–150 kg/m³ | 0.70–0.85 |
| Humedad | Seco, por debajo del 3% | Húmedo, 10–25% de humedad superficial | 0.80–0.92 |
| Estado de las cuchillas | Filo recién girado | Filo al final de su vida útil, con rotación retrasada | 0.70–0.82 |
| Apertura de criba | 60 mm | 40 mm | 0.85 |
| Apertura de criba | 60 mm | 30 mm | 0.72 |
| Método de alimentación | Empujador hidráulico con control por seguimiento de carga | Alimentación por gravedad, carga manual | 0.55–0.75 |
| Contaminación | Clasificado, menos del 2% de material extraño | Sin clasificar, 5–10% de material extraño | 0.75–0.90 |
Los multiplicadores se acumulan, y ahí es donde fallan los planes de capacidad. Una máquina de 1,500 kg/h, alimentada por gravedad con film suelto de baja densidad, con criba de 40 mm y cuchillas a media vida, produce aproximadamente:
1,500 × 0.55 × 0.65 × 0.85 × 0.92 ≈ 420 kg/h
No se trata de una máquina defectuosa: son cuatro decisiones de especificación independientes, cada una restándole una parte de la capacidad. Corregir los dos factores mayores, enfardando la alimentación y añadiendo control por cilindro hidráulico, duplica aproximadamente la producción sin tocar la máquina.
El tamaño de criba es una palanca directa sobre la capacidad
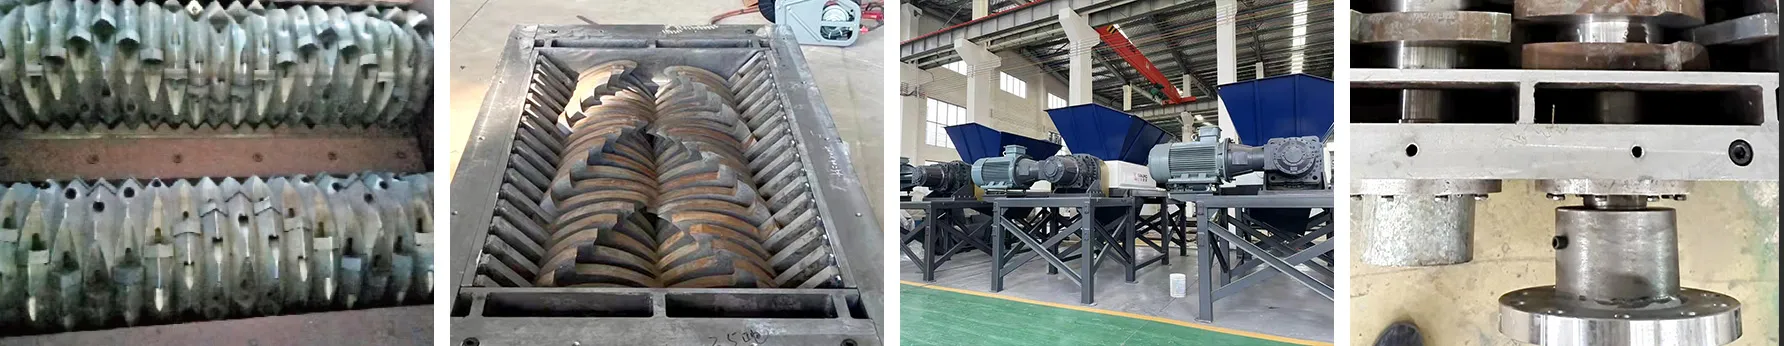
La criba de descarga es la que marca el ritmo. El material permanece en la cámara hasta que es lo bastante pequeño para pasar, de modo que perforaciones menores significan más pasadas de corte y menor producción horaria. En materiales duros, la tasa de recirculación —la proporción de material que no pasa en el primer intento— puede llegar al 60–70%, lo que significa que la máquina está procesando el mismo material varias veces.
En la práctica, una criba más fina puede recortar la capacidad casi a la mitad. Si su proceso admite una escama más gruesa, la capacidad real sube sin modificar la máquina. Elija la criba en función del tamaño de escama que exige su cliente o la etapa posterior, y dimensione después la máquina para alcanzar su volumen con esa criba.
Cómo dimensionar la máquina que realmente necesita
Trabaje hacia atrás desde sus propios números, en lugar de partir de la capacidad nominal del catálogo:
- Divida su tonelaje diario entre sus horas reales de funcionamiento para obtener el caudal necesario.
- Divida ese valor por un factor de material —aproximadamente 0.3–0.5 para film de baja densidad, 0.6–0.8 para residuo rígido denso y limpio— para obtener la capacidad nominal que debería estar comprando.
- Añada un 15–20% de margen para la variabilidad del material y el desgaste de las cuchillas.
Contraste el resultado con el consumo energético. La trituración de residuo plástico mixto suele consumir 15–25 kWh/t, de modo que 2 toneladas por hora requieren 30–50 kW de potencia de motor instalada antes de aplicar margen, y conviene sumar en torno a un 20% adicional por la variación del material y el embotamiento de las cuchillas. Una regla de campo más simple: prever 1 kW por cada 5–8 kg/h en plásticos rígidos y 1 kW por cada 10–15 kg/h en material flexible o de baja densidad.
La capacidad no termina en la trituradora
La trituradora es la primera etapa, y analizar su capacidad de forma aislada es la manera habitual de desequilibrar una línea. En una línea típica de plástico rígido la secuencia es trituradora → molino triturador o granuladora → lavado → secado → extrusión, con un molino pulverizador añadido cuando el producto final es polvo y no escama.
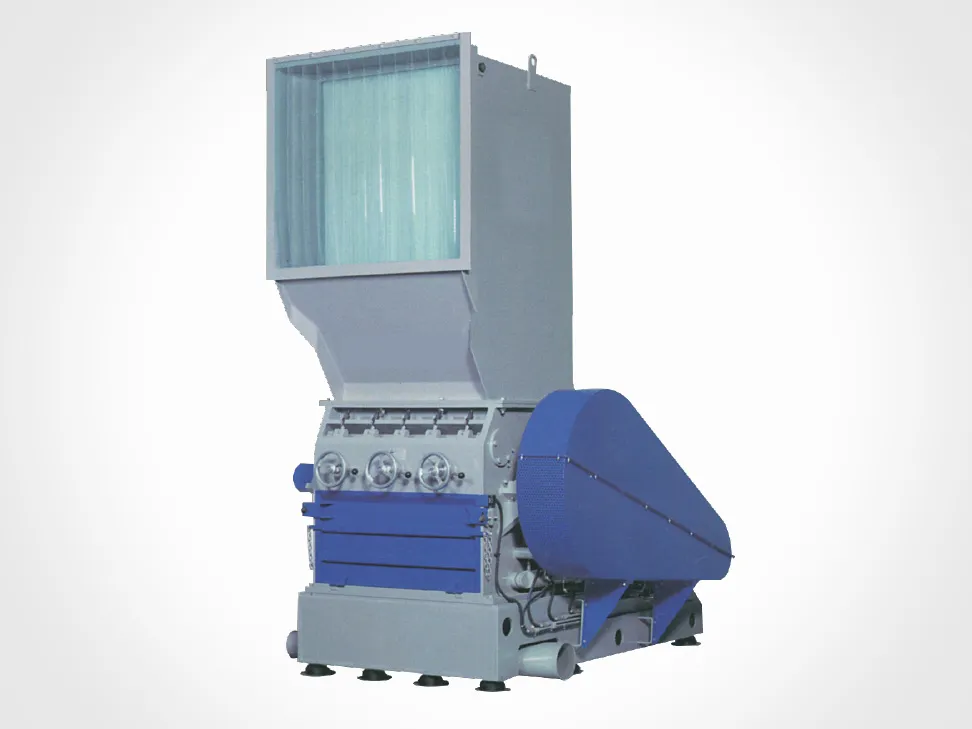
Cada etapa tiene su propia banda: una trituradora de un solo eje suele trabajar entre 500 y 3,000 kg/h hasta 30–80 mm, mientras que la granuladora situada detrás maneja normalmente 300–2,000 kg/h con 22–110 kW hasta escama de 8–14 mm. Cuando la línea termina en polvo, el molino pulverizador impone un tercer techo, normalmente más bajo, y el PVC en particular funciona más despacio que las poliolefinas porque se degrada por encima de 200 °C y exige que el circuito de refrigeración trabaje correctamente.
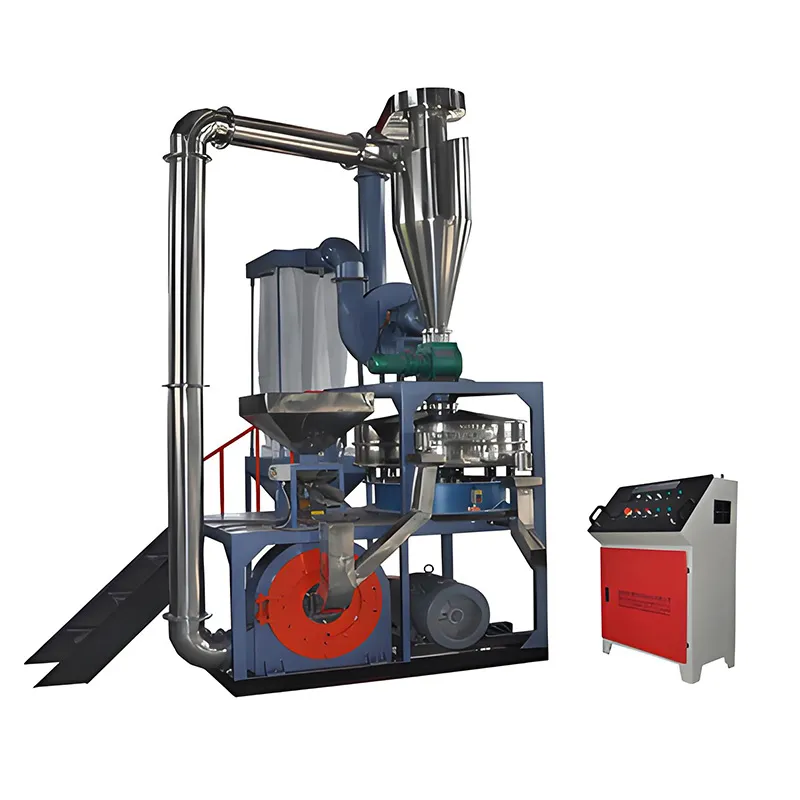
La regla que evita la mayoría de los cuellos de botella: dimensione cada etapa posterior un 15–20% por encima de la que la alimenta. Una trituradora de 1,000 kg/h emparejada con una granuladora de 600 kg/h se atasca en menos de una hora y traslada la carga al rodamiento del rotor de la granuladora. La capacidad de la línea es la de su etapa más lenta, así que la cifra con la que planificar nunca es la capacidad nominal de la trituradora por sí sola.
Cinco condiciones que debe exigir con cualquier garantía de capacidad
- Un material concreto, no «plástico».
- Una densidad aparente declarada.
- Un contenido de humedad declarado.
- Una apertura de criba declarada.
- Un estado de las cuchillas declarado.
Una cifra de capacidad ofrecida sin esas cinco condiciones no es una garantía: es un número que las dos partes interpretarán de forma distinta en la prueba de aceptación. Cuando el material es difícil, pida una prueba con su propio material: resuelve de una vez la densidad aparente, el comportamiento de alimentación, la dureza de la resina y la elección de criba.
Referencias
- ZERMA America — capacidad nominal frente a capacidad real, densidad aparente y efectos de la criba.
- Polyretec — factores de corrección de capacidad por densidad aparente, humedad, estado de las cuchillas, apertura de criba, método de alimentación y contaminación.
- ARZIR / HARSLE — parámetros de trituradoras de cuatro ejes, tasa de recirculación y consumo específico de energía.
- SLECOTECH — planificación de capacidad en trituradoras y factores de material.
- YUXI, Rumtoo y Weplas — rangos publicados de modelos de trituradoras de un solo eje y con criba.
Preguntas frecuentes
¿Qué capacidad puedo esperar de una trituradora industrial de plástico?
La mayoría de las máquinas de un solo eje se mueven entre 300 y 2,500 kg/h según la potencia del motor y el tamaño de criba, mientras que las unidades de cuatro ejes van de 500 hasta 7,000 kg/h. La cifra publicada asume un material favorable y una alimentación continua: aplique los factores de corrección de densidad aparente, tamaño de criba, estado de las cuchillas y método de alimentación para obtener su cifra real.
¿Por qué mi trituradora rinde por debajo de su capacidad nominal?
Casi siempre por el material. Si su alimentación es más ligera, más voluminosa o más dura de lo que asumía la capacidad nominal, o si utiliza una criba más fina que la de la condición de ensayo, el peso por hora cae. Las cuchillas desgastadas y una alimentación irregular producen el mismo efecto.
¿Cuánto influye el tamaño de criba en la capacidad?
De forma significativa. Pasar de una criba de 60 mm a 40 mm suele costar en torno al 15% de producción, y a 30 mm alrededor del 28%. En materiales duros, una criba más fina puede reducir la capacidad casi a la mitad, porque el material debe permanecer más tiempo en la cámara para completar más pasadas de corte.
¿Cómo calculo la capacidad de trituradora que necesito?
Divida su tonelaje diario entre las horas reales de funcionamiento y, a continuación, divida por un factor de material: en torno a 0.3–0.5 para film de baja densidad y 0.6–0.8 para residuo rígido denso y limpio. Añada un 15–20% de margen y contraste el resultado con un consumo energético de 15–25 kWh/t.
¿La capacidad de la trituradora afecta a la trituradora secundaria y al molino pulverizador posteriores?
Sí. La línea funciona a la velocidad de su etapa más lenta. Dimensione cada máquina posterior un 15–20% por encima de la que la alimenta; de lo contrario, la trituradora secundaria se atasca y el molino pulverizador trabaja en vacío o se sobrecarga, según dónde esté el desajuste.