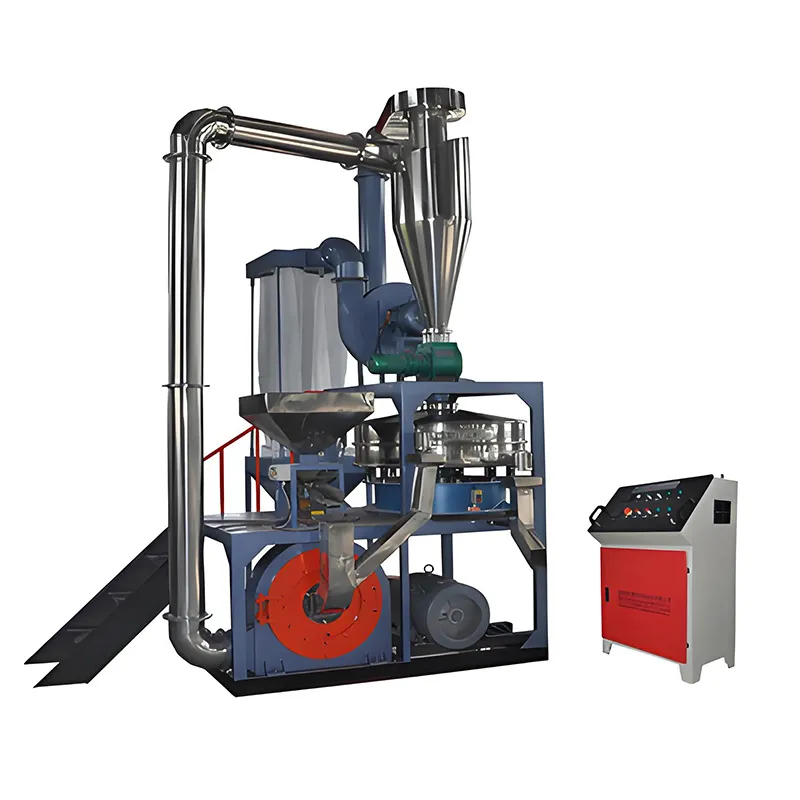
Molinos de discos verticales que muelen regranza de PE, PVC, PP y LLDPE hasta polvo de 10–150 mesh para moldeo rotacional, masterbatch y WPC.
Un pulverizador de plástico es un molino de discos que muele la regranza de plástico hasta polvo fino entre dos discos verticales. Zhiyi Machine fabrica dos gamas. La serie MPD procesa PVC y plásticos rígidos mixtos con refrigeración dual por agua y aire. La serie MF está configurada para PE y LLDPE, incluido el polvo para moldeo rotacional, con un clasificador de criba vibratoria. La salida va de 10 a 150 mesh con capacidades de 50 kg/h a 1,200 kg/h, y ambas gamas aceptan material de entrada no mayor de 10 mm.
Un pulverizador muele en lugar de cortar. La regranza entra entre un disco giratorio y un disco fijo, y se reduce por una combinación de cizallamiento y atrición a medida que avanza hacia el borde del disco. Como el material permanece entre los discos hasta que es lo bastante fino, el proceso produce polvo y no granulado — normalmente de 10 a 150 mesh según la máquina y el ajuste.
Los discos generan calor, y esa es la principal limitación de la pulverización. El polvo termoplástico se reblandece y luego se embadurna sobre la cara del disco, lo que reduce la salida y contamina el producto. Por eso ambas gamas de Zhiyi Machine incluyen refrigeración: la serie MPD usa refrigeración dual por agua y aire en la máquina principal, y la serie MF usa una camisa refrigerada por agua en la cámara de molienda. El diseño del disco también importa, y la gama MPD usa un disco de alta resistencia especificado con el doble de vida útil que un disco estándar.
El polvo fino es necesario allí donde el material debe fundir de forma uniforme y rápida. El moldeo rotacional es el ejemplo más claro: un brazo de moldeo rotacional no puede distribuir el granulado de manera uniforme, así que la carga tiene que ser polvo de tamaño de partícula controlado.
| Serie MPD | Serie MF | |
|---|---|---|
| Diseñada para | PVC y plásticos rígidos mixtos | PE y LLDPE, polvo para moldeo rotacional |
| Modelos | MPD-350 → MPD-800 (4 modelos) | MF-400 → MF-800 (4 modelos) |
| Diámetro del disco | 350–800 mm | 400–800 mm |
| Motor principal | 22–110 kW | 22–110 kW |
| Finura de salida | 60–150 mesh | 10–120 mesh |
| Capacidad | 100–1,200 kg/h | 50–1,200 kg/h |
| Refrigeración | Refrigeración dual por agua + aire | Camisa refrigerada por agua en la cámara de molienda |
| Clasificación | Ciclón + colector de polvo, molienda sellada | Clasificador de criba vibratoria |
| Tamaño de entrada | ≤ 10 mm | ≤ 10 mm |
Las dos gamas cubren listas de materiales que se solapan, pero difieren en su enfoque. La serie MPD está configurada en torno al PVC y a material rígido mixto, donde la generación de calor es alta y el control del polvo importa. La serie MF añade un clasificador de criba vibratoria, que se adapta al polvo de PE destinado al moldeo rotacional, donde la distribución del tamaño de partícula es un requisito de calidad y no una preferencia.
| Finura | Uso típico | Notas |
|---|---|---|
| 10–40 mesh | Polvo grueso, algunas alimentaciones de extrusión | El mayor rendimiento; puede ser demasiado grueso para moldeo rotacional de pared delgada |
| 40–60 mesh | Moldeo rotacional general, extrusión de WPC | Rango de trabajo habitual para el polvo de PE |
| 60–80 mesh | Moldeo rotacional donde importa el acabado superficial | El polvo más fino funde de manera más uniforme sobre la pared del molde |
| 80–120 mesh | Masterbatch, compuestado, recubrimiento | Requiere refrigeración estable para evitar el embadurnado del disco |
| 120–150 mesh | Aplicaciones de molienda fina | El menor rendimiento; confirme que la máquina mantiene este rango |
El número de malla no es toda la especificación. Dos polvos con la misma malla pueden comportarse de forma distinta en un molde si sus distribuciones de tamaño de partícula difieren, y por eso los clientes de moldeo rotacional suelen trabajar con un objetivo de distribución y no con una sola cifra de malla. La serie MF aborda esto con un clasificador de criba vibratoria en lugar de depender solo del ajuste del molino.
Ambas gamas de pulverizadores aceptan material de entrada no mayor de 10 mm. Por eso un pulverizador se instala casi siempre aguas abajo de un molino triturador: el molino triturador produce la regranza de 6–20 mm que se convierte en la alimentación del pulverizador. Alimentar material sobredimensionado hace que los discos se separen bajo carga, lo que produce polvo irregular y acelera el desgaste.
La capacidad de refrigeración debe seleccionarse pensando en el material más difícil que piense procesar, no en el más fácil. Una máquina que trabaja cómodamente con polvo de PE en condiciones ambientales frías puede tener dificultades con PVC rígido en una planta cálida. Si la planta procesa varios materiales, conviene especificar un margen de refrigeración desde el principio en lugar de añadirlo después.
Decida el rango de malla que necesita el proceso posterior y luego elija el modelo que mantenga ese rango al caudal requerido. Especificar una máquina solo por su capacidad a menudo da como resultado un polvo demasiado grueso o producido a un caudal poco realista.
El PE y el PVC se comportan de forma distinta durante la molienda. La serie MF está configurada para PE y LLDPE, en particular para polvo de moldeo rotacional. La serie MPD está configurada para PVC y plásticos rígidos mixtos, con refrigeración más intensa y control de polvo sellado.
Un pulverizador es la última etapa, no una máquina autónoma. Necesita regranza de molino triturador de 10 mm o menos, material seco y un sistema de captación de polvo. Planifique la trituradora, el molino triturador y el pulverizador como una sola cadena para que los tamaños de transición coincidan.
Para orientación sobre la selección según el tipo de material, consulte cómo elegir un pulverizador para PVC, PE y WPC, y para la distribución del tamaño de partícula en el moldeo rotacional, consulte polvo para moldeo rotacional y distribución del tamaño de partícula.
La mayoría de las aplicaciones de moldeo rotacional trabajan en el rango de 35–80 mesh, con el objetivo exacto según el espesor de pared y la geometría de la pieza. Las paredes delgadas necesitan polvo más fino que funda rápido; las secciones más gruesas toleran material más grueso. La distribución importa tanto como el número de malla.
Solo si ya tiene material por debajo de 10 mm. Los recortes de tubo, perfil y pavimento de PVC son mucho más grandes que eso, así que normalmente hace falta una etapa de trituración y molienda para llevar el material al rango de alimentación del pulverizador.
Las causas más comunes son segmentos de disco desgastados, material embadurnado en la cara del disco por refrigeración insuficiente, una criba de clasificador obstruida o una alimentación que se ha desplazado por encima del límite de 10 mm. Revisar el estado del disco, el caudal de refrigeración y el tamaño de alimentación, en ese orden, suele identificar la causa.
Mucho. Los materiales más blandos muelen más rápido y alcanzan mallas más finas con más facilidad, mientras que los materiales duros o con mucha carga reducen tanto el rendimiento como la finura alcanzable. Las cifras de capacidad se cotizan siempre para un material y un objetivo de malla concretos.
Sí. El polvo fino de plástico es un problema de limpieza y de seguridad, además de una pérdida de producto. La serie MPD usa una cámara de molienda totalmente sellada con ciclón y colector de polvo; la serie MF usa un clasificador de criba vibratoria en el mismo circuito cerrado.
La serie MPD está pensada para PVC y plásticos rígidos mixtos, con refrigeración dual por agua y aire y control de polvo sellado. La serie MF está pensada para PE y LLDPE, en particular polvo de moldeo rotacional, y añade un clasificador de criba vibratoria para una distribución del tamaño de partícula más ajustada.