
Обслуживание шредера для пластика: продление срока службы ножей и сокращение простоев
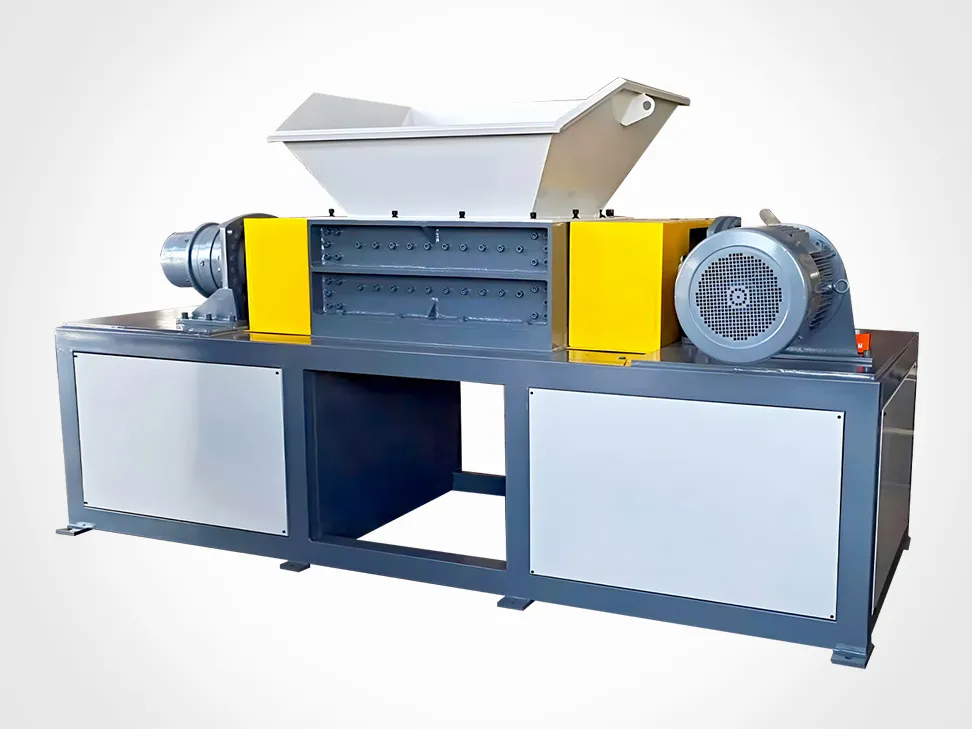
Почему состояние ножей определяет все показатели линии
Нож шредера не выходит из строя внезапно. Он округляется постепенно, и к тому моменту, когда производительность заметно изменится, вы за это уже платите: двигатель потребляет больше тока, выпуск падает, размер частиц уходит от нормы, а дробилка и пулверизатор дальше по линии получают питание, под которое не были рассчитаны. Если вести ножевой комплект как контролируемый расходник — с измеренным зазором, журналом заточек и определённой точкой замены — это даёт наибольший эффект и по ресурсу ножей, и по внеплановым простоям.
По отраслевым данным по обслуживанию, ножи из инструментальной стали перетачивают через каждые 200–500 h работы, а полная замена при непрерывной эксплуатации требуется каждые 2–6 месяцев. Армированный PVC, компаунды со стеклонаполнителем и загрязнённый металлом вторичный поток изнашивают ножи примерно в два-три раза быстрее, чем первичный HDPE или чистая плёнка LDPE.
Правильная настройка зазора между ножами
Зазор между вращающимися ножами и неподвижным контрножом — первое, что нужно выставить правильно, и он зависит от материала. Слишком широкий зазор — материал не срезается, а складывается и заклинивает; слишком узкий — ножи задевают друг друга и выкрашиваются.
| Материал | Рекомендуемый зазор | Последствия неправильной настройки |
|---|---|---|
| Жёсткие пластики (комки, отходы продувки) | 0,5–1,0 mm | Слишком узкий: контакт ножей и сколы режущей кромки |
| Полые ёмкости (бутылки, бочки) | 1,0–2,0 mm | Слишком широкий: складывание материала и заклинивание ротора |
| Плёнка и тканые мешки | 0,3–0,5 mm | Слишком широкий: наматывание материала на ротор |
| Жёсткие профили PVC / PC | 0,3–0,8 mm | Слишком узкий: перегрев и прижог кромки |
Сначала выставьте роторные ножи, затем подведите неподвижные ножи к ротору и проверьте щупом по всей длине ножа. При отключённом питании проверните ротор вручную на полные 360° и убедитесь, что ни одна выступающая точка не задевает.
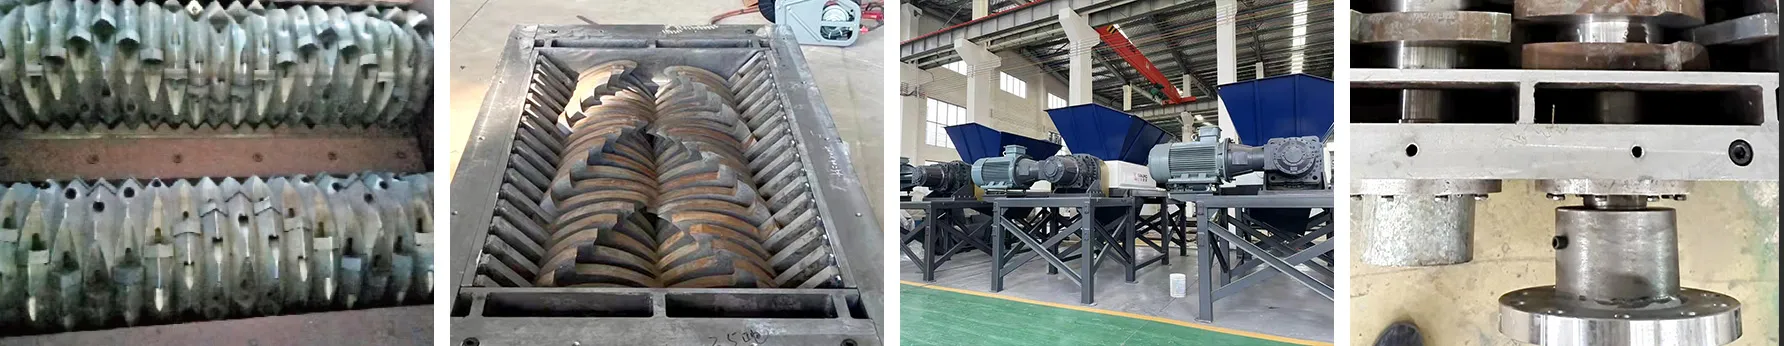
Когда точить и по какому сигналу это определять
Заточка по календарю — это догадка. Заточка по измерениям — нет. Три показателя стоит заносить в журнал:
- Потребляемый ток. Устойчивый рост базовой силы тока двигателя на 15 % при той же загрузке означает, что нож рвёт пластик, а не срезает его. Это самый надёжный объективный признак того, что пора точить.
- Эрозия кромки. Когда режущая кромка износилась более чем на 0,5 mm от исходного профиля, гранулометрический состав на выходе начинает меняться.
- Глубина износа и толщина. Измеряйте толщину ножа штангенциркулем и сравнивайте с исходным размером. Потеря более 15 % (например, 20 mm до значений ниже 17 mm) означает замену, а не заточку. Проверяйте и угол заточки — стандарт обычно 60° ± 2°.
В качестве рабочего интервала: ножи из инструментальной стали на чистом HDPE или PET проходят 300–500 h между заточками. Абразивное сырьё или стеклонаполненные марки могут требовать внимания к кромке каждые 2–3 рабочих дня. Оснастка SKD-11 выдерживает 500–800 h до проверки, а ножи с твердосплавными напайками — более 1 000 h.
Не менее важно, как именно вы точите. Используйте плоскошлифовальный станок с непрерывным переливом СОЖ и сохраняйте исходные углы резания и задний угол. Ручная заточка угловой шлифмашиной запрещена: кромка отпускается, и нож больше не держит острую линию. Шлифуйте весь комплект до одинакового размера, чтобы ротор остался сбалансированным.
Приработка, перестановка и правила замены
- Прирабатывайте новые комплекты. После установки ножей дайте машине поработать вхолостую 30 минут, затем остановите и подтяните все болты с заданным моментом затяжки. Металл садится после первого термоцикла.
- Никогда не смешивайте старые и новые ножи. Разная степень износа даёт неравномерный круг резания — возникает сильная вибрация и повреждение подшипников. Устанавливайте, переставляйте или меняйте полный подобранный комплект.
- Держите массу одинаковой. В пределах комплекта масса отдельных ножей не должна различаться более чем на 5 g. Радиальное биение ротора должно оставаться в пределах 0,05 mm.
- Затягивайте по спецификации. Зажимные болты ножей критичны по моменту затяжки: крепёж M20 обычно затягивают с моментом 350–400 N·m. Громкий ритмичный стук почти всегда означает ослабшие зажимные болты.
- Очищайте перед остановом. В конце смены дайте машине поработать на холостом ходу около минуты, чтобы удалить остатки материала. Остановка с материалом в камере вызывает отскок, и при следующем пуске ножевой вал может заклинить.
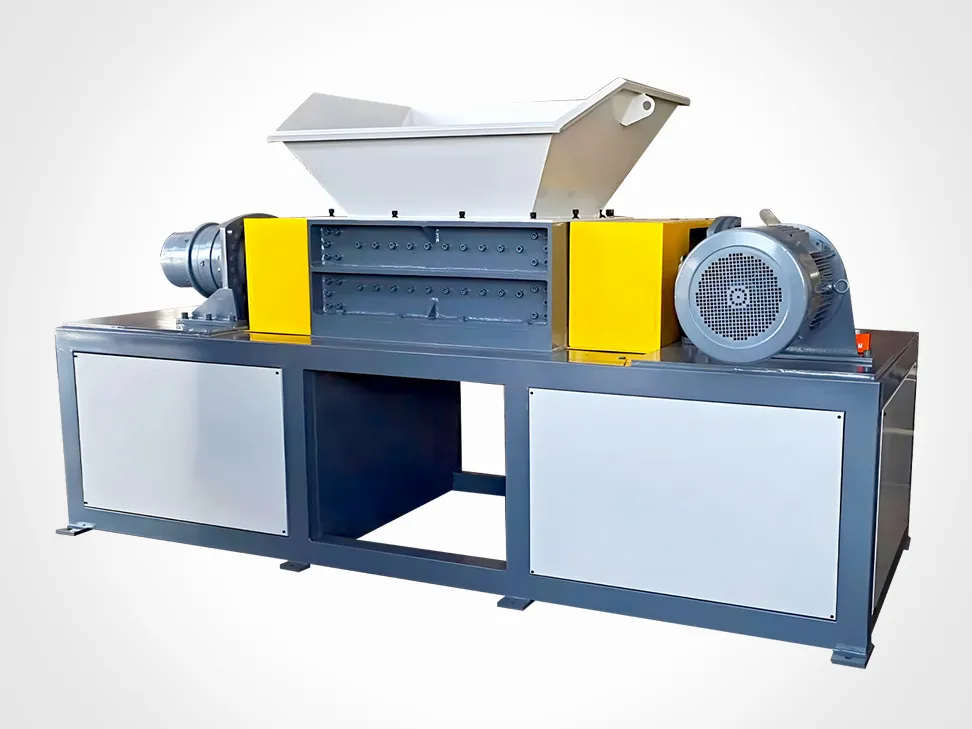
Материалы ножей: откуда берётся ресурс
- D2 (AISI D2) — универсальный стандарт для пластика, баланс твёрдости и вязкости.
- SKD-11 — лучшая износостойкость на абразивных и наполненных компаундах; обычный шаг на ступень выше D2.
- DC53 — около 62–64 HRC и примерно вдвое большая вязкость, чем у D2/SKD-11, после термообработки.
- С твердосплавными напайками — существенно больший ресурс на абразивном сырье, но они более хрупкие и хуже переносят посторонний металл.
- Наплавка — нанесение слоя карбида вольфрама или специального сплава на изнашиваемые поверхности двухвальных машин увеличивает ресурс ножей в 2–3 раза на абразивном сырье, например на загрязнённой сельскохозяйственной плёнке.
Самый дешёвый нож редко бывает самым экономичным. Решает стоимость переработки тонны сырья, а она складывается из затрат на заточку, частоты замен и времени простоя, которое стоит каждая замена.
График обслуживания, который действительно предотвращает простои
| Периодичность | Что проверять | Действие |
|---|---|---|
| Ежедневно | Камера резки, системы безопасности, утечки и ослабшие болты | Удалить остатки материала, снять намотки, проверить аварийные остановки и блокировки |
| Еженедельно (~50–100 h) | Зазор между ножами, приводные ремни, гидравлическая жидкость, уплотнения, электрошкаф | Заново выставить зазор щупом, отрегулировать натяжение ремней, смазать шарнирные узлы, очистить фильтры |
| Ежемесячно (~200–300 h) | Износ ножей, состояние сита, базовое значение тока привода, температура подшипников | Измерить ножи штангенциркулем, продуть сито сжатым воздухом, занести показания тока в журнал |
| Каждые 500 h | Подшипники главного вала и трансмиссия | Добавить высокотемпературную литиевую смазку NLGI 2 до выхода старой смазки |
| 1 000 h или 6 месяцев | Масло редуктора, соосность вала, давление и фильтрация в гидросистеме | Заменить или долить масло по спецификации, проверить вал на люфт и изгиб |
| Ежеквартально (~2 000 h) | Масло редуктора, сварные швы конструкции, вибрация подшипников | Взять пробу масла, осмотреть бункер и раму на усталостные трещины, выполнить вибродиагностику подшипников |
За двумя показателями подшипников стоит следить постоянно. Держите рабочую температуру в диапазоне 45–65 °C; выше — останавливайте машину и проверяйте смазку и уплотнения, пока подшипник не повреждён. Применяйте тот смазочный материал, который указан для машины, — литиевый комплекс NLGI 2 для упорных подшипников, и никогда не смешивайте марки и классы: несовместимые присадки образуют отложения, которые забивают каналы подвода смазки.
Распространяем ту же дисциплину на дробилку и пулверизатор
Обслуживание не заканчивается на шредере. Три ступени измельчения изнашиваются как единая цепь, и за упущения в начале платят в конце. Нож шредера, изношенный на 0,5 mm сверх профиля, отдаёт в дробилку крупный плохо нарезанный материал; дробилка начинает потреблять больше тока, даёт больше мелкой фракции и передаёт в пулверизатор неоднородную крошку. Каждый час, недосмотренный на шредере, оборачивается затратами энергии и износом двух машин за ним — поэтому журнал потребляемого тока по всем трём ступеням нужно читать вместе.
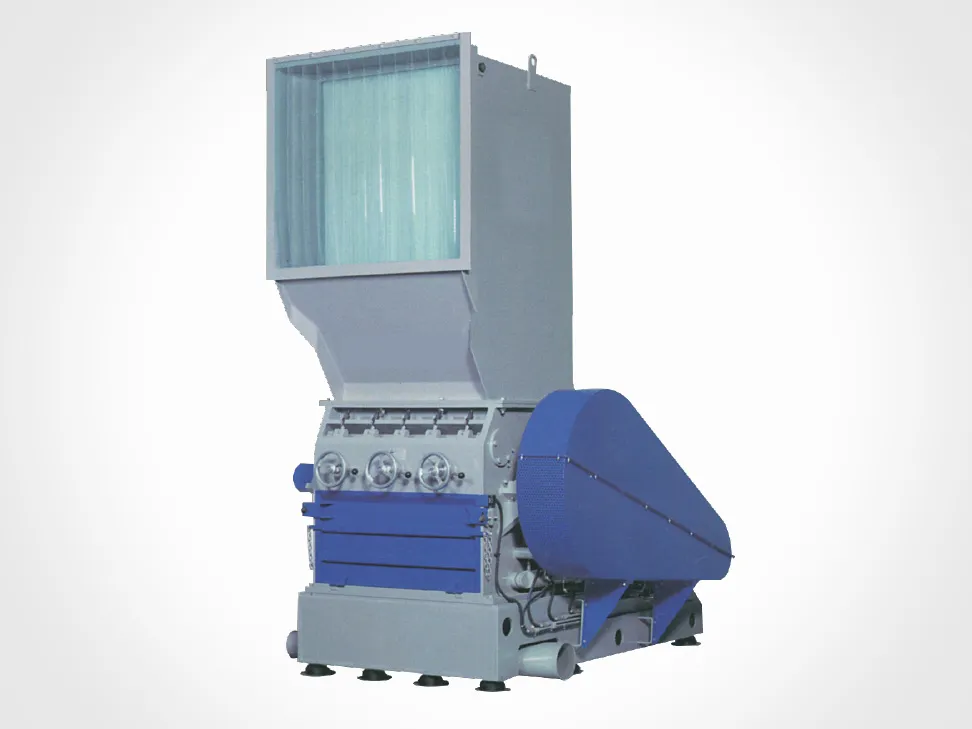
Дробилка / гранулятор. Ножи обычно отрабатывают 300–800 h между переточками, а ранние признаки — рост мелкой фракции на выходе и медленный уход базового тока привода вверх. Ежемесячно измеряйте зазор ножей и фиксируйте базовое значение тока привода; ежеквартально планируйте перешлифовку или замену ножей и смену сита. Снимайте сито и продувайте его сжатым воздухом, удаляя застрявшие частицы, и проверяйте, не деформированы ли отверстия ударами — погнутое сито незаметно меняет размер выходной фракции.

Пулверизатор. Там, где линия заканчивается порошком, основными изнашиваемыми элементами становятся зазор размольного диска (плиты) и классификационная сетка. Держите в порядке контур охлаждения: PVC, в частности, разрушается выше 200 °C, и нагрев, который дробилка ещё переносит, на этой ступени испортит качество порошка. Регулярно осматривайте сетку: надрыв или забивание меняют гранулометрию готового порошка раньше, чем сдвинется показание тока.
Практическое правило для трёхступенчатой линии: держите подобранный запасной комплект для ступени с самым коротким интервалом износа и меняйте его до отказа, а не после него.
Четыре симптома, которые стоит распознать заранее
| Симптом | Вероятная причина | Способ устранения |
|---|---|---|
| Избыток пыли и мелкой фракции на выходе | Округлённые, изношенные режущие кромки | Заточить или переставить подобранный комплект ножей |
| Громкий ритмичный стук | Ослабли зажимные болты ножей | Остановить машину, выполнить блокировку и маркировку (LOTO), подтянуть весь крепёж |
| Внезапная остановка или заклинивание ротора | Посторонний металл или негабаритный материал | Очистить бункер, проверить ножи на сколы, отсортировать сырьё на входе |
| Постоянная вибрация ротора | Неравномерный износ ножей или несимметричная заточка | Перешлифовать весь комплект до одинаковых размера и массы |
Посторонний металл заслуживает отдельного замечания. Не раздавливаемые включения — самый быстрый способ уничтожить комплект ножей стоимостью в тысячи. Следите за исправностью магнитных сепараторов и металлодетекторов и сортируйте сырьё до того, как оно попадёт в бункер: одна стальная деталь сократит ресурс ножей сильнее, чем месяц нормальной работы.
Безопасность и запасные части
- Никогда не открывайте камеру резки, не регулируйте и не меняйте ножи без полной процедуры блокировки и маркировки (LOTO) и подтверждённого нулевого энергетического состояния.
- Держите на площадке один подобранный запасной комплект ножей, а также уплотнения гидравлики, сито, приводные ремни и подходящие смазку и масло для редуктора.
- Фиксируйте каждую проверку: настройку зазора, толщину ножей, силу тока, температуру подшипников. Отказ предсказывает не отдельное измерение, а линия тренда.
- Важна правильная центровка — периодически проверяйте соосность двигателя с редуктором; удержание несоосности ниже 0,05 mm защищает подшипники и муфты.
Источники
- Energycle — замена и обслуживание ножей шредера (настройка зазора по материалам, процедура приработки, рекомендации по наплавке).
- Kitech — график обслуживания машин для переработки пластика и интервалы замены быстроизнашивающихся деталей.
- Alas Machinery — интервалы заточки ножей, индикатор роста потребляемого тока и правила шлифования.
- ARZIR — таблица графика обслуживания промышленных шредеров и работа в тяжёлых условиях.
- Tengjian — практика ежедневного, периодического обслуживания и обслуживания ключевых узлов шредера.
Часто задаваемые вопросы
Как часто нужно точить ножи пластикового шредера?
Для ножей из инструментальной стали на чистом HDPE или PET рабочее правило — каждые 300–500 h. Абразивное сырьё или компаунды со стеклонаполнителем могут требовать внимания каждые 2–3 рабочих дня. Ориентируйтесь не на календарь, а на потребляемый ток двигателя: устойчивый рост на 15 % при той же загрузке — сигнал к заточке.
Какой зазор между ножами устанавливать?
Зазор зависит от материала: 0,5–1,0 mm для жёстких комков и отходов продувки, 1,0–2,0 mm для полых ёмкостей, 0,3–0,5 mm для плёнки и тканых мешков, 0,3–0,8 mm для жёстких профилей PVC и PC. Обязательно проверяйте зазор щупом по всей длине ножа.
Можно ли ставить на один ротор старые и новые ножи?
Нет. Разная степень износа образует неравномерный круг резания, что вызывает сильную вибрацию и может повредить подшипники. Устанавливайте, переставляйте или меняйте только полный подобранный комплект, у которого масса отдельных ножей различается не более чем на 5 g.
Почему шредер стал выдавать больше мелкой фракции и пыли?
Чаще всего причина в округлённых изношенных кромках: нож не срезает материал, а рвёт его. Заточите или переставьте подобранный комплект ножей и проверьте, не ушёл ли зазор в большую сторону.
Влияет ли износ ножей шредера на дробилку и пулверизатор дальше по линии?
Да. Крупный плохо нарезанный материал заставляет дробилку потреблять больший ток и давать больше мелкой фракции, а в пулверизатор поступает неоднородная крошка. Поддержание ножей шредера в заданных параметрах — самый дешёвый способ защитить две последующие ступени.