
Guía de mantenimiento de la trituradora de plástico: prolongue la vida de las cuchillas y reduzca las paradas
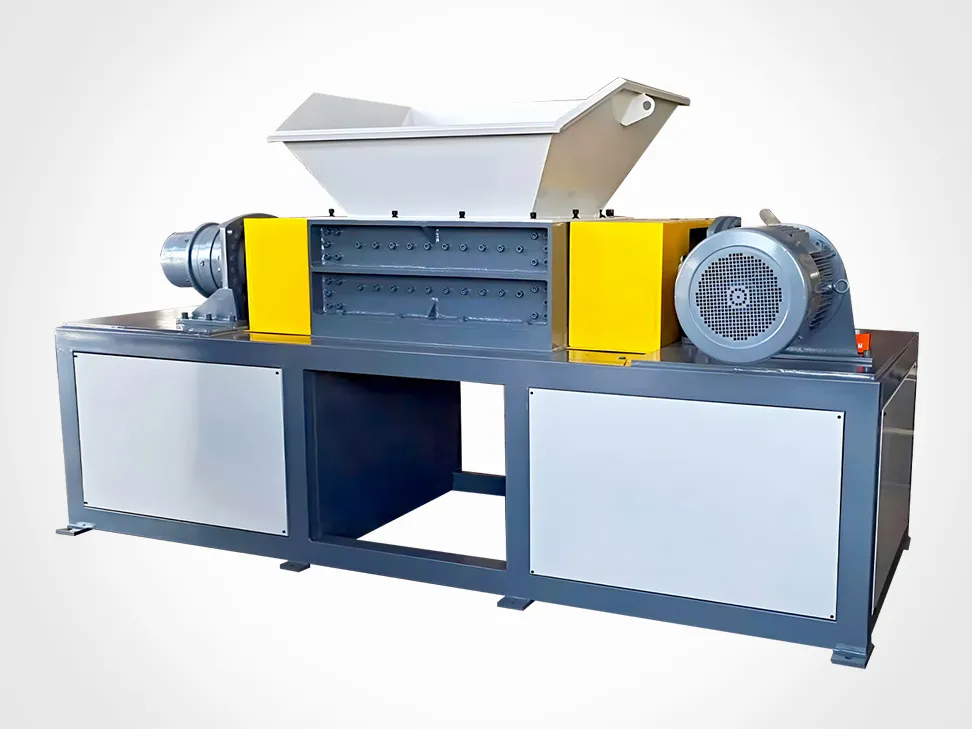
Por qué el estado de las cuchillas determina todos los números de la línea
Una cuchilla de trituradora no falla de golpe. Se redondea poco a poco, y cuando el rendimiento cambia de forma visible ya lleva tiempo costándole dinero: el motor consume más corriente, el caudal cae, el tamaño de partícula se desvía y la trituradora y el molino pulverizador que vienen detrás reciben una alimentación para la que nunca fueron dimensionados. Tratar el juego de cuchillas como un consumible controlado — con holgura medida, un registro de afilado y un punto de sustitución definido — es la palanca más grande que existe tanto sobre la vida útil de las cuchillas como sobre el tiempo de inactividad no planificado.
Los datos de mantenimiento del sector sitúan el reafilado habitual de las cuchillas de acero para herramientas entre las 200 y las 500 horas de funcionamiento, con sustitución completa cada 2 a 6 meses en servicio continuo. El PVC reforzado, los compuestos con carga de vidrio y los flujos postconsumo contaminados con metal multiplican aproximadamente por dos o por tres ese desgaste frente a HDPE virgen o film de LDPE limpio.
Cómo ajustar correctamente la holgura entre cuchillas
La separación entre las cuchillas rotativas y la contracuchilla fija es lo primero que hay que dejar bien puesto, y depende del material. Una holgura excesiva hace que el material se doble y se atasque en lugar de cizallarse; demasiado estrecha y las cuchillas chocan entre sí y se astillan.
| Material | Holgura recomendada | Consecuencia de un ajuste incorrecto |
|---|---|---|
| Plásticos rígidos (granza, purga) | 0.5–1.0 mm | Demasiado estrecha: contacto entre cuchillas y astillado |
| Envases huecos (botellas, bidones) | 1.0–2.0 mm | Demasiado ancha: plegado del material y bloqueo del rotor |
| Film y sacos tejidos | 0.3–0.5 mm | Demasiado ancha: enrollamiento en el rotor |
| Perfiles rígidos de PVC / PC | 0.3–0.8 mm | Demasiado estrecha: acumulación de calor y quemado del filo |
Ajuste primero las cuchillas del rotor, luego acerque las cuchillas fijas hacia el rotor y verifique con una galga de espesores en toda la longitud de la cuchilla. Con la máquina sin tensión, gire el rotor a mano 360 grados completos para confirmar que ningún punto alto llega a hacer contacto.
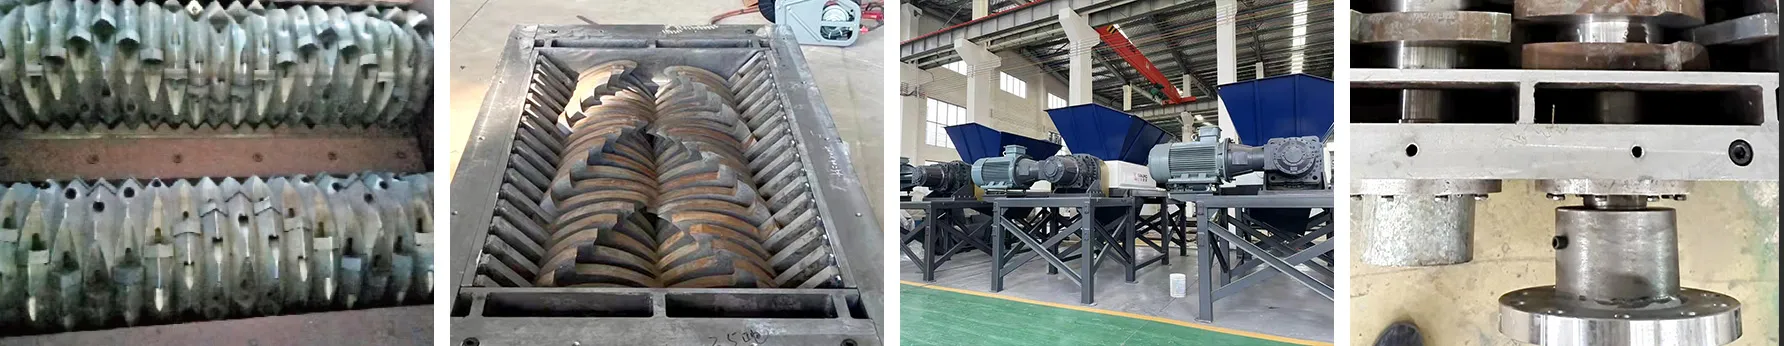
Cuándo afilar, y la señal que lo indica
Afilar por calendario es suponer. Afilar por medición no lo es. Tres indicadores merecen registrarse:
- Consumo de corriente. Un aumento sostenido del 15% en el amperaje base del motor con la misma carga de alimentación significa que la cuchilla está desgarrando el plástico en lugar de cizallarlo. Es la señal objetiva más fiable de que toca afilar.
- Erosión del filo. Cuando el filo de corte se ha desgastado más de 0.5 mm respecto a su perfil original, la distribución de tamaño de partícula aguas abajo empieza a desplazarse.
- Profundidad de desgaste y espesor. Mida el espesor de la cuchilla con un calibrador comparándolo con la dimensión original. Más de un 15% de pérdida (por ejemplo, de 20 mm a menos de 17 mm) significa sustitución, no afilado. Revise también el ángulo del filo — el estándar suele ser 60° ± 2°.
Como intervalo de trabajo, las cuchillas de acero para herramientas con HDPE o PET limpios rinden entre 300 y 500 horas entre afilados. Una alimentación abrasiva o con carga de vidrio puede exigir atención al filo cada 2 o 3 jornadas de trabajo. El utillaje SKD-11 puede funcionar de 500 a 800 horas antes de inspección, y las cuchillas con plaquitas de carburo superan las 1.000 horas.
Cómo se afila importa tanto como cuándo. Use una rectificadora plana con rebosamiento continuo de refrigerante y conserve los ángulos originales de corte y de incidencia. El amolado manual con radial está prohibido — recuece el filo y la cuchilla ya no volverá a mantener una línea de corte limpia. Rectifique el juego completo a un tamaño uniforme para que el rotor siga equilibrado.
Rodaje, rotación y reglas de sustitución
- Rodaje de los juegos nuevos. Tras montar las cuchillas, haga funcionar la máquina en vacío 30 minutos, pare y vuelva a apretar todos los tornillos. El metal se asienta después del primer ciclo térmico.
- Nunca mezcle cuchillas nuevas y usadas. Los distintos estados de desgaste generan un círculo de corte irregular, con vibración severa y daños en los rodamientos. Monte, rote o sustituya siempre un juego completo y homogéneo.
- Mantenga el peso equilibrado. Dentro de un mismo juego, el peso de cada cuchilla no debe diferir en más de 5 g. La excentricidad radial del rotor debe mantenerse dentro de 0.05 mm.
- Apriete al par especificado. Los tornillos de sujeción de las cuchillas son críticos en cuanto a par: las fijaciones M20 suelen trabajar a 350–400 N·m. Un golpeteo rítmico y fuerte casi siempre indica tornillos de sujeción flojos.
- Purgue antes de parar. Deje la máquina en vacío alrededor de un minuto al final del turno para evacuar el material residual. Parar con material en la cámara provoca rebotes y puede bloquear el eje porta-cuchillas al rearrancar.
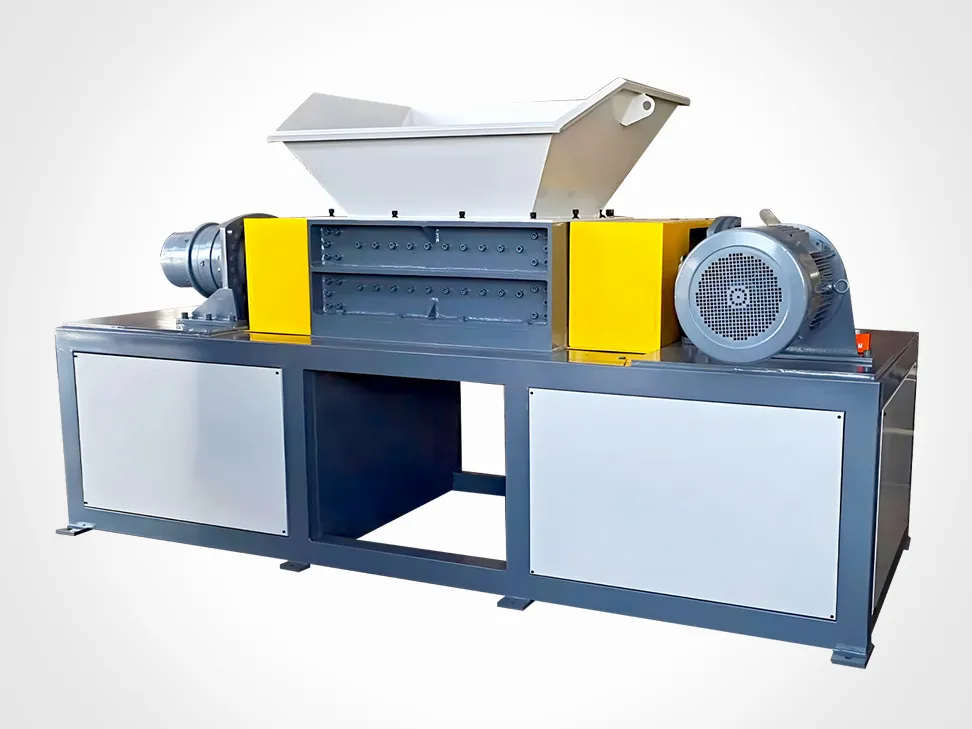
Materiales de las cuchillas: de dónde sale la vida útil
- D2 (AISI D2) — el estándar de uso general para plástico, por su equilibrio entre dureza y tenacidad.
- SKD-11 — mejor resistencia al desgaste en compuestos abrasivos y con carga; el paso habitual después de D2.
- DC53 — en torno a 62–64 HRC y aproximadamente el doble de tenacidad que D2/SKD-11 tras el tratamiento térmico.
- Con plaquitas de carburo de tungsteno — vida notablemente más larga en alimentación abrasiva, pero más frágil y menos tolerante al metal extraño.
- Recargue duro — soldar una capa de carburo de tungsteno o de aleación especial sobre las superficies de desgaste en máquinas de doble eje alarga la vida de la cuchilla entre 2 y 3 veces en alimentaciones abrasivas como el film agrícola sucio.
La cuchilla más barata rara vez es la más económica. Lo que cuenta es el coste por tonelada procesada, y ahí entran el coste de afilado, la frecuencia de sustitución y el tiempo de inactividad que cuesta cada cambio.
Un plan de mantenimiento que de verdad evita las paradas
| Frecuencia | Qué revisar | Acción |
|---|---|---|
| Diario | Cámara de corte, sistemas de seguridad, fugas y tornillos flojos | Purgar el material residual, retirar enrollamientos, probar paradas de emergencia y enclavamientos |
| Semanal (~50–100 h) | Holgura entre cuchillas, correas de transmisión, fluido hidráulico, juntas, armario eléctrico | Reajustar la holgura con galga de espesores, tensar correas, engrasar puntos de pivote, limpiar filtros |
| Mensual (~200–300 h) | Desgaste de cuchillas, estado de la criba, línea base de amperaje, temperatura de rodamientos | Calibrar las cuchillas, soplar la criba con aire comprimido, registrar las lecturas de amperaje |
| Cada 500 h | Rodamientos del eje principal y transmisión | Añadir grasa de litio de alta temperatura NLGI 2 hasta que salga la grasa vieja |
| 1.000 h o 6 meses | Aceite del reductor, alineación del husillo, presión y filtración hidráulica | Cambiar o rellenar el aceite según especificación, comprobar si el eje tiene juego o flexión |
| Trimestral (~2.000 h) | Aceite de la caja de engranajes, soldaduras estructurales, vibración de rodamientos | Tomar muestra de aceite, inspeccionar tolva y bastidor en busca de fisuras por tensión, analizar vibración de rodamientos |
Dos cifras de los rodamientos conviene vigilarlas de forma continua. Mantenga la temperatura de servicio entre 45 y 65 °C; por encima de ese rango, detenga la máquina y revise lubricación y juntas antes de que el rodamiento se dañe. Use el lubricante para el que se especificó la máquina — grasa de litio compleja NLGI 2 para rodamientos de empuje — y nunca mezcle marcas ni grados, porque los aditivos incompatibles forman lodos que obstruyen los conductos de engrase.
Llevar la misma disciplina a la trituradora y al molino pulverizador
El mantenimiento no termina en la trituradora. Las tres etapas de reducción de tamaño se desgastan como una cadena, y lo que se descuida delante se paga detrás. Una cuchilla de trituradora que trabaja 0.5 mm por encima de su perfil entrega a la trituradora una alimentación sobredimensionada y mal cortada; esta consume entonces más corriente, genera más finos y pasa una escama irregular al molino pulverizador. Cada hora de dejadez en la trituradora se traduce en energía y desgaste en las dos máquinas que vienen detrás — por eso el registro de amperaje de las tres debe leerse en conjunto.
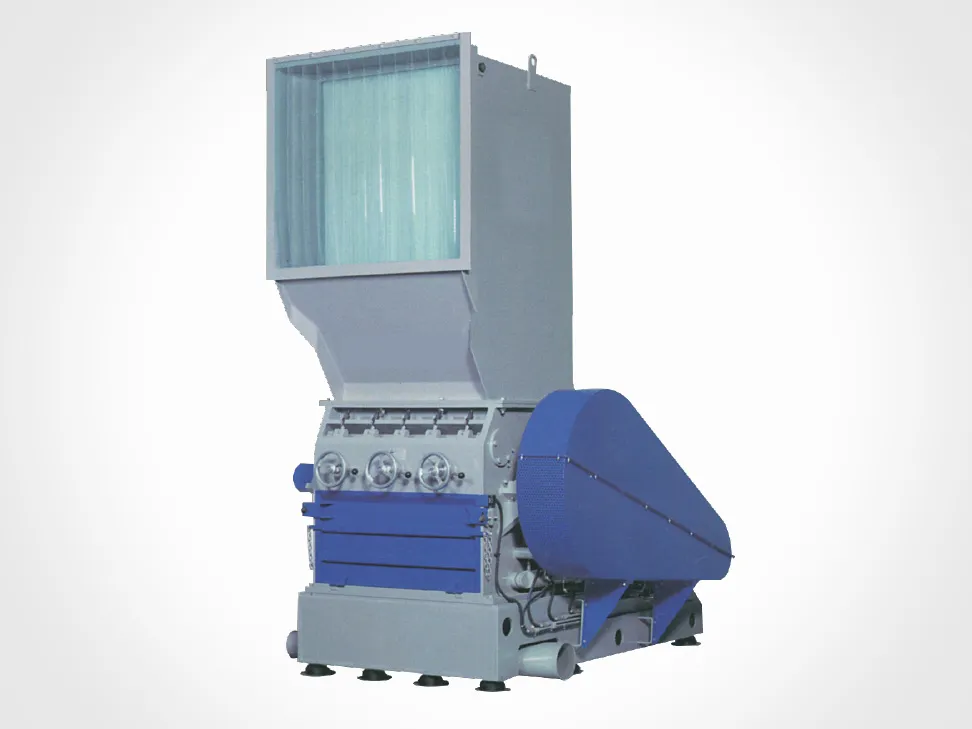
Trituradora / granuladora. Las cuchillas suelen trabajar entre 300 y 800 horas entre rectificados, y los avisos tempranos son un aumento de finos en la salida y una subida lenta del amperaje del accionamiento. Mensualmente, mida la holgura de la cuchilla y registre la línea base de amperaje; trimestralmente, planifique el rectificado o la sustitución de cuchillas y el cambio de la criba. Extraiga la criba y sóplela con aire comprimido para eliminar las partículas que la obstruyen, y compruebe que las aberturas no se hayan deformado por impacto — una criba deformada cambia el tamaño de salida sin que nadie lo note.

Molino pulverizador. Cuando la línea termina en polvo, el disco de molienda o la holgura de la placa y la malla de clasificación pasan a ser los elementos de desgaste determinantes. Mantenga en buen estado el circuito de refrigeración — el PVC en particular se degrada por encima de 200 °C, y el calor que la trituradora toleraba aquí arruina la calidad del polvo. Inspeccione la malla con regularidad, porque una malla rota o atascada altera la distribución granulométrica del polvo terminado antes de que se mueva cualquier lectura de amperaje.
La regla práctica para una línea de tres etapas: tenga un juego de repuesto homogéneo para la etapa con el intervalo de desgaste más corto, y rote los repuestos antes del fallo, no después.
Cuatro síntomas que conviene interpretar a tiempo
| Síntoma | Causa probable | Acción correctiva |
|---|---|---|
| Exceso de polvo y finos en la descarga | Filos de cuchilla redondeados y desgastados | Afilar o rotar el juego completo de cuchillas |
| Golpeteo rítmico y fuerte | Tornillos de sujeción de cuchillas flojos | Parar, aplicar bloqueo y etiquetado, reapretar todas las fijaciones |
| Bloqueo o parada repentina del rotor | Metal extraño o alimentación sobredimensionada | Vaciar la tolva, revisar si hay astillado en las cuchillas, clasificar la alimentación en origen |
| Vibración continua del rotor | Desgaste desigual de cuchillas o rectificado asimétrico | Rectificar el juego completo a tamaño y peso uniformes |
El metal extraño merece un apartado propio. Los materiales no triturables son la vía más rápida de destruir un juego de cuchillas que vale miles. Mantenga operativos los separadores magnéticos y la detección de metales, y clasifique la alimentación antes de que llegue a la tolva — una sola pieza de acero acorta la vida de las cuchillas más que un mes de producción normal.
Seguridad y repuestos
- No abra la cámara de corte ni ajuste o cambie cuchillas sin un procedimiento completo de bloqueo y etiquetado y sin confirmar el estado de energía cero.
- Tenga en planta un juego de repuesto completo y homogéneo, además de juntas hidráulicas, una criba, correas de transmisión y la grasa y el aceite de reductor correctos.
- Registre cada inspección: ajuste de holgura, espesor de cuchilla, amperaje, temperatura de rodamientos. Lo que predice el fallo es la línea de tendencia, no la lectura aislada.
- La alineación correcta importa — haga verificar periódicamente la alineación motor-reductor; mantener el error de coaxialidad por debajo de 0.05 mm protege rodamientos y acoplamientos.
Referencias
- Energycle — sustitución y mantenimiento de cuchillas de trituradora (ajustes de holgura por material, procedimiento de rodaje, guía de recargue duro).
- Kitech — plan de mantenimiento de máquinas de reciclaje de plástico e intervalos de servicio de piezas de desgaste.
- Alas Machinery — intervalos de afilado de cuchillas, indicador de subida de amperaje y reglas de rectificado.
- ARZIR — tabla de programa de mantenimiento de trituradoras industriales y operación en condiciones severas.
- Tengjian — práctica de mantenimiento diario, periódico y de componentes clave de la trituradora.
Preguntas frecuentes
¿Cada cuánto se deben afilar las cuchillas de una trituradora de plástico?
Para cuchillas de acero para herramientas con HDPE o PET limpios, la regla de trabajo es cada 300–500 horas de funcionamiento. Una alimentación abrasiva o con carga de vidrio puede exigir atención cada 2 o 3 jornadas de trabajo. Controle el amperaje del motor en lugar del calendario — un aumento sostenido del 15% con la misma carga de alimentación es la señal para afilar.
¿Qué holgura entre cuchillas debo usar?
Depende del material: 0.5–1.0 mm para granza rígida y purga, 1.0–2.0 mm para envases huecos, 0.3–0.5 mm para film y sacos tejidos, y 0.3–0.8 mm para perfiles rígidos de PVC y PC. Verifique siempre con una galga de espesores en toda la longitud de la cuchilla.
¿Puedo mezclar cuchillas nuevas y usadas en el mismo rotor?
No. Los distintos estados de desgaste generan un círculo de corte irregular, lo que provoca vibración severa y puede dañar los rodamientos. Monte, rote o sustituya un juego completo y homogéneo, manteniendo el peso de cada cuchilla dentro de 5 g de diferencia entre sí.
¿Por qué mi trituradora genera más finos y polvo que antes?
La causa más habitual son los filos de cuchilla redondeados y desgastados, que desgarran el material en lugar de cizallarlo. Afile o rote el juego completo de cuchillas y compruebe que la holgura no se haya abierto.
¿El desgaste de las cuchillas de la trituradora afecta a la trituradora y al molino pulverizador posteriores?
Sí. Una alimentación sobredimensionada y mal cortada hace que la trituradora consuma más corriente y produzca más finos, y pasa una escama irregular al molino pulverizador. Mantener la cuchilla de la trituradora dentro de especificación es la forma más económica de proteger las dos etapas que vienen detrás.