
Guia de manutenção do triturador de plástico: prolongue a vida útil das facas e reduza as paradas
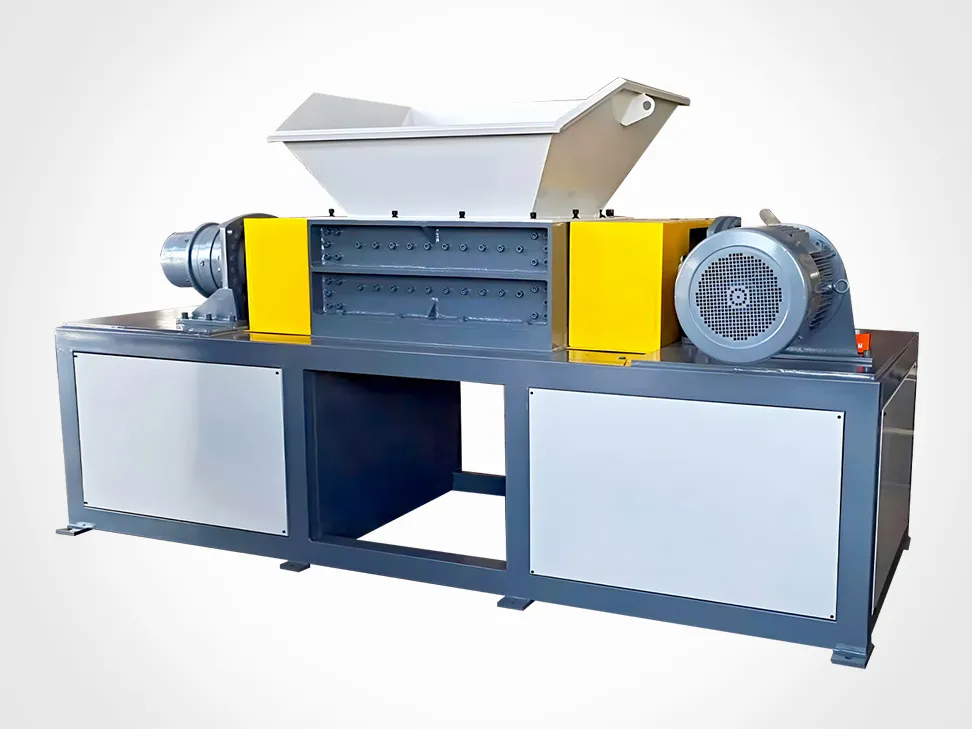
Por que o estado das facas define todos os números da linha
A faca do triturador não falha de uma vez. Ela perde o fio aos poucos e, quando a produção muda de forma visível, você já está pagando por isso há bastante tempo: o motor puxa mais corrente, a vazão cai, a granulometria se altera, e o granulador e o moinho pulverizador a jusante recebem uma alimentação para a qual nunca foram dimensionados. Tratar o jogo de facas como consumível controlado — com folga medida, registro de afiação e ponto de troca definido — é a maior alavanca sobre a vida útil das facas e sobre as paradas não planejadas.
Dados de manutenção do setor colocam a reafiação de facas de aço para ferramentas a cada 200 a 500 horas de operação, com substituição completa a cada 2 a 6 meses em regime contínuo. PVC reforçado, compostos com carga de vidro e fluxos pós-consumo contaminados com metal dobram ou triplicam essa taxa de desgaste em comparação com HDPE virgem ou filme de LDPE limpo.
Como regular corretamente a folga entre facas
A folga entre as facas rotativas e a faca fixa é o primeiro ponto a acertar, e ela varia conforme o material. Folga larga demais deixa o material dobrar e encravar em vez de cisalhar; estreita demais faz as facas baterem entre si e lascarem.
| Material | Folga recomendada | Consequência da regulagem incorreta |
|---|---|---|
| Plásticos rígidos (blocos, purga) | 0.5–1.0 mm | Estreita demais: contato entre facas e lascamento |
| Recipientes ocos (garrafas, tambores) | 1.0–2.0 mm | Larga demais: dobras e travamento do rotor |
| Filme e sacos tecidos | 0.3–0.5 mm | Larga demais: enrolamento no rotor |
| Perfis rígidos de PVC / PC | 0.3–0.8 mm | Estreita demais: aquecimento e queima do fio |
Regule primeiro as facas do rotor, depois aproxime as facas fixas do rotor e confira com o calibrador de lâminas em todo o comprimento da faca. Com a máquina desligada, gire o rotor manualmente por 360 graus completos para confirmar que nenhum ponto alto encosta.
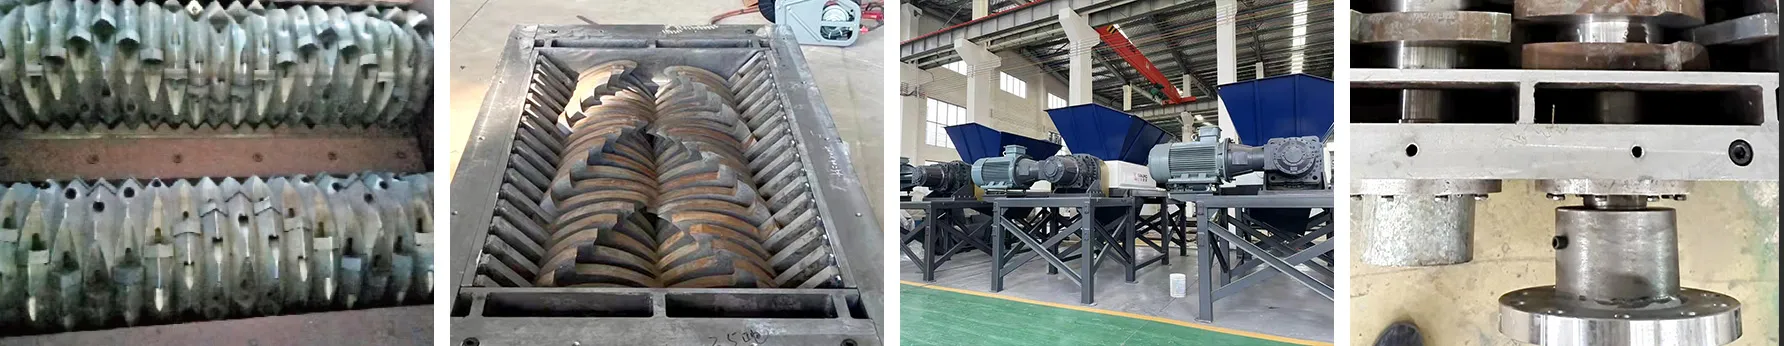
Quando afiar, e o sinal que indica o momento
Afiar por calendário é chute. Afiar por medição não é. Três indicadores merecem registro:
- Corrente consumida. Um aumento sustentado de 15% na amperagem de linha de base do motor, com a mesma carga de alimentação, significa que a faca está rasgando o plástico em vez de cisalhá-lo. É o sinal objetivo mais confiável de que a afiação está na hora.
- Erosão do fio. Quando o fio de corte se desgasta mais de 0.5 mm em relação ao perfil original, a distribuição granulométrica a jusante começa a se alterar.
- Profundidade de desgaste e espessura. Meça a espessura da faca com paquímetro e compare com a dimensão original. Perda acima de 15% (por exemplo, de 20 mm para menos de 17 mm) indica substituição, não afiação. Confira também o ângulo do fio — o padrão costuma ser 60° ± 2°.
Como intervalo de trabalho, facas de aço para ferramentas em HDPE ou PET limpos rodam de 300 a 500 horas entre afiações. Alimentação abrasiva ou com carga de vidro pode exigir atenção no fio a cada 2 a 3 dias de trabalho. Ferramental SKD-11 pode rodar de 500 a 800 horas antes da inspeção, e facas com ponta de metal duro passam de 1.000 horas.
O modo de afiar importa tanto quanto o momento. Use retífica plana com fluxo contínuo de fluido de corte e preserve os ângulos originais de corte e de saída. Esmerilhamento manual com esmerilhadeira angular é proibido — recoz o fio e a faca nunca mais segura corte. Retifique o jogo inteiro em medida uniforme para manter o rotor balanceado.
Amaciamento, rodízio e regras de substituição
- Amacie os jogos novos. Depois de instalar as facas, rode a máquina vazia por 30 minutos, pare e reaplique o torque de aperto em todos os parafusos. O metal acomoda após o primeiro ciclo térmico.
- Nunca misture facas usadas e novas. Estados de desgaste diferentes criam um círculo de corte irregular, gerando vibração severa e danos aos rolamentos. Monte, rode ou substitua um jogo completo combinado.
- Mantenha o peso equalizado. Dentro de um jogo, o peso individual das facas não deve variar mais de 5 g. O empeno radial do rotor deve ficar dentro de 0.05 mm.
- Aperte com torque de especificação. Os parafusos de fixação das facas são críticos quanto a torque — fixações M20 normalmente trabalham entre 350 e 400 N·m. Um batimento rítmico forte quase sempre significa parafusos de fixação frouxos.
- Purgue antes de desligar. Rode a máquina em vazio por cerca de um minuto no fim do turno para eliminar o material residual. Parar com material na câmara provoca rebote e pode travar o eixo de corte na partida seguinte.
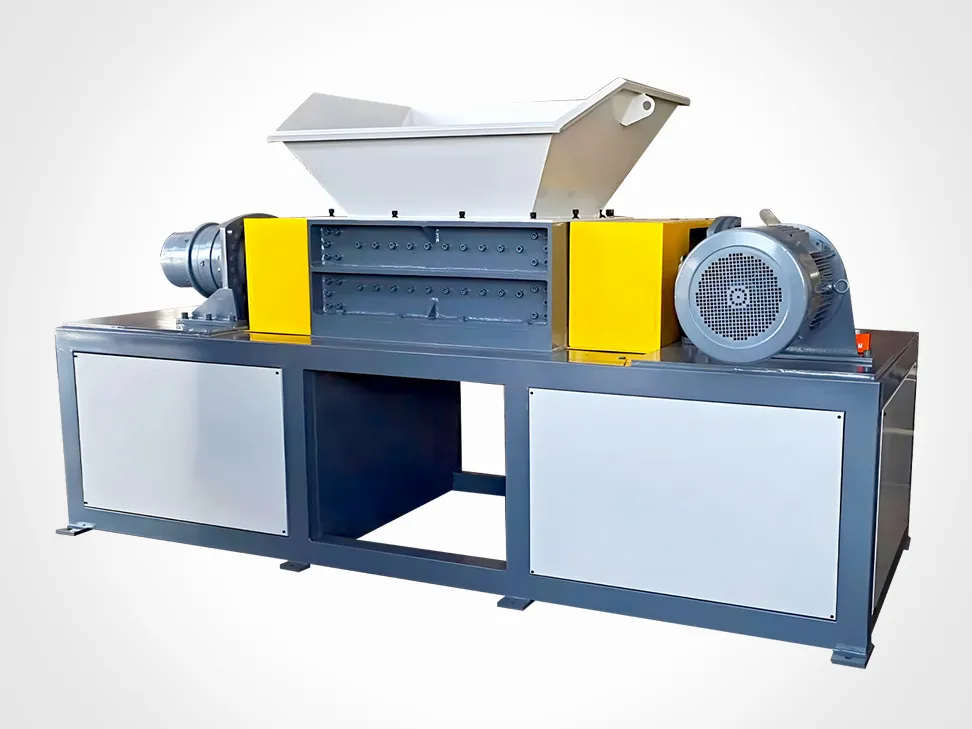
Materiais das facas: de onde vem a vida útil
- D2 (AISI D2) — o padrão de uso geral para plástico, equilibrando dureza e tenacidade.
- SKD-11 — melhor resistência ao desgaste em compostos abrasivos e com carga; o passo habitual acima do D2.
- DC53 — cerca de 62 a 64 HRC e aproximadamente o dobro da tenacidade do D2/SKD-11 após o tratamento térmico.
- Ponta de carboneto de tungstênio — vida bem mais longa em alimentação abrasiva, porém mais frágil e menos tolerante a metal estranho.
- Revestimento duro — soldar uma camada de carboneto de tungstênio ou liga especial nas superfícies de desgaste de máquinas de eixo duplo prolonga a vida das facas de 2 a 3 vezes em alimentação abrasiva, como filme agrícola sujo.
A faca mais barata raramente é a mais econômica. O que importa é o custo por tonelada processada, o que inclui o custo de afiação, a frequência de troca e o tempo de inatividade que cada troca custa.
Um plano de manutenção que realmente evita paradas
| Frequência | O que verificar | Ação |
|---|---|---|
| Diária | Câmara de corte, sistemas de segurança, vazamentos e parafusos frouxos | Purgar material residual, retirar material enrolado, testar paradas de emergência e intertravamentos |
| Semanal (~50–100 h) | Folga entre facas, correias de transmissão, fluido hidráulico, vedações, painel elétrico | Refazer a folga com calibrador de lâminas, ajustar a tensão das correias, engraxar os pontos de articulação, limpar os filtros |
| Mensal (~200–300 h) | Desgaste das facas, estado da peneira, linha de base de corrente do acionamento, temperatura dos rolamentos | Medir as facas com paquímetro, limpar a peneira com ar comprimido, registrar as leituras de corrente |
| A cada 500 h | Rolamentos do eixo principal e transmissão | Adicionar graxa de lítio para alta temperatura NLGI 2 até expulsar a graxa antiga |
| 1.000 h ou 6 meses | Óleo do redutor, alinhamento do eixo, pressão e filtragem hidráulicas | Trocar ou completar o óleo conforme especificação, verificar o eixo quanto a folga ou empeno |
| Trimestral (~2.000 h) | Óleo da caixa de engrenagens, soldas estruturais, vibração dos rolamentos | Coletar amostra de óleo, inspecionar tremonha e estrutura quanto a trincas de tensão, analisar a vibração dos rolamentos |
Dois números de rolamento merecem acompanhamento contínuo. Mantenha a temperatura de operação entre 45 e 65 °C; acima disso, pare e verifique lubrificação e vedações antes que o rolamento seja danificado. Use o lubrificante previsto para a máquina — graxa de complexo de lítio NLGI 2 para rolamentos de encosto — e nunca misture marcas ou graus, porque aditivos incompatíveis formam borra que obstrui as linhas de lubrificação.
Estender a mesma disciplina ao granulador e ao moinho pulverizador
A manutenção não termina no triturador. As três etapas de redução de tamanho desgastam-se em cadeia, e a negligência na frente é paga atrás. Uma faca de triturador rodando 0.5 mm além do perfil entrega ao granulador uma alimentação superdimensionada e mal cortada; o granulador passa a consumir mais corrente, gera mais finos e repassa flocos inconsistentes ao moinho pulverizador. Cada hora de negligência no triturador aparece como energia e desgaste nas duas máquinas a jusante — é por isso que o registro de corrente dos três equipamentos deve ser lido em conjunto.
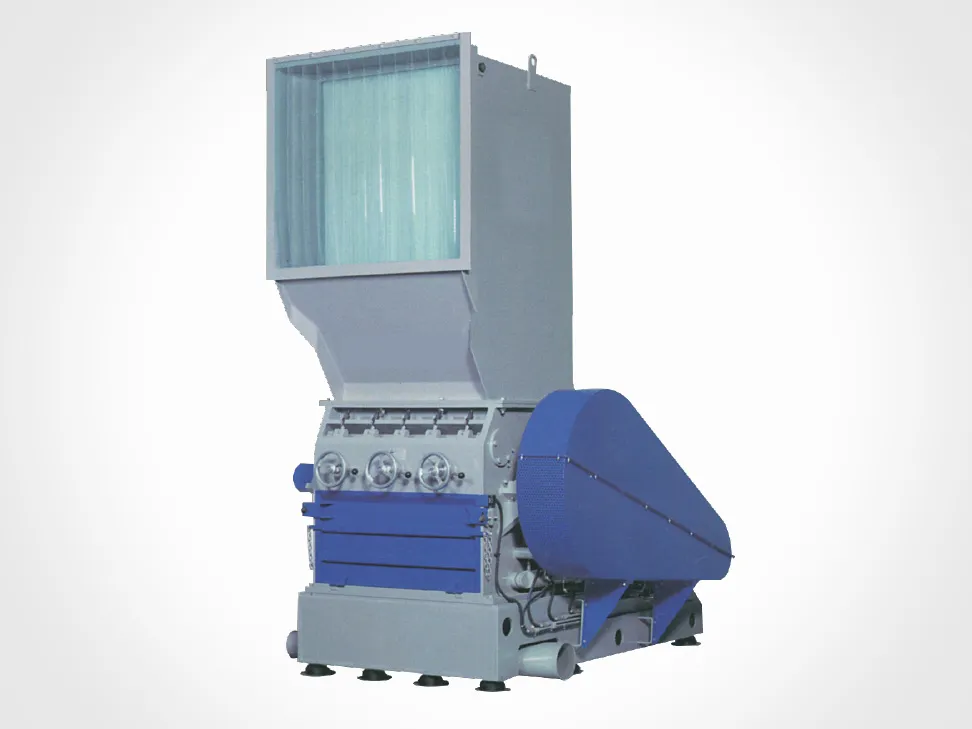
Triturador / granulador. As facas normalmente rodam de 300 a 800 horas entre retíficas, e os sinais precoces são o aumento de finos na saída e uma elevação lenta da corrente do acionamento. Mensalmente, meça a folga das facas e registre a linha de base de corrente do acionamento; trimestralmente, programe a retífica ou a troca das facas e a substituição da peneira. Retire a peneira e sopre-a com ar comprimido para desobstruir as partículas agarradas, e verifique se as aberturas não foram deformadas por impacto — uma peneira deformada muda silenciosamente o tamanho da sua saída.

Moinho pulverizador. Onde a linha termina em pó, o disco de moagem — ou a folga entre placas — e a tela de classificação passam a ser os itens de desgaste determinantes. Mantenha o circuito de resfriamento em ordem: o PVC em especial degrada acima de 200 °C, e o calor que o granulador tolerou arruína a qualidade do pó nesta etapa. Inspecione a tela com regularidade, porque uma tela rasgada ou obstruída altera a distribuição granulométrica do pó acabado antes de qualquer leitura de corrente se mover.
A regra prática para uma linha de três estágios: mantenha um jogo sobressalente combinado para o estágio de menor intervalo de desgaste e faça o rodízio dos sobressalentes antes da falha, não depois dela.
Quatro sintomas que vale a pena ler cedo
| Sintoma | Causa provável | Ação corretiva |
|---|---|---|
| Excesso de pó e finos na descarga | Fios das facas arredondados e desgastados | Afiar ou rodar o jogo combinado de facas |
| Batimento rítmico intenso | Parafusos de fixação das facas frouxos | Parar, aplicar bloqueio e etiquetagem (LOTO), reaplicar o torque de aperto em todas as fixações |
| Travamento ou bloqueio súbito do rotor | Metal estranho ou alimentação superdimensionada | Esvaziar a tremonha, verificar lascamento das facas, triar o material na origem |
| Vibração contínua do rotor | Desgaste irregular das facas ou retífica assimétrica | Retificar o jogo completo em tamanho e peso uniformes |
O metal estranho merece nota própria. Materiais não trituráveis são a forma mais rápida de destruir um jogo de facas que custa milhares. Mantenha separadores magnéticos e detecção de metais em funcionamento e faça a triagem da alimentação antes de ela chegar à tremonha — uma única peça de aço encurta a vida das facas mais do que um mês de produção normal.
Segurança e peças sobressalentes
- Nunca abra a câmara de corte, ajuste ou troque facas sem procedimento completo de bloqueio e etiquetagem (LOTO) e confirmação de energia zero.
- Mantenha em estoque um jogo sobressalente combinado de facas, além de vedações hidráulicas, uma peneira, correias de transmissão e a graxa e o óleo de caixa corretos.
- Registre cada inspeção: folga ajustada, espessura das facas, corrente, temperatura dos rolamentos. A linha de tendência, e não a leitura isolada, é o que prevê a falha.
- O alinhamento correto importa — verifique periodicamente o alinhamento entre motor e redutor; manter o erro de coaxialidade abaixo de 0.05 mm protege rolamentos e acoplamentos.
Referências
- Energycle — substituição e manutenção de facas de triturador (folga por material, procedimento de amaciamento, orientações sobre revestimento duro).
- Kitech — plano de manutenção de máquinas de reciclagem de plástico e intervalos de serviço das peças de desgaste.
- Alas Machinery — intervalos de afiação de facas, indicador de elevação de corrente e regras de retífica.
- ARZIR — tabela de plano de manutenção de trituradores industriais e operação em condições severas.
- Tengjian — prática de manutenção diária, periódica e de componentes críticos do triturador.
Perguntas frequentes
Com que frequência as facas do triturador de plástico devem ser afiadas?
Para facas de aço para ferramentas em HDPE ou PET limpos, a regra prática é a cada 300 a 500 horas de operação. Alimentação abrasiva ou com carga de vidro pode exigir atenção a cada 2 a 3 dias de trabalho. Acompanhe a corrente do motor em vez do calendário — um aumento sustentado de 15% com a mesma carga de alimentação é o sinal para afiar.
Qual folga entre facas devo usar?
Depende do material: 0.5–1.0 mm para blocos rígidos e purga, 1.0–2.0 mm para recipientes ocos, 0.3–0.5 mm para filme e sacos tecidos, e 0.3–0.8 mm para perfis rígidos de PVC e PC. Sempre confirme com o calibrador de lâminas em todo o comprimento da faca.
Posso misturar facas usadas e novas no mesmo rotor?
Não. Estados de desgaste diferentes criam um círculo de corte irregular, o que provoca vibração severa e pode danificar os rolamentos. Monte, rode ou substitua um jogo completo combinado, mantendo o peso individual das facas dentro de 5 g de diferença entre si.
Por que meu triturador está gerando mais finos e pó do que antes?
A causa mais comum é o fio das facas arredondado e desgastado, rasgando o material em vez de cisalhá-lo. Afie ou rode o jogo combinado de facas e verifique se a folga não abriu.
O desgaste das facas do triturador afeta o granulador e o moinho pulverizador a jusante?
Sim. Uma alimentação superdimensionada e mal cortada faz o granulador consumir mais corrente e gerar mais finos, além de repassar flocos inconsistentes ao moinho pulverizador. Manter a faca do triturador dentro da especificação é a forma mais barata de proteger os dois estágios posteriores.