
Triturador de plástico para HDPE, PP e PVC: dimensionamento e seleção
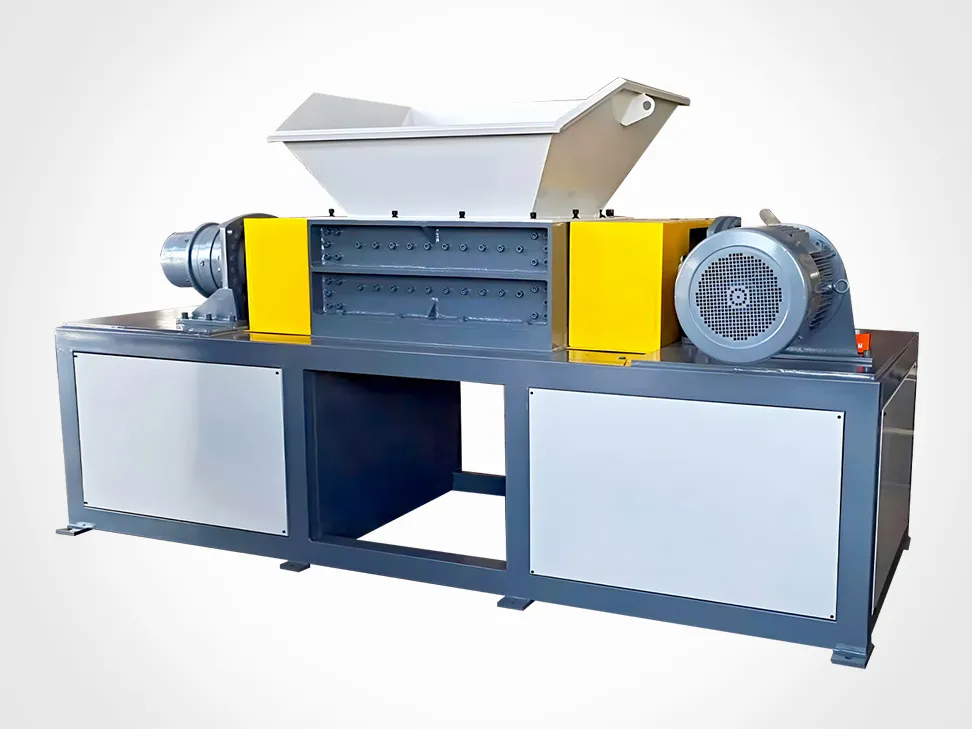
Por que HDPE, PP e PVC não são triturados da mesma forma
HDPE, PP e PVC compõem a maior parte dos resíduos plásticos rígidos que passam por uma unidade de reciclagem, mas não se comportam da mesma forma quando atingem o rotor. Tambores, tubos e caixas de HDPE são resistentes, dúcteis e abrasivos nas arestas de corte. O PP se aproxima do HDPE, porém opera com um pouco menos de desgaste. O PVC é quebradiço e, ao ser cortado, libera cloreto de hidrogênio. Rodar os três em uma configuração fixa resulta em desgaste prematuro das lâminas, excesso de pó fino no PVC ou pedaços grandes demais que bloqueiam o triturador instalado a jusante. Este guia mostra como adequar um triturador — e o moinho granulador e o moinho pulverizador que o sucedem — a cada uma dessas três resinas.
O que um triturador de plástico faz antes do moinho granulador
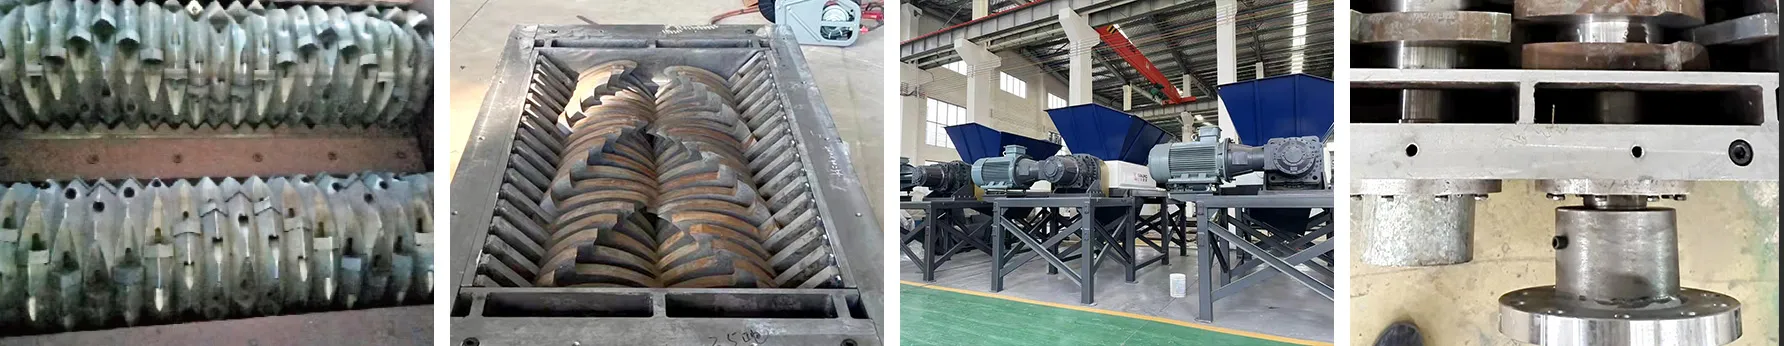
O triturador é o primeiro estágio de redução de tamanho. Uma unidade de um eixo empurra o material contra um rotor rotativo com um cilindro hidráulico, cisalha-o contra facas fixas e dimensiona a saída por meio de uma peneira sob o rotor. A velocidade típica do rotor é de 45–100 rpm e a saída fica em 30–80 mm. Uma unidade de dois eixos (eixo duplo) usa dois rotores entrelaçados girando em baixa velocidade e alto torque, geralmente sem peneira, produzindo pedaços grossos de 50–150 mm para alimentação volumosa ou rígida.
A série MS de um eixo da ACERETECH serve como referência útil: um rotor de 460 mm girando a 74 rpm, uma peneira de 40–100 mm e lâminas DC53 a 62–64 HRC — praticamente o dobro da tenacidade do aço padrão D2/SKD11. Esses números são o que "grau industrial" significa na prática, não a capacidade máxima impressa em um folheto.
HDPE, PP e PVC são cortados de formas diferentes
HDPE — tambores, tubos, caixas, paletes
Resistente, dúctil e abrasivo. Configure um rotor aberto reforçado, permita 200–350 rpm no moinho granulador seguinte e pré-triture qualquer peça com mais de 500 mm de largura. As lâminas devem ser D2 ou SKD-11; em HDPE limpo, entregam 8.000–12.000 horas de operação antes da reafiação.
PP — recipientes, tampas, chapas, peças automotivas
Mecanicamente próximo ao HDPE, porém ligeiramente menos abrasivo: a vida útil das lâminas é 10–15% maior. Use a mesma especificação de rotor e lâminas do HDPE. Nenhum tratamento especial é necessário além do que o próprio HDPE já exige.
PVC — tubos, perfis, embalagens blister, eletrodutos
Quebradiço e rígido. Duas regras governam a configuração. Primeiro, reduza a velocidade do rotor em 25–35% abaixo do ajuste para HDPE para evitar excesso de finos. Segundo, instale extração de poeira — cortar PVC libera cloreto de hidrogênio que danifica tanto os operadores quanto os componentes internos da máquina. Use lâminas SKD-11 ou com ponta de metal duro; o D2 padrão desgasta 2–3× mais rápido no PVC, e a capacidade (kg/h) na mesma máquina fica 25–35% abaixo do HDPE. O PVC também se degrada acima de 200 °C e libera HCl, portanto toda a linha a jusante, extrusora incluída, precisa de equipamentos resistentes à corrosão e ventilados.
| Resina | Configuração do rotor | Classe da lâmina | Tamanho de saída | Extração de poeira | Capacidade relativa |
|---|---|---|---|---|---|
| HDPE | Rotor aberto reforçado; pré-triturar >500 mm | D2 / SKD-11 | Trituração 40–100 mm → moagem 8–14 mm | Opcional | 100% (linha de base) |
| PP | Igual ao HDPE | D2 / SKD-11 | Mesmos tamanhos | Opcional | ~100–110% |
| PVC | Velocidade do rotor −25–35% | SKD-11 / metal duro | Mesmos tamanhos | Obrigatória | 65–75% |
Triturador de um eixo ou de dois eixos para sua alimentação?
Escolha um triturador de um eixo quando precisar de saída controlada e uniforme que alimente o estágio seguinte com limpeza. A peneira define o tamanho do floco e o cilindro hidráulico evita pontes, de modo que o moinho granulador recebe uma alimentação consistente. Escolha uma unidade de dois eixos quando a alimentação é volumosa, misturada ou pré-triturada antes de um moinho granulador — alto torque, sem peneira, e engole blocos rígidos não classificados sem entalar.
Para linhas de reciclagem de HDPE, PP e PVC, o layout comum é um triturador primário de um eixo (como o Zhiyi ZSS-600) combinado com um moinho granulador. Uma unidade de dois eixos (Zhiyi ZDS-800) atende tubos de parede espessa e material de purga volumoso que formariam pontes na tremonha de um equipamento de um eixo.
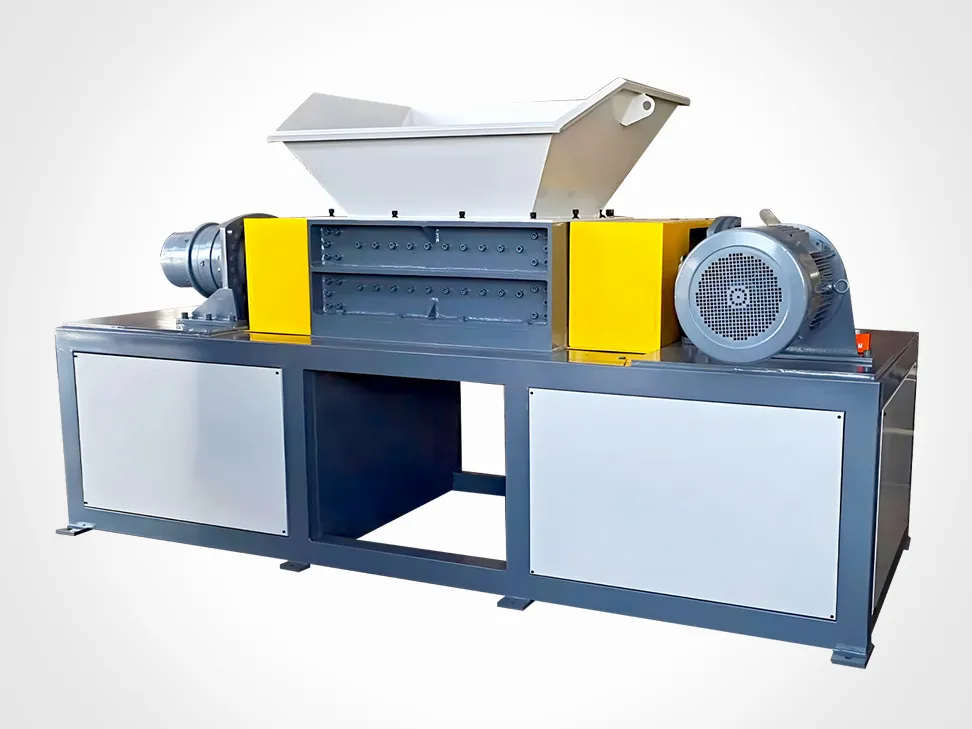
Dimensionar toda a linha, não apenas o triturador
O triturador é o primeiro de três passos. Para HDPE, PP e PVC, a cadeia completa de redução de tamanho segue:
- Triturador → pedaços de 30–80 mm (ou 50–150 mm de uma unidade de dois eixos)
- Moinho granulador / triturador de plástico → floco de 8–14 mm; faixa de peneira 6–25 mm, e a maioria das extrusoras quer 6–12 mm
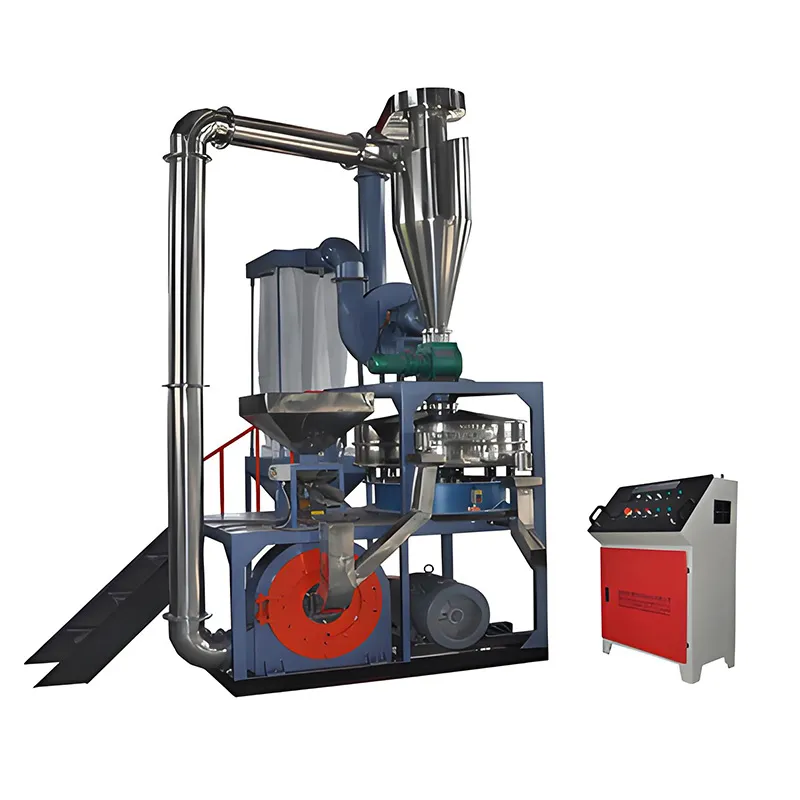
- Moinho pulverizador (opcional, quando o pó é o produto final) → PVC 10–120 mesh, PE/LLDPE ainda mais fino
- depois lavar, secar, extrudar e peletizar
O PVC exige seu próprio caminho. Parafusos dedicados e uma extrusora ventilada são obrigatórios, porque passar PVC por uma extrusora genérica de PE corrói o cilindro em menos de 400 horas. Orçamente isso antes de dimensionar o triturador.
Uma regra de campo evita a maioria das falhas de linha: dimensione cada máquina a jusante 15–20% acima da anterior. Um triturador de 1.000 kg/h acoplado a um moinho granulador de 600 kg/h entope em menos de uma hora e queima o rolamento do moinho. Combine um triturador de plástico reforçado Zhiyi ZPC-800 e um moinho granulador universal ZPC-500 à saída do triturador, e um moinho pulverizador ZPM-800 (PVC) ou ZPM-600 (PE/LLDPE) quando o pó é o objetivo.
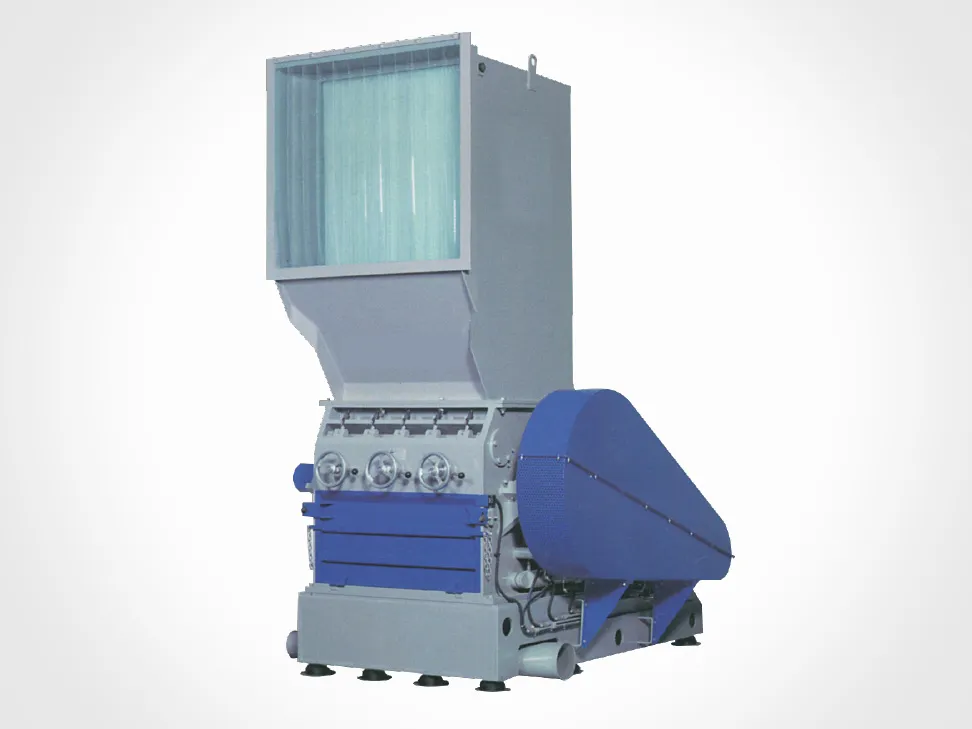
O dimensionamento do motor segue uma proporção simples. Para plásticos rígidos, orçamente 1 kW por 5–8 kg/h de capacidade nominal; para material flexível ou de baixa densidade, 1 kW por 10–15 kg/h. E observe a densidade aparente: um triturador com capacidade de 1.000 kg/h em HDPE rígido pode entregar apenas 400 kg/h em filme solto porque a densidade aparente cai de cerca de 350 para 30 kg/m³. Sempre solicite um número de capacidade para seu material real, não o valor do folheto.
A classe da lâmina é onde o dinheiro é gasto
- D2 (HRC 58–62) — padrão, adequado para HDPE e PP limpos.
- SKD-11 — melhor resistência ao desgaste em PVC e compostos com carga.
- DC53 — 62–64 HRC, cerca de duas vezes a tenacidade do D2/SKD11.
- Insertos de metal duro — 3–5× de vida em alimentação abrasiva ou contaminada, com custo inicial mais alto.
Confirme o preço da lâmina e a disponibilidade local antes de comprar. A lâmina é o consumível que decide seu custo real por tonelada, não o preço de tabela da máquina.
Lista de verificação de seleção
- Qual é a resina predominante e a corrente está classificada ou misturada?
- Qual é a maior peça única — você precisa de pré-corte ou de uma abertura de alimentação mais larga?
- Qual tamanho de saída você precisa em cada estágio (mm do triturador → mm do moinho → mesh)?
- Qual é sua capacidade de pico por hora, não a média anual?
- O PVC está presente? Então orçamente extração de poeira e peças resistentes à corrosão.
- A capacidade a jusante está 15–20% acima da montante?
Referências
- ACERETECH — especificação do triturador de um eixo série MS (rotor de 460 mm, 74 rpm, peneira 40–100 mm, lâminas DC53).
- Energycle — guia de configuração de moinho por material (velocidade do rotor HDPE/PP/PVC, vida útil da lâmina, extração de poeira).
- JianTai — dimensionamento de capacidade e custo de linha de reciclagem de plástico (compatibilidade triturador → moinho granulador → lavadora → extrusora).
- Zillion — guia de seleção de triturador de plástico (classes de lâmina, dimensionamento do motor, manuseio de PVC).
- telectronichub — fatores de seleção de triturador/moinho de plástico (capacidade, material, design da lâmina).
Perguntas frequentes
Um único triturador pode processar HDPE, PP e PVC juntos?
Sim para o estágio de corte, mas o PVC precisa de menor velocidade do rotor e extração de poeira. Rode correntes mistas no ajuste do PVC e aceite uma capacidade (kg/h) ligeiramente menor em HDPE e PP, ou separe o PVC antes da tremonha.
Qual tamanho de peneira devo usar para reciclagem de HDPE?
Comece com 40–100 mm no triturador, depois 8–14 mm (6–12 mm preferencial) no moinho granulador ou triturador de plástico que alimenta a extrusora.
Por que o PVC precisa de extração de poeira no triturador?
Cortar PVC libera gás cloreto de hidrogênio e pó fino. A extração protege operadores e componentes internos da máquina e é obrigatória na maioria das plantas fechadas.
De quanta potência de motor preciso para um triturador de plástico?
Para plásticos rígidos, orçamente cerca de 1 kW por 5–8 kg/h de capacidade nominal; para material flexível ou de baixa densidade, 1 kW por 10–15 kg/h. Dimensione para a carga de pico, não a média.
Preciso de um moinho pulverizador após o moinho granulador para HDPE, PP ou PVC?
Somente se o produto final for pó, como na compostagem de PVC ou masterbatch. Para peletização, o floco do moinho granulador é suficiente; um moinho pulverizador adiciona o estágio ZPM-800 (PVC) ou ZPM-600 (PE/LLDPE).